
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-11-02 Происхождение:Работает


Разработка компонентов, способных выдерживать высокие нагрузки без разрушения, является повседневной задачей инженеров. Легкие детали пользуются большим спросом во многих отраслях промышленности. Этот спрос делает алюминий популярным материалом для современного производства. Однако не весь алюминий ведет себя одинаково при экстремальном механическом давлении. Понимание точного значения, которое пластичные материалы привносят в конструкцию конструкции, в конечном итоге предотвращает катастрофические сбои системы.
В этом подробном техническом руководстве мы рассмотрим, как пластичность влияет на литые детали. Мы рассмотрим, как инженеры по контролю качества измеряют его в лаборатории и как конкретные методы производства определяют характеристики конечного продукта в полевых условиях.
Основное определение: Значение «пластичность» относится к присущей материалу способности подвергаться значительной пластической деформации под действием растягивающего напряжения перед разрушением. Это способность безопасно растягиваться, а не внезапно ломаться.
Лабораторные испытания. Проведение строгих лабораторных испытаний с использованием универсальных машин для растяжения имеет решающее значение. Инженеры должны количественно определить процент удлинения и предел текучести, чтобы гарантировать соответствие конечного компонента строгим правилам безопасности.
Методы производства: передовые методы затвердевания, такие как процессы сжатия, значительно минимизируют внутреннюю газовую пористость. Это повышает пластичность и структурную целостность готовой детали.
Реальные применения: Условия эксплуатации в условиях высоких напряжений зависят от высокопластичных сплавов. Эти материалы выдерживают тепловое расширение и постоянные механические вибрации, не вызывая усталостных трещин.
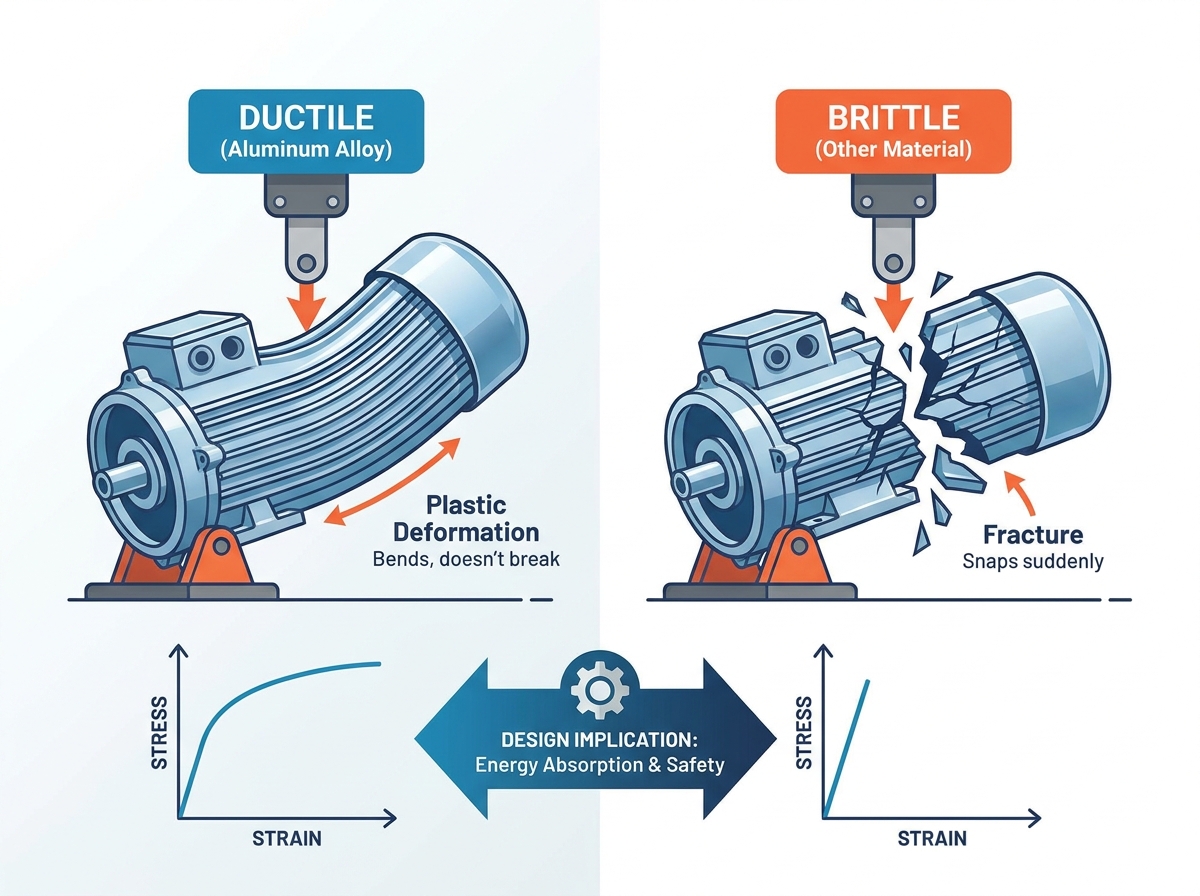
В заводских условиях пластичность — это механическое свойство, которое описывает степень, в которой твердый материал может выдерживать пластическую деформацию без разрушения. При приложении растягивающей нагрузки пластичный материал удлиняется. Прежде чем в конечном итоге выйти из строя, площадь поперечного сечения уменьшается. Это поведение визуально представлено на кривой напряжения-деформации, где пластичный металл демонстрирует широкую пластическую область, следующую за пределом упругости.
И наоборот, хрупкость является полной противоположностью. Хрупкий материал поглощает очень мало энергии до разрушения. Такие материалы, как чугун или стандартная керамика, просто ломаются. Под воздействием напряжения, превышающего предел текучести, хрупкий материал разрушается с практически нулевой пластической деформацией. Для промышленных дизайнеров и инженеров-механиков понимание значения, которое пластичные материалы привносят в проект, имеет основополагающее значение. Пластичный материал будет изгибаться и растягиваться, поглощая кинетическую энергию. Хрупкий материал ломается внезапно и без предупреждения, часто унося с собой остальную часть механического узла.
Недавний отраслевой анализ подчеркивает массовый сдвиг в сторону облегчения конструкций. Инженеры, движимые в основном секторами электромобилей и аэрокосмической промышленности, активно избавляются от лишнего веса, чтобы увеличить запас хода аккумулятора и повысить топливную экономичность. Современные тенденции в инженерном деле демонстрируют рост спроса на крупномасштабные конструкционные отливки, часто называемые гигакастингами. В этих массивных компонентах пластичность — это не просто предпочтение; это строгое нормативное требование.
Поскольку детали становятся тоньше и легче, им все равно приходится поглощать огромную энергию удара. Этот общеотраслевой поворотный момент подчеркивает, почему высокопластичный алюминий заменяет традиционные узлы из тяжелой стали. Поскольку пластичные материалы заметно деформируются еще до того, как достигают предельного предела прочности, они обеспечивают встроенную систему предупреждения. Если произойдет внезапная перегрузка, компонент погнется или деформируется. Это физическое искажение предупреждает бригады технического обслуживания о надвигающемся отказе до того, как произойдет катастрофический разрыв. Выбирая материалы с высокой пластичностью, инженеры гарантируют, что компоненты смогут безопасно воспринимать непредвиденные ударные нагрузки.
При выборе отливок из алюминиевого сплава для динамических промышленных применений пластичность определяет, как деталь будет справляться с кинетической энергией и ударными силами. В активных механических системах детали часто подвергаются внезапным ударам или неожиданным скачкам нагрузки. Отливка с высокой пластичностью может поглощать эту кинетическую энергию, преобразуя ее в пластическую деформацию.
Вместо энергии, вызывающей немедленный разрушение, атомная структура пластичного алюминия позволяет дислокациям плавно перемещаться по кристаллической решетке. Это внутреннее движение поглощает стресс. Следовательно, структурная целостность более широкой механической системы сохраняется, даже если отдельный компонент претерпевает небольшие изменения размеров. Именно эта способность поглощать энергию делает пластичный алюминий незаменимым в системах предотвращения столкновений, компонентах подвески и кронштейнах для тяжелых условий эксплуатации.
Помимо внезапных ударов, пластичность играет жизненно важную роль в предотвращении усталостных разрушений с течением времени. Механические компоненты часто подвергаются циклической нагрузке, которая состоит из повторяющихся напряжений, возникающих во время стандартной работы. За тысячи или миллионы циклов микроскопические концентрации напряжений могут вызвать микротрещины в металле.
В хрупких материалах эти микротрещины быстро распространяются по детали. Это приводит к внезапному сбою. Однако в высокопластичных алюминиевых сплавах материал на вершине микротрещины подвергается локализованной пластической деформации. Эта деформация эффективно притупляет кончик трещины. Это снижает концентрацию напряжений и замедляет распространение трещины. Замедляя рост трещин, пластичность значительно продлевает срок службы и надежность литых алюминиевых компонентов при циклических нагрузках.
Пластичность — это не просто качественная концепция; это строго измеримое механическое свойство. Основным показателем, используемым для количественной оценки пластичности, является процент удлинения в точке разрушения. Во время испытаний стандартизированный образец раздвигают и измеряют увеличение длины по сравнению с его первоначальной расчетной длиной. Более высокий процент удлинения напрямую коррелирует с более высокой пластичностью.
Еще одним важным показателем является предел текучести. Это отмечает точную точку, где заканчивается упругая обратимая деформация и начинается необратимая пластическая деформация. Разрыв между пределом текучести и пределом прочности на разрыв представляет собой рабочий диапазон пластичности материала.
Механическое свойство | Инженерное определение | Влияние на пластичность |
|---|---|---|
Предел текучести | Точный уровень напряжения, при котором начинается необратимая деформация. | Определяет порог нагрузки, прежде чем произойдет пластическое растяжение. |
Предельная прочность на растяжение | Максимальное напряжение, которое материал может выдержать перед разрушением. | Определяет абсолютный верхний предел несущей способности материала. |
Удлинение % | Процент растяжения, которому подвергается деталь перед разрушением. | Основной эмпирический показатель пластичности материала. |
Чтобы гарантировать, что материал соответствует этим конкретным механическим требованиям, профессиональные литейные заводы полагаются на официальные испытания отливок на прочность на разрыв . Этот процесс обычно проводится в соответствии со строгими международными стандартами, такими как ASTM E8. Обработанный образец литого алюминия помещается в универсальную испытательную машину. Машина осуществляет непрерывное растяжение, а высокочувствительные датчики фиксируют приложенную силу и величину растяжения до тех пор, пока образец не сломается.
Производственные предприятия высшего уровня интегрируют эти испытания в комплексные протоколы контроля качества наряду с рентгеновскими дефектоскопами и спектрометрами. Измеряя точное удлинение и предел текучести образцов из каждой партии отливки, инженеры могут эмпирически убедиться в том, что металлургическая структура является надежной. Если партия показывает удлинение ниже ожидаемого, это указывает на потенциальные проблемы, такие как чрезмерная газовая пористость или загрязнение сплава. Своевременное обнаружение этой проблемы предотвращает попадание некачественных деталей в массовое производство.
Производственный процесс, используемый для создания алюминиевого компонента, оказывает глубокое влияние на его конечную пластичность. Литье алюминия под давлением — это передовая технология производства, сочетающая в себе лучшие элементы литья и ковки. Во время этого процесса расплавленный алюминий заливается в предварительно нагретую матрицу, и по мере затвердевания металла создается огромное гидравлическое давление.
Это приложенное давление выполняет важнейшую металлургическую функцию. Он сильно сжимает затвердевающий металл, эффективно устраняя газовую пористость и усадочные полости, которые естественным образом возникают при охлаждении алюминия. Поскольку внутренние пустоты действуют как концентраторы напряжений, вызывающие преждевременное хрупкое разрушение, их удаление приводит к значительно более плотной микроструктуре. Следовательно, детали, отлитые под давлением, обладают исключительной пластичностью и высокой прочностью на разрыв. Более того, эти плотные детали полностью способны подвергаться агрессивной термообработке Т6 без образования вздутий на поверхности.
Традиционный аппарат высокого давления Литье под давлением пользуется популярностью из-за его способности быстро и экономично производить изделия сложной геометрии. Однако стандартный литье под давлением впрыскивает расплавленный металл в полость матрицы с чрезвычайно высокими скоростями. Этот турбулентный поток может задерживать воздух и литейную смазку внутри металла, что приводит к внутренней газовой пористости.
Хотя эти детали обладают превосходной точностью размеров, захваченные газы часто ограничивают их общую пластичность. Стандартные детали, отлитые под давлением, обычно нельзя подвергать высокотемпературной термообработке, поскольку попавшие в них газы расширяются и разрушают деталь. Чтобы добиться высокой пластичности в средах литье под давлением, производители должны использовать специальные вакуумные методы, чтобы минимизировать турбулентность и захват газа.
Когда пластичность является основным требованием к конструкции, выбор материала имеет первостепенное значение. Алюминиевый сплав А356 широко считается золотым стандартом для конструкционного литья. Состоящий в основном из алюминия, кремния и магния, A356 обеспечивает превосходные литейные качества и устойчивость к коррозии. Поскольку автомобильные инженеры стремятся к увеличению дальности полета и более высоким показателям безопасности, спрос на A356-T6 резко возрос, поскольку он сочетает в себе малый вес с исключительным удлинением.
Его истинный потенциал раскрывается благодаря процессу термообработки Т6. Это включает термообработку детали при высокой температуре для растворения легирующих элементов в твердом растворе, быструю закалку ее в воде, а затем искусственное старение. Отпуск Т6 оптимизирует выделение упрочняющих фаз в алюминиевой матрице. Например, правильно обработанный A356-T6 может достичь предела текучести, превышающего 220 МПа, сохраняя при этом процент удлинения, который обычно составляет от 7% до 10%.
Не все алюминиевые сплавы рассчитаны на пластичность. Инженеры должны постоянно сопоставлять механические свойства с литьевыми качествами и производственными затратами. Используйте следующую базовую информацию, чтобы соответствовать требованиям вашего проекта к правильному сплаву.
Марка сплава | Основные характеристики | Типичное удлинение пластичности | Лучший инженерный вариант использования |
|---|---|---|---|
А356-Т6 | Высокая прочность, отличная пластичность, полностью термообрабатываемый. | 7% - 10% | Конструктивные детали, компоненты безопасности, корпуса двигателей транспортных средств на новых источниках энергии. |
А380 | Хорошая литейность, экономичность, достойные термические свойства. | 2% - 3% | Товары народного потребления, статические кронштейны, корпуса для электроники. |
АЦП12 | Отличная текучесть, идеальна для сложных тонкостенных геометрий. | 1% - 2% | Сложные автомобильные детали, где не требуется высокая пластичность. |
Как показывают данные, такие сплавы, как A380 и ADC12, выбраны из-за простоты литья в условиях больших объемов. Однако их низкий процент удлинения делает их непригодными для применений, требующих высокой пластичности и ударопрочности.
Корпус электродвигателя — это не просто защитная оболочка; это активный элемент конструкции, подвергающийся серьезным эксплуатационным нагрузкам. Использование алюминиевого литья корпуса двигателя означает, что деталь должна выдерживать постоянную механическую вибрацию, создаваемую ротором, высокие крутящие моменты во время ускорения и потенциальные внешние воздействия.
Если корпус изготовлен из хрупкого сплава, непрерывные высокочастотные вибрации могут со временем вызвать усталостное растрескивание. Однако пластичный сплав может поглощать эти микровибрации и распределять крутящие напряжения по геометрии корпуса. Это предотвращает появление усталостных трещин вблизи точек крепления и опор подшипников, обеспечивая безопасную работу двигателя в течение предполагаемого срока службы.
Помимо механических напряжений, корпуса двигателей подвергаются интенсивным термоциклическим воздействиям. Во время работы двигателя электрическое сопротивление и трение выделяют значительное количество тепла. Это тепло приводит к расширению алюминиевого корпуса. При выключении двигателя корпус охлаждается и сжимается.
Пластичные алюминиевые сплавы обладают уникальными возможностями противостоять тепловому расширению и сжатию. Их способность подвергаться небольшой пластической деформации позволяет им адаптироваться к изменениям размеров без деформации, растрескивания или нарушения жестких допусков, необходимых для выравнивания статора и ротора. Эта термическая стабильность является основной причиной, по которой сплавы с высокой пластичностью, в частности A356-T6, используются в современных автомобильных и промышленных двигателях.
Инженеры должны признать, что свойства материала определяются не только выбранным сплавом. Физическая геометрия детали сильно влияет на скорость охлаждения, динамику затвердевания и, в конечном итоге, на механическое поведение конечного компонента. Придерживаясь строгих геометрических принципов, проектировщики изделий могут гарантировать, что их компоненты сохранят структурную целостность при экстремальных нагрузках.
Равномерная толщина стенок является основополагающим принципом проектирования отливок. Когда деталь имеет резкие изменения площади поперечного сечения, расплавленный алюминий охлаждается со значительно разными скоростями. Более тонкие секции затвердевают быстро, а более толстые остаются расплавленными в течение более длительного времени. Такое дифференциальное охлаждение создает внутренние термические напряжения и локализованную усадочную пористость.
Чтобы максимизировать пластичность, проектировщики должны поддерживать одинаковую толщину стенок везде, где это физически возможно. Если структурные переходы неизбежны, они должны быть постепенными, а не резкими. Достижение меньшего расстояния между плечами вторичных дендритов за счет оптимального охлаждения обеспечивает более высокую прочность на разрыв и превосходные свойства относительно удлинения.
Острые внутренние углы очень вредны для пластичности. В машиностроении острые углы действуют как сильные концентраторы напряжений. Когда прикладывается растягивающее напряжение, структурные силовые линии сходятся в этих острых геометрических формах, экспоненциально усиливая локальное напряжение. Даже если базовый алюминиевый сплав обладает превосходной пластичностью, острый угол может преждевременно вызвать микроскопическую трещину.
Использование больших скруглений и радиусов распределяет приложенную нагрузку по гораздо большей площади поверхности. Такое распределение позволяет алюминиевой матрице поглощать кинетическую энергию и безопасно деформироваться. Даже небольшое увеличение радиуса галтели может значительно снизить локализованное напряжение и предотвратить усталостное разрушение.
Система литников точно определяет, как расплавленный алюминий поступает в полость матрицы. Если скорость металла слишком высока, это вызывает сильную турбулентность. Это подвергает расплавленный алюминий воздействию окружающего воздуха, что приводит к быстрому образованию пленок оксида алюминия. Эти микроскопические оксидные бипленки попадают в ловушку затвердевающей металлической матрицы.
Эти бипленки действуют как уже существующие двумерные дефекты с нулевой прочностью на разрыв. Чтобы сохранить пластичные характеристики сплава, литниковая система должна быть тщательно спроектирована так, чтобы обеспечить ламинарный поток. Программное обеспечение для моделирования гидродинамики обычно используется ведущими литейными предприятиями для оптимизации размеров литников и геометрии направляющих, устранения турбулентности, вызывающей захват оксидов.
Понимание фундаментального значения пластических свойств в металлургии является краеугольным камнем проектирования безопасных, долговечных и высокопроизводительных алюминиевых компонентов. От поглощения внезапных ударов в аварийных конструкциях до сопротивления усталости при циклических нагрузках в корпусах двигателей — пластичность служит жизненно важной защитой от катастрофических механических повреждений.
Тщательно выбирая подходящий термообрабатываемый сплав, такой как A356-T6, и сочетая его с передовыми технологиями производства, которые сжимают внутренние пустоты, инженеры могут максимизировать удлинение и надежность детали. В конечном итоге сочетание интеллектуального геометрического проектирования со строгими лабораторными испытаниями гарантирует, что ваши алюминиевые отливки будут предсказуемо работать даже в самых сложных условиях.
При планировании следующего проекта, требующего высоких нагрузок, приоритет пластичности благодаря партнерским отношениям с экспертами-производителями является наиболее эффективной стратегией долгосрочного инженерного успеха. Если вы хотите разработать легкие и высокопрочные конструкционные компоненты, изучите передовые решения для литья и строгие стандарты контроля качества, доступные в QSY Casting, чтобы гарантировать, что ваши детали соответствуют самым высоким отраслевым стандартам.
В конкретном контексте алюминиевого литья термин «пластичный» относится к свойственной материалу способности подвергаться значительной пластической деформации перед разрушением. Когда механическая нагрузка превышает предел текучести материала, пластичная алюминиевая деталь будет растягиваться, изгибаться или деформироваться, а не резко ломаться. Эта характеристика служит критическим буфером безопасности в строительном проектировании. Например, в конструкциях автомобильных аварий пластичный алюминий поглощает кинетическую энергию посредством контролируемой деформации, защищая пассажиров. Если бы материал был хрупким, он раскололся бы при ударе, не поглощая энергию.
Да, литье под давлением алюминия значительно улучшает общую пластичность конечного компонента по сравнению с традиционными методами литье под давлением. Процесс включает заливку расплавленного алюминия в предварительно нагретую матрицу и приложение огромного гидравлического давления во время затвердевания металла. Это устойчивое высокое давление фундаментально меняет динамику затвердевания. Он нагнетает расплавленный металл в каждую микрощель матрицы и сжимает любой внутренний газообразный водород или усадочные пустоты. Благодаря эффективному устранению внутренней пористости полученная алюминиевая матрица становится невероятно плотной и непрерывной, что необходимо для максимальной пластичности.
Повышение пластичности литого алюминия требует сочетания точного химического состава сплавов, оптимизированных процессов литья и управления температурой после литья. Во-первых, выбор сплава с низким содержанием железа, такого как первичный А356, предотвращает образование хрупких интерметаллических фаз с высоким содержанием железа. Во-вторых, использование вакуумного литья или литья под давлением устраняет внутреннюю газовую пористость, которая действует как место зарождения трещин. Наконец, применение правильной термообработки Т6 приводит к сфероидизации частиц кремния внутри алюминиевой матрицы, превращая острые, хрупкие чешуйки в округлые частицы, которые позволяют металлу значительно растягиваться, прежде чем выйти из строя.
Как правило, экструдированный или кованый алюминий обладает более высокой пластичностью, чем стандартный литой алюминий. Процессы ковки и экструзии физически перемешивают и выравнивают зернистую структуру металла под огромным давлением, устраняя все внутренние пустоты и создавая очень непрерывный, направленный поток зерен. Стандартные процессы литья естественным образом приводят к образованию микроскопической пористости и хаотичной зернистой структуры по мере охлаждения и усадки жидкого металла. Однако передовые методы литья, такие как литье под давлением, в сочетании с термообработкой Т6, позволяют производить литые детали с уровнем пластичности, близкой к уровню пластичности кованых деталей, предлагая высокорентабельную альтернативу для сложных геометрических форм.
Сплав A356-T6 широко считается лучшим выбором для литья алюминиевых корпусов двигателей, поскольку он обеспечивает исключительный баланс высокой прочности на разрыв, превосходного рассеивания тепла и превосходной пластичности. Как электрические двигатели, так и двигатели внутреннего сгорания во время работы создают постоянные высокочастотные вибрации и значительные тепловые нагрузки. Под действием таких непрерывных циклических напряжений в хрупком материале быстро развиваются серьезные усталостные трещины. Сплав A356, особенно оптимизированный с помощью строгого процесса термообработки T6, образует высокочистую микроструктуру, которая может легко поглощать механические вибрации и выдерживать тепловое расширение без разрушения.


