
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-31 Происхождение:Работает


Переход компонента от прототипа к крупносерийному производству требует строгого соблюдения металлургических и производственных принципов, чтобы избежать катастрофических отказов инструментов и перерасхода средств. Выбор неправильного метода литья, пренебрежение проектированием технологичности (DFM) или неправильное понимание металлургических реалий алюминия приводит к высокому проценту брака, пористости, нестабильности размеров и задержке вывода продукта на рынок. Обработка твердых заготовок сложной геометрии приводит к отходам материала и отнимает слишком много машинного времени. Алюминий и его сплавы обладают относительно низкой температурой плавления и исключительно высокой текучестью. Это делает процесс литья алюминия идеальным для получения деталей сложной сетчатой формы, которые невозможно эффективно обрабатывать. Систематическая разбивка этого рабочего процесса под руководством инженеров дает командам по закупкам и инженерам основу, необходимую для оценки возможностей литейного производства. Вы должны согласовать методы производства с ограничениями проекта, чтобы обеспечить жизнеспособность компонентов.
DFM диктует экономичность: до 80% структурной целостности компонента и конечной стоимости единицы фиксируется на этапах первоначального проектирования оснастки, изготовления моделей и моделирования текучести пресс-формы.
Контроль процесса имеет решающее значение: строгое регулирование температур плавления, дегазации и скорости разливки необходимо для снижения присущих рисков, таких как пористость газообразного водорода и дефекты усадки.
Метод должен соответствовать объему. Выбор между матрицей, постоянной формой и литьем в песчаные формы должен основываться на жесткой оценке первоначального капитала в оснастке и экономичности производства каждой детали.
Требования после литья: необработанные отливки редко соответствуют окончательным требованиям по допускам; вторичные операции, такие как обработка на станке с ЧПУ и термообработка T6, являются обязательными для высокопроизводительных применений.
Установите базовые критерии успеха, основанные на требованиях к несущей способности, прочности на разрыв, теплопроводности и воздействии окружающей среды. Компоненты, работающие в морских или суровых промышленных условиях, подвергаются серьезному риску гальванической коррозии. В таких условиях требуются специальные химические сплавы с низким содержанием меди, чтобы выдержать длительное воздействие. Прежде чем выбирать материал, инженерные группы должны оценить требуемый предел текучести и процентное удлинение. Вы сопоставляете конкретные алюминиевые сплавы непосредственно с этими механическими требованиями. Помните, что выбор сплава ограничивает доступные методы литья.
Например, A380 обеспечивает превосходную текучесть и герметичность. Это делает его стандартом для применений с высоким давлением, но он плохо работает в песчаных формах с гравитационной подачей. И наоборот, A356 обеспечивает исключительное удлинение и хорошо поддается термообработке. Мы широко используем A356 для изготовления постоянных конструкционных форм, где отказ невозможен.
Алюминиевый сплав | Первичные легирующие элементы | Лучший метод кастинга | Ключевые характеристики |
|---|---|---|---|
А380 | Кремний, Медь | Высокое давление Литье под давлением | Отличная текучесть, хорошая герметичность, плохая реакция на анодирование. |
А356 | Кремний, Магний | Постоянная форма/песок | Высокая прочность, отличная коррозионная стойкость, термообработка (Т6). |
319 | Кремний, Медь | Песок/постоянная форма | Хорошая литейность, отличная обрабатываемость, умеренная прочность. |
Б390 | Высокий кремний | Литье под давлением | Исключительная износостойкость, низкая пластичность, трудность обработки. |
Проанализируйте точку безубыточности между высокими первоначальными затратами на инструмент и более низкими затратами на деталь. Штампы из закаленной стали требуют значительных первоначальных капиталовложений, длительного времени обработки и строгой термической обработки. Вы должны установить пороговые значения объема производства, чтобы оправдать переход от мелкосерийного литья в песчаные формы к крупносерийным автоматизированным системам. Низкие объемы производства редко оправдывают затраты на сложную стальную оснастку. Процессы одноразового формования остаются более жизнеспособными для коротких тиражей. Большие объемы требуют быстрого цикла для эффективной амортизации затрат на оснастку на десятках тысяч единиц. Расчет кривой амортизации на ранних этапах жизненного цикла проекта предотвращает катастрофический перерасход бюджета. Это приводит производственную стратегию в соответствие с фактическим рыночным спросом.
От 1 до 1000 единиц: используйте литье в песчаные формы или литье по выплавляемым моделям. Затраты на оснастку минимальны, если использовать деревянные или пластиковые модели.
От 1 000 до 10 000 единиц: Переход к литью в постоянную форму. Чугунные или стальные формы обеспечивают лучшее качество поверхности и более жесткие допуски без чрезмерных затрат на штампы высокого давления.
10 000+ юнитов: внедрить литье под давлением высокого давления. Огромные первоначальные затраты на штампы из инструментальной стали H13 компенсируются временем цикла, измеряемым секундами.
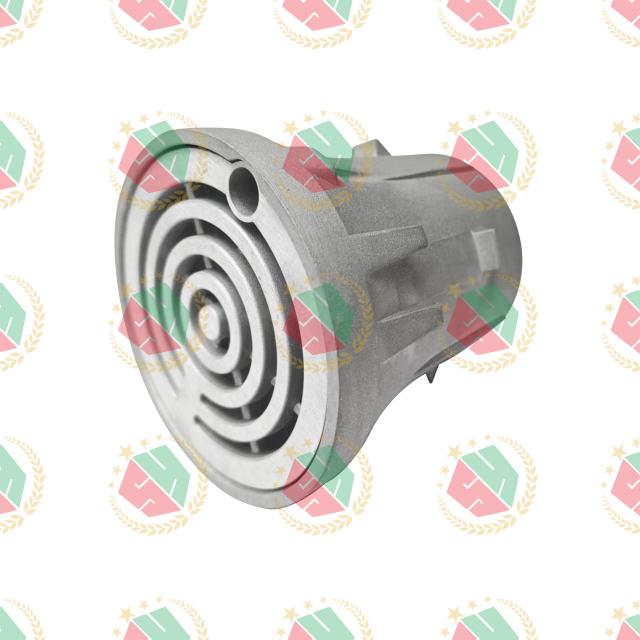
Оцените геометрию компонента на предмет его литейности на начальном этапе проектирования. Сосредоточьтесь на обеспечении адекватных углов уклона. Обычно мы указываем наклон наружных стенок от одного до трех градусов, чтобы обеспечить чистый выброс из полости формы. Внутренние стены часто требуют немного большей тяги из-за того, что алюминий сжимается на сердцевине при охлаждении. Поддерживайте одинаковую толщину стенок по всей детали. Толстые изолированные участки создают горячие точки, которые ведут непосредственно к усадочным пустотам. Устраните острые внутренние углы, добавив щедрые скругления. Минимальный радиус галтели 0,125 дюйма снижает концентрацию сильных напряжений во время фазы быстрого затвердевания. Используйте передовое программное обеспечение для моделирования текучести пресс-форм и термического моделирования для точного прогнозирования скорости охлаждения. Это программное обеспечение помогает инженерам определять потенциальные зоны усадки перед резкой стали. Данные моделирования позволяют проектировать оптимальные системы ворот и стояков. Это гарантирует, что расплавленный металл достигнет всех концов полости перед замерзанием.
Выбирайте материалы пресс-формы в зависимости от выбранного процесса и ожидаемого жизненного цикла производства. Используйте инструментальную сталь премиум-класса H13 для работы в условиях высокого давления, чтобы выдерживать экстремальные термические удары и давления впрыска. Для изготовления одноразовых песчаных форм используйте кварцевый песок, смешанный с химическими связующими. Разработайте точные физические модели для формирования внешней полости формы. Вы должны учитывать удельную объемную степень усадки выбранного алюминиевого сплава, которая обычно составляет около 5/32 дюйма на фут. На этом этапе изготовления формы определяется базовая точность размеров конечной детали. Создавайте и интегрируйте одноразовые песчаные сердечники для сложной внутренней геометрии. Для специализированных компонентов часто требуются полые полости и внутренние подрезы. Например, изготовление индивидуальной алюминиевой отливки трапа для пола требует точного размещения сердечника для формирования геометрии внутреннего водосборника.
Рассчитайте точную шихтовую смесь сырья для достижения заданного металлургического химического состава. Комбинируйте первоклассные алюминиевые слитки, чистый производственный лом и специальные легирующие добавки, такие как кремний, медь или магний. Эти отвердители определяют конечные механические свойства и текучесть расплава. Доведите печь до оптимальной температуры заливки. Обычно мы поддерживаем температуру расплава между 1200°F и 1400°F, в зависимости от конкретной марки сплава. Выполняйте строгие протоколы дегазации с использованием вращающихся крыльчаток. Эти устройства впрыскивают аргон или азот непосредственно в расплав. Поднимающиеся пузырьки газа улавливают растворенный водород и выносят его на поверхность. Внедрите строгие процедуры флюсования для отделения оксидных примесей и шлаков от чистого расплавленного металла. Тщательно обезжирьте поверхность, чтобы обеспечить качественную заливку.
Сравните механизмы разлива с гравитационной подачей и системы впрыска под высоким давлением. Гравитационные системы используют автоматизированные ковши для подачи металла в камеру наполнения. Они полагаются на естественный вес металла, чтобы заполнить пустоту. Системы под давлением имеют основополагающее значение для процесса литья алюминия в условиях больших объемов производства. Они используют конфигурации с холодной камерой, в которой гидравлический плунжер нагнетает металл в матрицу с экстремальными скоростями, часто превышающими 100 дюймов в секунду. Внедряйте тщательную, основанную на времени регулировку давления для всех методов. Системы постоянных форм низкого давления достигают этого за счет создания давления в камере печи непосредственно над поверхностью расплавленного металла. Это выталкивает жидкость вверх по стеблю в форму. Тщательно контролируйте скорость впрыска, чтобы обеспечить полное заполнение всей внутренней части формы, сводя при этом к минимуму турбулентность и захват воздуха.
Управляйте температурными градиентами внутри формы, чтобы способствовать направленному затвердеванию. Отливка должна постепенно замерзать от самых тонких участков к самым толстым. Это направленное замораживание вытягивает расплавленный металл из стратегически расположенных стояков. Стояки компенсируют естественную объемную усадку при переходе алюминия из жидкого состояния в твердое. Используйте локализованные каналы охлаждения внутри постоянных стальных форм. Через эти линии мы прокачиваем воду или термомасло для ускорения замерзания в массивных сечениях. Выполняйте автоматические или ручные протоколы извлечения точно после того, как деталь достигнет структурной жесткости. Используйте стратегически расположенные выталкиватели, чтобы одновременно вытолкнуть деталь из полости. Правильное размещение штифта позволяет удалить деталь, не вызывая искажений размеров, изгибов или истирания поверхности.
Удалите излишки материала механически, используя обрезки, ленточные пилы или фрезерные станки с ЧПУ. Этот завершающий этап включает в себя вырезание створок, направляющих, стояков и любых заусенцев линии разъема, которые просочились между половинками формы. Применяйте методы отделки поверхности, адаптированные к условиям конечного использования. Дробеструйная обработка создает равномерную матовую текстуру. Порошковое покрытие или анодирование обеспечивают надежную защиту окружающей среды. Правильная отделка обеспечивает требуемую эстетику и устойчивость к коррозии открытых архитектурных деталей, таких как алюминиевая крышка сливного отверстия в полу . Выполните термическую обработку для управления микроструктурой. Термическая обработка Т6 включает в себя растворение детали при высоких температурах, быструю закалку в воде и искусственное старение. Это максимизирует предел текучести и поверхностную твердость конечного компонента.
Высокое давление литье под давлением оптимально для крупносерийного производства, превышающего 10 000 единиц в год. Он превосходно справляется с изготовлением исключительно тонких стенок, сложных деталей и жестких допусков на размеры прямо из формы. Основной компромисс заключается в максимальном первоначальном капитале для оснастки. Вам нужны массивные штампы из закаленной стали, чтобы выдерживать давление впрыска, которое может достигать 10 000 фунтов на квадратный дюйм. Детали, изготовленные этим методом, очень чувствительны к внутренней газовой пористости, вызванной турбулентным заполнением. Эта присущая им пористость делает стандартные детали, отлитые под давлением, обычно непригодными для термообработки Т6. Захваченный газ расширяется и образует пузыри на поверхности во время термической обработки.
Литье в постоянные формы идеально подходит для производства средних объемов, требующего плотной, высокопрочной микроструктуры и превосходной герметичности под давлением. Более медленное наполнение под действием силы тяжести или под низким давлением сводит к минимуму турбулентность. Это значительно уменьшает количество захваченного газа. Мы часто используем этот метод для производства критически важных компонентов инфраструктуры, таких как литой алюминиевый фланец, предназначенный для систем перекачки жидкости с высокими нагрузками. Компромиссы включают умеренные затраты на инструменты и значительно более медленное время цикла по сравнению с системами высокого давления. Этот процесс также ограничивается более простой внешней геометрией, если не используются одноразовые песчаные сердечники. Использование песчаных стержней создает полупостоянную форму для сложных внутренних полостей.
Литье в песчаные формы предлагает самый низкий входной барьер в отношении затрат на оснастку. В нем используются недорогие модели из дерева, пластика или обработанного алюминия. Его легко масштабировать для небольших объемов производства, массивных промышленных компонентов или изделий сложной геометрии, которые невозможно извлечь из жестких стальных штампов. При литье по выплавляемым моделям используются расходные восковые модели, покрытые керамикой, что обеспечивает превосходную детализацию сложных форм. Основным недостатком литья в песчаные формы является более грубая обработка поверхности. Это часто требует обширной вторичной механической обработки. Темпы производства существенно замедляются. Общая точность размеров ниже из-за смещения песчаной формы во время заливки и затвердевания.
Метод литья | Идеальный объем производства | Первоначальная стоимость оснастки | Качество отделки поверхности | Риск внутренней пористости |
|---|---|---|---|---|
Высокое давление Литье под давлением | 10 000+ единиц | Очень высокий (закаленная сталь) | Отлично (гладко) | Высокий (турбулентное заполнение) |
Постоянная форма (гравитация) | 1000 - 10000 единиц | Умеренный (чугун/сталь) | Хороший | Низкий (ламинарное заполнение) |
Кастинг песка | 1–1000 единиц | Низкий (узоры из дерева/алюминия) | Плохо (требуется механическая обработка) | Умеренный (влага/газ) |
Захваченный газ и оксидные пленки серьезно ухудшают механическую целостность отливки. Они приводят непосредственно к преждевременному усталостному разрушению. Газовая пористость проявляется в виде гладких круглых пузырьков на обработанной поверхности. Усадочная пористость проявляется в виде неровных пустот неправильной формы. Установите обязательный строгий контроль температуры плавления во избежание перегрева. Высокие температуры экспоненциально увеличивают поглощение водорода в жидком алюминии. Обеспечьте регулярную ротационную дегазацию для удаления водорода из расплава перед разливкой. Используйте вакуумные технологии в средах с высоким давлением для удаления воздуха из полости матрицы всего за миллисекунды перед инъекцией. Внедрите пенокерамические фильтры в литниковую систему. Эти фильтры улавливают включения твердых оксидов до того, как они попадут в полость основной детали.
Деформация, деформация или внутренние пустоты вызваны неравномерной скоростью охлаждения и недостаточной подачей во время критического перехода из жидкого состояния в твердое. Толстые сечения остывают медленнее, чем тонкие стенки. Это создает внутренние напряжения, которые выводят деталь за пределы допуска. Требовать от литейных предприятий проведения прогнозного теплового моделирования на этапе DFM для выявления этих проблемных областей. Используйте локализованные каналы охлаждения формы, часто называемые охлаждающими блоками, для ускорения затвердевания массивных сечений. При проектировании стояков применяйте правило Чворинова. Убедитесь, что стояк остается жидким дольше, чем литейная секция, для которой он предназначен. Это втягивает жидкий металл в зону усадки, устраняя пустоты.
Задержки проекта часто происходят из-за того, что среднее время выполнения заказа составляет от 8 до 16 недель, необходимое для обработки, закалки и проверки сложных стальных инструментов. Модификации инструмента после резки стали являются дорогостоящими и отнимают много времени. Внедрите поэтапный подход к прототипированию, чтобы полностью снизить этот риск. Используйте 3D-печатные песчаные формы для отливки физических прототипов из точного производственного сплава. Это позволяет инженерным группам проверять конструкцию, проверять механические свойства и подтверждать посадку сборки, прежде чем вкладывать средства в постоянную стальную оснастку. Установите четкие этапы для этапов проверки T0 (первое использование инструмента), T1 и T2. Это позволяет соблюдать график реализации проекта и обеспечивает ответственность литейного завода.
Распространенный дефект | Визуальный идентификатор | Первопричина | Корректирующие действия |
|---|---|---|---|
Газовая пористость | Гладкие сферические пустоты. | Растворенный водород в расплаве. | Увеличить время ротационной дегазации; более низкая температура плавления. |
Усадочные пустоты | Зубчатые, неровные полости. | Недостаточная подача во время затвердевания. | Редизайн стояков; добавьте охлаждающие блоки в толстые секции. |
Холодное закрытие | Отчетливые линии или трещины на поверхности. | Металл замерзает до полного заполнения формы. | Увеличить температуру заливки; оптимизировать скорость ворот. |
Включения | Твердые темные пятна на металлической матрице. | Оксиды или окалины попадают в форму. | Внедрить пенокерамические фильтры; улучшить очистку печи. |
Успешное литье алюминия – это не покупка товара. Это высокотехнологичный процесс, в котором согласованность геометрии компонентов, выбор сплава и методология литья определяют жизнеспособность проекта. Отдайте предпочтение партнерам-производителям, которые предлагают прозрачные внутренние услуги DFM. Они должны использовать передовое моделирование текучести пресс-формы и поддерживать строгие, документированные стандарты металлургических испытаний. Двигаясь вперед, выполните следующие шаги, чтобы обеспечить успех проекта:
Компилируйте существующие файлы САПР и явно определите критические зоны допуска и сопрягаемые поверхности.
Определите ежегодные требования к объему, чтобы выбрать наиболее экономически выгодный метод литья.
Запросите предварительный аудит DFM у литейных предприятий, включенных в короткий список, чтобы заранее выявить риски, связанные с геометрией.
Получите подробную разбивку затрат на инструменты, включая замену основных компонентов и графики технического обслуживания.
Прежде чем резать постоянную сталь, проверьте первоначальные проекты с помощью быстрого прототипирования или 3D-печатных песчаных форм.
Ответ: Алюминий имеет относительно низкую температуру плавления и отличную текучесть, что позволяет легко заполнять сложные полости форм. Он обеспечивает высокое соотношение прочности и веса, отличную теплопроводность и естественную коррозионную стойкость. Эти присущие материалу свойства делают его универсальным для автомобильной, аэрокосмической и промышленной техники, требующей легких и прочных компонентов.
Ответ: Литье в песчаные формы, как правило, является наиболее экономичным методом для небольших объемов производства. В основе инструментов лежат недорогие материалы, такие как дерево, пластик или обработанный алюминий, а не штампы из закаленной стали. Это значительно снижает первоначальные капитальные затраты, что делает его идеальным для прототипов, крупных деталей и небольших производственных партий.
Ответ: Конструкция оснастки определяет, как именно течет и охлаждается расплавленный металл. Правильные ворота и стояки предотвращают турбулентность и устраняют усадочные пустоты. Точное изготовление модели учитывает удельную объемную скорость усадки сплава, гарантируя, что готовая отлитая деталь после полного затвердевания будет соответствовать точным допускам по размерам.
Ответ: Пористость возникает из-за захваченного газообразного водорода, влаги в песчаных формах или воздуха, вовлеченного во время турбулентной заливки. Литейные предприятия предотвращают это, дегазируя расплавленный металл аргоном или азотом. Они также оптимизируют конструкцию ворот для обеспечения ламинарного потока и используют вакуумные системы для откачки воздуха из жестких штампов.
Ответ: Необработанные отливки не могут соответствовать сверхжестким допускам обработки на станках с ЧПУ. Несмотря на то, что высокое давление литье под давлением обеспечивает превосходные формы, близкие к заданным, критические сопрягаемые поверхности, резьбовые отверстия и точная посадка подшипников всегда требуют вторичных операций механической обработки с ЧПУ для соответствия окончательным техническим спецификациям.
Ответ: Сроки выполнения сильно различаются в зависимости от выбранного процесса. Модели для литья из песка могут быть изготовлены за 2-4 недели. Сложные штампы из закаленной стали для высокого давления литье под давлением обычно требуют от 8 до 16 недель на проектирование, обработку на станках с ЧПУ, термообработку и первоначальную проверку образцов.
Ответ: A356 высоко ценится за превосходное сочетание прочности, пластичности и коррозионной стойкости, особенно при термообработке Т6. Он широко используется в конструкционных автомобильных компонентах, морском оборудовании и герметичных системах обработки жидкостей.


