
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-19 Происхождение:Работает


Производство высокопроизводительных металлических деталей редко заканчивается в тот момент, когда расплавленный сплав затвердевает внутри формы. Инженеры и дизайнеры продукции сталкиваются с коварной проблемой прямо на производственной линии. Они должны защищать сырье от деградации окружающей среды. Без соответствующей обработки поверхности отлитого металла свежеотчеканенные детали остаются очень восприимчивыми к быстрому окислению. Они также страдают от абразивного износа и химического воздействия при использовании в суровых промышленных условиях. В конечном итоге метод, выбранный для герметизации и упрочнения этих компонентов, определяет их срок службы и функциональную надежность.
Среди множества технологий отделки, доступных сегодня, никелирование зарекомендовало себя как чрезвычайно универсальное и надежное решение. Он создает плотную защитную оболочку. Этот барьер изолирует уязвимые недрагоценные металлы от коррозионно-активных элементов, одновременно значительно повышая твердость поверхности. Интеграция этой отделки не является универсальным процессом «подключи и работай». Различные подложки по-разному реагируют на химические гальванические ванны. В этом руководстве рассматриваются конкретные сценарии, когда никелирование становится инженерной необходимостью, уделяя особое внимание сложным протоколам предварительной обработки, необходимым для алюминиевых и цинковых сплавов.
Инженерная универсальность: никелирование обеспечивает редкое сочетание превосходной коррозионной стойкости, снижения механического износа и эстетической гибкости.
Специфика материала: он служит исключительным улучшением цинковых сплавов, требующих глянцевой декоративной отделки или чрезвычайной долговечности поверхности в сложных условиях.
Важная предварительная обработка: Прямое нанесение некоторых химически активных металлов невозможно с научной точки зрения. Покрытие алюминия или цинка требует строго контролируемой предварительной химической обработки, такой как цинкование или нанесение меди, чтобы гарантировать металлургическую адгезию.
Преимущество химического метода: химическое осаждение обеспечивает безупречную однородность. Он представляет собой идеальное решение для обработки изделий сложной геометрии, глубоких глухих отверстий и прецизионной внутренней резьбы.
Стратегические инвестиции: никелирование, превосходящее базовые покрытия, остается окончательным выбором для проектов, в которых приоритетом является долговременная структурная целостность и строгая точность размеров.
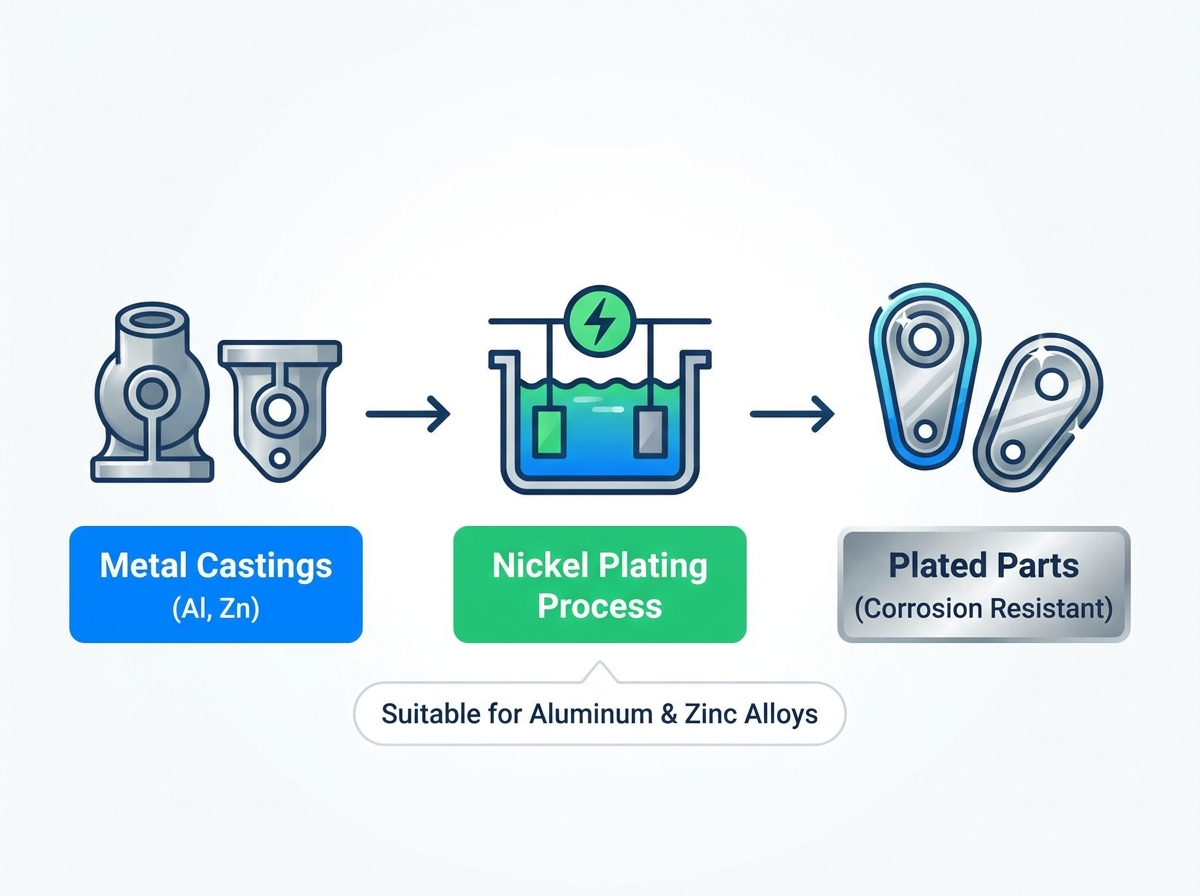
Чтобы составить обоснованную спецификацию, команды по закупкам должны сначала прояснить механику процесса нанесения покрытия. По своей сути никелирование предполагает нанесение микроскопического прочного слоя металла на подложку. Литые металлы по своей природе характеризуются микроскопической пористостью, сложными контурами и различным металлургическим составом. Таким образом, конкретная технология осаждения имеет решающее значение для производительности поля.
В промышленной сфере инженеры обычно оценивают две различные методологии: электролитическое и химическое покрытие.
Гальваника. Этот традиционный подход использует внешний электрический ток для перемещения ионов никеля от жертвенного анода через ванну с электролитом на отлитую деталь. Он оказывается очень эффективным для получения блестящей, зеркальной отделки изделий простой геометрии. Тем не менее, он обладает критическим недостатком для сложной инженерии. Электрический ток естественным образом концентрируется на острых краях и внешних точках. Следовательно, это создает наращивание кромок. На внешней стороне образуется более толстое покрытие, в то время как глубокие углубления и внутренние полости остаются опасно недостаточно покрытыми.
Химическое никелирование. Химическое никелирование, напротив, представляет собой автокаталитический химический процесс. Это полностью устраняет необходимость во внешнем электричестве. Осаждение происходит исключительно за счет контролируемой реакции химического восстановления при контакте с поверхностью детали. Для сложных металлических отливок этот процесс является революционным. Поскольку он игнорирует плотность электрического тока, никель-фосфорный сплав формируется с абсолютной математической однородностью. Сложный гидравлический коллектор имеет такую же микронную толщину в самых глубоких внутренних каналах, как и на его плоских внешних поверхностях.
Кроме того, это равномерное покрытие герметизирует микроскопические поверхностные пустоты, часто встречающиеся в компонентах, отлитых под давлением или в песчаную форму. Он эффективно закрывает мелкие поры, образуя непроницаемый барьер для влаги.
Выбор отделки поверхности требует расчетной оценки конкретных механических и экологических воздействий, которым будет подвергаться деталь. Никелирование часто вытесняет конкурирующие покрытия, одновременно нейтрализуя несколько видов разрушения.
Основная задача любого покрытия – изоляция. Никель естественным образом противостоит окислению и разложению под воздействием влаги, слабых кислот и атмосферных загрязнителей. Когда инженеры выбирают никель с высоким содержанием фосфора, содержащий от 10 до 14 процентов фосфора, полученное покрытие имеет аморфную, похожую на стекло микроструктуру. Это эффективно устраняет границы зерен, где обычно начинается коррозия. Такие компоненты обычно выдерживают сотни часов в строгих испытаниях в солевом тумане ASTM B117, не поддаваясь красной ржавчине. Это делает их незаменимыми в морской и химической промышленности.
Многие легкие литые металлы обладают превосходной структурной прочностью, но имеют мягкие поверхности. Подвергаясь трению скольжения, они склонны к истиранию и абразивному износу. Никелирование фундаментально меняет эту динамику. Необработанный алюминий может иметь твердость около 150 по Виккерсу. Стандартный химический слой мгновенно повышает твердость этой поверхности до диапазона от 500 до 700 по Виккерсу. Если применение требует исключительной долговечности, термообработка после нанесения покрытия спекает деталь при температуре примерно 400 градусов по Цельсию может поднять твердость выше 1000 по Виккерсу. Эта феноменальная поверхностная закалка значительно продлевает срок службы шестерен, роторов и узлов блокировки.
Недавний анализ рынка указывает на массовый поворот в сторону современных никель-фосфорных покрытий. Этот сдвиг в значительной степени обусловлен секторами электромобилей и аэрокосмической отрасли. Производители активно стремятся уменьшить вес, чтобы увеличить запас хода аккумулятора и повысить топливную экономичность. Они быстро заменяют тяжелые стальные компоненты более легкими отливками из алюминия и цинковых сплавов . Однако эти более легкие металлы требуют прочной поверхностной закалки, чтобы выдерживать высокие нагрузки. Следовательно, спрос на прецизионное химическое никелирование резко возрос. Это позволяет инженерам сочетать небольшую массу алюминия с прочностью поверхности закаленной стали, соблюдая при этом строгие экологические стандарты долговечности.
Несмотря на свои впечатляющие свойства, никель нельзя просто нанести краской на необработанный металл. Химический состав базового материала определяет всю стратегию отделки. Нанесение прочного покрытия требует тщательного проектирования и узкоспециализированных протоколов предварительной обработки.
Сплавы цинка, особенно серия Zamak, ценятся за их низкую температуру плавления, исключительную стабильность размеров и способность отливать невероятно тонкие стенки. Например, компоненты для работы с жидкостями, такие как фланцевый соединитель трубы Zamak 5, требуют строгого контроля допусков для обеспечения герметичности уплотнения. К сожалению, сырой цинк очень реакционноспособен. Если оставить его открытым, на нем быстро образуется порошкообразная белая коррозия.
Непосредственное погружение цинкового компонента в стандартную ванну с кислым никелем — это верный путь к катастрофе. Цинк быстро растворяется, загрязняя химический состав и образуя пузыри и бесполезную поверхность. Чтобы обойти это, технические специалисты используют критический промежуточный этап, известный как забастовка меди. Нанося сначала на отливку микроскопический плотный слой щелочной меди, они создают защитный химический барьер. Эта медная основа полностью инертна к последующей никелевой ванне, обеспечивая безупречную металлургическую адгезию. При правильном исполнении детали из цинкового сплава литье под давлением создают впечатление массивности и превосходного качества, а также выдающуюся долговечность.
Алюминий представляет собой совершенно иное металлургическое препятствие. В тот момент, когда только что обработанная алюминиевая деталь подвергается воздействию кислорода, на ней образуется цепкая микроскопическая оксидная пленка. Этот естественный барьер действует как превосходный изолятор, но мгновенно отталкивает стандартные металлы покрытия. Это предотвращает их сцепление с подложкой.
Для успешного покрытия алюминия производители используют процесс цинкования. Отливка погружается в сильнощелочной раствор. Это одновременно удаляет стойкий оксидный слой и создает временный микроскопический щит из чистого цинка. Этот слой цинка предотвращает повторное окисление при перемещении детали в ванну химического никеля. После погружения никель химически заменяет цинк, напрямую и навсегда связываясь с необработанным алюминием, находящимся под ним.
Для менеджеров по закупкам и ведущих инженеров, принимающих важные решения на нижних этапах воронки, оценка никеля по сравнению с альтернативными промышленными покрытиями имеет важное значение для максимизации окупаемости инвестиций.
Поверхностная обработка | Коррозионная стойкость | Износостойкость и твердость | Точность размеров | Лучшие сценарии применения |
|---|---|---|---|---|
Химическое никелирование | Превосходный результат благодаря беспористому барьеру | Высокая твердость, достигающая 1000 по Виккерсу. | Исключительно с равномерным микронным контролем | Сложная геометрия, внутренняя резьба, суровые условия эксплуатации. |
Твердое хромирование | Умеренная из-за микротрещин на поверхности | Очень высокая твердость, превышающая 1000 единиц по Виккерсу. | Плохо из-за нарастания кромки и низкой метательной силы. | Простые цилиндрические валы, экстремальный абразивный износ |
Анодирование алюминия | Хороший | От умеренного до высокого для твердого покрытия | Хороший | Косметические алюминиевые детали, необходима электроизоляция. |
Порошковое покрытие | Хорошо, если без чипов | Низкая зависимость от полимерного барьера | Очень плохое добавление от 50 до 150 микрон неравномерно. | Экономичные внешние корпуса, неточные детали |
В частности, твердый хром славится своей устойчивостью к абразивному износу, но страдает от ужасной метательной силы. Он изо всех сил пытается покрыть глубокие углубления. Коррозионные жидкости могут легко просачиваться через его микроскопические трещины. Анодирование превращает поверхность алюминия в затвердевший оксид, но этот слой является строгим электрическим изолятором. Если ваш компонент требует электрического заземления или защиты от электромагнитных помех, анодирование полностью не удастся. Порошковое покрытие образует на металле толстый полимерный барьер, который может легко нарушить жесткие технические допуски или засорить тонкую машинную резьбу. Напротив, никелирование связывается на молекулярном уровне. Его можно контролировать с точностью до нескольких микронов, сохраняя точную точность отливок, обработанных на станке с ЧПУ.
Теоретические преимущества этого процесса отделки превращаются в ощутимые преимущества в производительности в некоторых из самых требовательных отраслей мира.
В средах, где механические повреждения являются катастрофическими, повсеместно используются никелированные отливки. Шестерни трансмиссии, корпуса гидравлических приводов и корпуса топливной системы в значительной степени зависят от этой обработки. Однородная толщина гарантирует, что прецизионные аэрокосмические клапаны сохраняют свои точные гидродинамические свойства. Одновременно закаленная поверхность предотвращает истирание движущихся частей под воздействием высокочастотной вибрации.
Секторы телекоммуникаций и электроники являются крупными потребителями литых деталей. Такие устройства, как оптоволоконные приемопередатчики, защищенные военные радиостанции и радиочастотные разъемы, требуют корпусов, которые обеспечивают как структурную жесткость, так и надежное электромагнитное экранирование. Никелирование обеспечивает токопроводящую, устойчивую к коррозии оболочку. Это защищает чувствительные внутренние микропроцессоры от влаги окружающей среды и помех сигнала.
Литые компоненты, используемые при работе с жидкостями, подвергаются постоянному воздействию абразивных суспензий и агрессивных химикатов. Крыльчатки насосов, соединители труб и промышленная арматура значительно выигрывают от покрытия из никеля с высоким содержанием фосфора. Он обеспечивает гладкую внутреннюю поверхность с низким коэффициентом трения, что фактически улучшает динамику жидкости, одновременно защищая нижележащий чугун или латунь от кавитационной эрозии и хлоридной коррозии под напряжением.
Выбор этой отделки требует предусмотрительности. Команды разработчиков должны оценить несколько критических параметров на этапе создания прототипа, чтобы предотвратить дорогостоящие производственные дефекты в дальнейшем.
Крайне важно помнить, что покрытие добавляет физический материал к внешней части компонента. Указанное покрытие толщиной 20 микрон добавит 20 микрон к каждой открытой поверхности. Следовательно, диаметр внутреннего отверстия уменьшится на 40 микрон, а внешнего вала увеличится на столько же. Инженеры-механики должны точно рассчитать эту сборку в своих первоначальных моделях САПР, чтобы гарантировать правильную сборку сопрягаемых деталей с жесткими допусками после нанесения покрытия.
Обработка поверхности никогда не сможет затмить качество подложки под ней. Если процесс литье под давлением улавливает излишки газов, это приводит к подповерхностной пористости. Когда такая пористая отливка попадает в нагретые химические ванны линии гальванического покрытия, захваченные газы расширяются и вырываются наружу. Это явление приводит к тому, что вновь нанесенный слой никеля вздувается, покрывается ямками или покрывается пятнами через несколько недель после производства. Для достижения безупречной отделки абсолютно необходима плотная и высококачественная необработанная отливка.
Из-за стоимости сырого никеля, сложных химических ванн и многоэтапной предварительной обработки этот процесс требует более высокой первоначальной цены, чем базовое прозрачное хроматирование или порошковое покрытие. Группы закупок должны оценить общую стоимость владения. Если бюджетная отделка приведет к преждевременному выходу критического компонента из строя в полевых условиях, возникающие в результате претензии по гарантии и время простоя при обслуживании затмят первоначальную премию, уплаченную за правильное покрытие. Для критически важных компонентов окупаемость инвестиций неоспорима.
Обеспечение прочной, визуально безупречной отделки требует строгого контроля качества и четкой координации между литейным цехом и гальваническим цехом.
Поверхность с окончательным покрытием действует как увеличительное стекло для состояния необработанной отливки. Следы грубой обработки, глубокие царапины или заметные линии разъема будут выделены только ярким никелем. Тщательная механическая подготовка не подлежит обсуждению. Вибрационная галтовка, тонкая полировка и интенсивная ультразвуковая очистка гарантируют, что металл полностью очистится от антиадгезивов, смазочно-охлаждающих жидкостей и локализованных оксидов еще до того, как он коснется гальванической ванны.
Наиболее частая проблема при промышленной отделке возникает во время передачи управления между поставщиком отливок и сторонним поставщиком гальванопокрытий. Недопонимание относительно химического состава сплавов или набора допусков часто приводит к тому, что при возникновении дефектов указывают пальцем. Чтобы снизить этот риск, покупателям следует сотрудничать с комплексным производителем, обладающим глубоким опытом как в области металлургического литья, так и в области химии обработки поверхности. Единый подход из одного источника гарантирует, что параметры литья оптимизируются с первого дня специально для получения высококачественной пластины.
В требовательном мире промышленного производства никелирование выделяется как исключительно эффективный метод обработки поверхности. Он превращает уязвимые необработанные металлы в очень прочные, устойчивые к коррозии компоненты. Преодолев разрыв между механическими характеристиками и эстетической привлекательностью, он решает одновременно несколько инженерных задач.
Для проектов с использованием алюминиевых и цинковых сплавов эта отделка не просто подходит, она настоятельно рекомендуется. Когда ваше приложение требует бескомпромиссной точности размеров, покрытия сложной геометрии и долгосрочной устойчивости к воздействию окружающей среды, стратегическое применение никеля обеспечивает непревзойденную ценность.
Не оставляйте срок службы критически важных компонентов на волю случая. Оцените свои конкретные требования к производительности и сопоставьте их с подходящим опытом производства. Посетите QSY Casting сегодня, чтобы изучить первоклассные решения для литья из алюминиевых и цинковых сплавов и узнать, как точная обработка поверхности может поднять надежность вашей продукции на новый уровень.
Нет, нанесение никеля непосредственно на сырой цинк химически нецелесообразно. Кислотная природа стандартных никелевых ванн агрессивно воздействует на цинковую подложку и растворяет ее, разрушая как деталь, так и химический раствор. Чтобы добиться успешного соединения, производители должны сначала нанести медный контакт. Этот очень тонкий и плотный слой гальванизированной меди действует как защитный барьер. Он предотвращает побочные реакции и способствует исключительной металлургической адгезии конечного слоя никеля.
Оптимальный выбор полностью зависит от ваших конкретных инженерных требований. Хотя анодирование является фантастическим и долговечным покрытием для алюминия, его нельзя применять к цинковым сплавам. Никелирование совместимо с обоими. Кроме того, никель обеспечивает превосходную износостойкость при трении скольжения и сохраняет высокую электропроводность. Напротив, анодирование превращает поверхность в оксид алюминия, который действует как строгий электрический изолятор, что делает его непригодным для деталей, требующих заземления или защиты от электромагнитных помех.
При правильном нанесении на правильно подготовленную плотную отливку высококачественное никелевое покрытие может прослужить десятилетия. Конечный срок службы определяется конкретной толщиной покрытия и содержанием фосфора в сплаве. Химический никель с высоким содержанием фосфора специально разработан для того, чтобы выдерживать годы непрерывного воздействия в чрезвычайно суровых, агрессивных средах, включая морские и химические процессы.
Да, все процессы нанесения покрытия по своей сути добавляют физический слой материала к внешней поверхности компонента. Однако химическое никелирование высоко ценится, поскольку оно наносит этот слой с абсолютной однородностью на все поверхности, включая глубокие глухие отверстия и сложную резьбу. Поскольку толщина предсказуема и обычно измеряется в точных микронах, инженеры-механики могут легко учесть это точное наращивание в своих первоначальных проектах САПР. Это обеспечивает беспрепятственное соблюдение жестких допусков на обработку.
Химическое никелирование обычно требует более высоких первоначальных затрат по сравнению с базовой отделкой, такой как порошковое покрытие, прозрачное хроматирование или стандартное анодирование. Цены отражают сложные химические ванны, необходимые предварительные обработки, такие как цинкование или медное напыление, а также стоимость сырого никеля. Однако при оценке совокупной стоимости владения точными машиностроительными деталями увеличенный срок службы, износостойкость и устранение отказов, связанных с коррозией, часто делают их наиболее рентабельными долгосрочными инвестициями.
Покрытие высокопористой отливки чрезвычайно сложно и, как правило, опрометчиво. Подповерхностная пористость удерживает литейные газы и обрабатывающие жидкости. Когда деталь попадает в нагретые химические ванны во время процесса нанесения покрытия, эти захваченные вещества расширяются и пробиваются на поверхность. Это неизбежно приводит к образованию вздутий, точечной коррозии или пятен на готовом слое никеля. Для получения безупречного и прочного покрытия абсолютным требованием является получение плотной высококачественной необработанной отливки.


