
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-07 Происхождение:Работает


Выбор правильного производственного процесса на этапе перехода от прототипирования к производству требует огромных финансовых и операционных затрат. Инвестиции в оснастку обычно требуют значительных капитальных затрат. Неправильный выбор привязывает вас к методу производства, неспособному удовлетворить ваши потребности в продукте. Вы рискуете несогласовать требования к деталям с выбранным методом производства. Такое несоосность приводит непосредственно к преждевременному выходу детали из строя, чрезмерным затратам на единицу продукции или значительному увеличению времени выхода на рынок. Инженеры должны сбалансировать механическое напряжение, термические нагрузки, ограничения по весу и эстетические потребности с производственными реалиями.
Решение между литьем металлов и формованием пластмасс требует строгой сравнительной основы. Вы не можете основывать этот выбор исключительно на первоначальных расценках на инструменты. Решение полностью зависит от материаловедения, ожидаемого объема производства, сложности процесса и экономики жизненного цикла единицы. Понимание фундаментальной механики каждого процесса гарантирует, что ваши конечные компоненты будут соответствовать стандартам производительности, сохраняя при этом значительную прибыль. В этом руководстве описаны технические различия, ограничения по материалам и структура затрат, чтобы помочь вам выбрать оптимальный производственный маршрут для вашего следующего проекта.
Расхождение и ширина материала: Литье под давлением предназначен исключительно для металлов (в первую очередь алюминия, цинка и магния) и обеспечивает превосходную структурную целостность и теплопроводность. И наоборот, литье под давлением предлагает значительно более широкий спектр вариантов материалов, используя тысячи различных термопластичных и термореактивных полимеров для изготовления легких, универсальных и электроизолирующих деталей.
Объем и амортизация. Оба процесса требуют большого начального капитала для оснастки, но детали литье под давлением высокого давления обычно требуют более высоких первоначальных затрат на пресс-форму, что требует более крупных производственных циклов для достижения оптимальной амортизации по стоимости за деталь.
Варианты процесса и нюансы стоимости. Хотя при стандартном литье под давлением используются пластмассы, литье под давлением металлов (MIM) существует как гибридная альтернатива для небольших и сложных металлических деталей. Однако MIM обычно требует более высоких затрат на обработку каждой детали, чем традиционный литье под давлением.
Допуски, эстетика и постобработка: Литье под давлением часто требует вторичной механической обработки для достижения жестких допусков или определенной отделки поверхности, в то время как литьевое формование часто производит детали чистой формы с интегрированными цветами и текстурами прямо из формы.
Основной механизм заключается в нагнетании расплавленного металла в полость обработанной стальной формы под экстремальным давлением. Гидравлические цилиндры приводят в движение плунжер, проталкивая жидкий сплав в матрицу с высокой скоростью. В цехах мы видим два основных варианта: машины с горячей камерой и машины с холодной камерой. Машины с горячей камерой погружают механизм впрыска непосредственно в расплавленный металл, что хорошо подходит для сплавов с более низкой температурой плавления, таких как цинк. Машины с холодной камерой требуют, чтобы оператор или роботизированный ковш перекачивали расплавленный металл в дробовую гильзу для каждого цикла, что необходимо для алюминия для предотвращения быстрого разрушения компонентов машины.
Стандартный производственный цикл следует строгой, повторяемой последовательности:
Подготовка матрицы: Автоматические распылители наносят на половинки матрицы разделительный состав на водной основе. Это охлаждает сталь и предотвращает припаивание расплавленного металла к стенкам полости.
Зажим: мощные гидравлические рычаги фиксируют две половины матрицы вместе, выдерживая огромное давление впрыска.
Впрыск: плунжер выталкивает расплавленный металл в полость за миллисекунды.
Охлаждение: металл быстро затвердевает на стальных стенках с водяным охлаждением.
Выброс: машина открывается, и сеть выталкивателей выталкивает горячую часть из инструмента.
Обрезка: вторичный обрезной пресс срезает направляющую систему, переливы и излишки облоя.
Эта быстрая инъекция заполняет сложные геометрии до того, как металл замерзнет. Производство деталей под высоким давлением литье под давлением позволяет инженерам достигать гораздо более тонких стенок, чем методы гравитационного литья или литья в песчаные формы. Высокое давление обеспечивает плотную упаковку материала. Это приводит к сокращению времени цикла, часто измеряемому секундами, что делает его очень эффективным для массового производства.
Литье под давлением основано на подаче твердых полимерных гранул в нагретый цилиндр. Вращающийся возвратно-поступательный винт плавит пластик за счет трения сдвига и внешних нагревательных полос. Машина впрыскивает этот термопластичный или термореактивный полимер с низкой вязкостью в закрытую металлическую форму. В отличие от жидкого металла, расплавленные полимеры демонстрируют неньютоновское поведение текучести, то есть их вязкость изменяется в зависимости от скорости сдвига, приложенного во время впрыска.
Цикл формования пластмассы требует точного контроля температуры и давления:
Пластификация: шнек вращается, вытягивая гранулы вперед во время плавления и смешивая их в однородную ванну расплава перед стопорным кольцом.
Инъекция: винт движется вперед, как плунжер, проталкивая пластик через литник, направляющие и ворота в полость.
Упаковка и удержание: машина оказывает удерживающее давление. Это давление упаковывает в полость дополнительный материал, чтобы компенсировать объемную усадку по мере охлаждения пластика.
Охлаждение: водные или масляные каналы проходят через пресс-форму для отвода тепла. Эта фаза доминирует над общим временем цикла.
Выброс: форма открывается, и штифты или съемные пластины удаляют готовую деталь.
Вязкость полимера определяет всю конструкцию формы. Инженеры должны тщательно подобрать размеры ворот, направляющих и вентиляционных отверстий, чтобы предотвратить попадание короткого замыкания или попадание газа в ловушку. Вы должны сбалансировать скорость впрыска, чтобы избежать сжигания материала из-за чрезмерного нагрева сдвига, обеспечивая при этом полное заполнение полости.
Стандартное литье пластмасс под давлением полностью отличается от литья под давлением металлов (MIM). MIM действует как гибридная альтернатива. В ходе этого процесса мелкий металлический порошок смешивается с полимерным связующим для получения сырья. Машина формирует это сырье так же, как пластик. Полученная «сырая часть» затем подвергается процессу химического или термического удаления связующих для удаления полимера. Наконец, высокотемпературная печь для спекания сплавляет частицы металла вместе.
МИМ конкурирует напрямую с кастингом только при определенных условиях. Он превосходно справляется с изготовлением очень маленьких и очень сложных стальных деталей. MIM предлагает более низкие затраты на оснастку для изделий сложной геометрии, поскольку формы не выдерживают температуры расплавленного металла. Однако MIM требует значительно более высоких текущих затрат. Многоэтапные этапы удаления связующих и спекания увеличивают время, энергию и трудозатраты по сравнению с одноэтапным циклом литья. Кроме того, во время спекания детали MIM дают усадку на 15–20 %, что требует исключительной конструкции инструментов для достижения окончательных допусков на размеры.
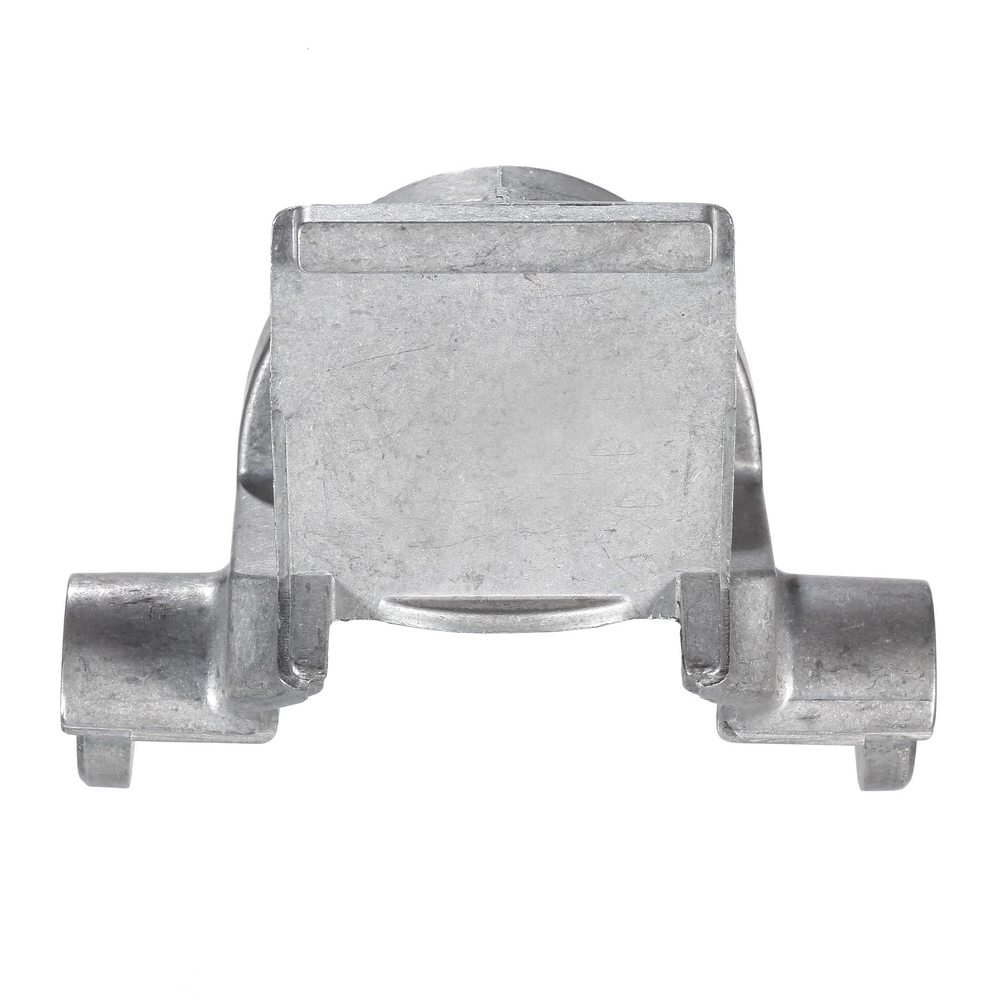
Инженеры в первую очередь полагаются на три семейства металлов для литых компонентов. Каждый из них предлагает определенные механические преимущества для структурных применений. Вы должны подобрать сплав в соответствии с конкретными экологическими требованиями конечного продукта.
Алюминий: этот металл доминирует в отрасли. Детали из алюминиевого сплава литье под давлением обеспечивают исключительное соотношение прочности и веса. Распространенные марки, такие как A380 и A360, сохраняют строгую стабильность размеров при высоких нагрузках. Алюминий также обеспечивает превосходную теплопроводность, что делает его стандартным выбором для радиаторов, картеров трансмиссии и компонентов двигателя. Он хорошо противостоит коррозии, особенно при анодировании или порошковом покрытии.
Цинк. Сплавы цинка легко вливаются в сложные детали формы. Детали из цинкового сплава литье под давлением обладают высокой пластичностью и превосходной ударной вязкостью. Такие марки, как Zamak 3 и Zamak 5, очень хорошо подходят для поверхностного покрытия, что делает их идеальными для декоративной фурнитуры. Кроме того, цинк имеет более низкую температуру плавления, чем алюминий. Эта более низкая температура значительно продлевает срок службы инструмента для стальной формы, часто позволяя одной матрице произвести более миллиона выстрелов.
Магний: Магний отвечает требованиям сверхлегкого веса. Сплавы, подобные AZ91D, весят меньше алюминия, сохраняя при этом превосходную жесткость. Он также обеспечивает защиту от естественных электромагнитных помех (EMI) и радиочастотных помех (RFI) для корпусов электронных устройств. Однако магний требует специализированных средств обращения из-за его воспламеняемости в расплавленном и порошкообразном виде.
Литье под давлением предлагает ошеломляющее разнообразие вариантов материалов. Инженеры могут выбирать из тысяч различных полимеров, адаптированных к конкретным условиям окружающей среды. Обычно мы разделяем их на аморфные и полукристаллические структуры, каждая из которых ведет себя по-разному на этапе охлаждения.
Обычные термопласты включают АБС-пластик для ударопрочности, поликарбонат (ПК) для оптической прозрачности и нейлон (ПА) для изнашиваемых поверхностей с низким коэффициентом трения. Высокоэффективные конструкционные смолы, такие как PEEK или PEI (Ultem), могут выдерживать постоянные рабочие температуры, превышающие 200°C, что противоречит традиционным применениям металлов. Термореактивные материалы, которые постоянно сшиваются при нагревании, обеспечивают исключительную химическую стойкость и структурную жесткость.
Вы можете легко модифицировать эти базовые смолы. Добавление стекловолокна или углеродного армирования устраняет разрыв в прочности на разрыв между пластиком и металлом. Нейлон, на 30% наполненный стеклом, демонстрирует большую жесткость по сравнению со своим аналогом без наполнителя. Большой выбор материалов представляет собой главное преимущество. Вы можете указать индивидуальные красители непосредственно в сырье. Вы можете добавить УФ-стабилизаторы для воздействия на открытом воздухе. Вы можете смешивать антипирены, чтобы соответствовать строгим стандартам безопасности бытовой электроники. Эта универсальность позволяет точно настраивать физические свойства конечной детали.
Литые металлы по своей природе превосходят формованные пластмассы по несущей способности. Металлические компоненты обладают высоким пределом текучести и сопротивляются деформации при сильных механических нагрузках. Они сохраняют свою структурную целостность в широком диапазоне температур. Когда вы проектируете кронштейн для крепления тяжелого двигателя в сборе, алюминий или цинк обеспечивают необходимую жесткость, не требуя чрезмерного объема.
Пластмассы подвержены различным видам повреждений. Полимеры склонны к ползучести. Со временем они будут медленно деформироваться под постоянной нагрузкой, особенно при повышенных температурах. Хотя специальные смолы могут эффективно поглощать энергию удара, они, как правило, выходят из строя в экстремальных условиях окружающей среды, в которых металлы легко переживают. Необходимо спроектировать пластиковые детали с ребрами жесткости, косынками и выступами, чтобы они соответствовали жесткости сопоставимой металлической детали. Изменение толщины стенок пластмасс должно быть постепенным, чтобы предотвратить концентрацию напряжений.
Литье под давлением обеспечивает естественное преимущество в управлении температурным режимом. Алюминий и цинк быстро рассеивают тепло. Это делает их идеальными для светодиодных светильников, компонентов двигателей и корпусов для тяжелой электроники. Металлы также проводят электричество, обеспечивая встроенные пути заземления и защиту от электромагнитных помех без необходимости использования вторичных проводящих покрытий.
Литье под давлением удовлетворяет противоположным требованиям. Пластмассы являются естественными электрическими изоляторами. Они обязательны для корпусов электроинструментов, электрических разъемов и корпусов бытовой техники, чтобы защитить пользователей от опасности поражения электрическим током. Полимеры также действуют как тепловые барьеры, защищая пользователей от внутренних источников тепла. Если пластиковая деталь требует экранирования от электромагнитных помех, необходимо добавить дополнительную операцию, например, вакуумную металлизацию или токопроводящую окраску.
Удельный вес определяет разницу в весе. Алюминий имеет удельный вес около 2,7. Стандартные полимеры, такие как ABS, имеют значение около 1,05. Пластмассы обеспечивают значительную экономию веса в автомобильной и аэрокосмической промышленности, где важен каждый грамм. Даже тяжелые стеклонаполненные пластики редко превышают удельный вес 1,5.
Оба процесса требуют углов уклона для извлечения деталей из формы. Однако они по-разному справляются с усадкой. Металлы сжимаются предсказуемо, но агрессивно при охлаждении. Пластмассы испытывают различную усадку в зависимости от направления потока, ориентации молекул и толщины стенок. Достижение жестких допусков «как отливка» часто требует вторичной обработки на станке с ЧПУ отверстий подшипников или сопрягаемых поверхностей. Пластмассы часто достигают «формованных» допусков, подходящих для окончательной сборки без дополнительных шагов, при условии, что конструкция формы учитывает степень усадки конкретной смолы.
Литье под давлением позволяет создавать законченный внешний вид непосредственно из инструмента. Вы можете формовать детали с интегрированными цветами, глянцевой отделкой или сложной текстурой, например, с текстурой кожи или матовой штриховкой. Деталь выбрасывается готовой к отправке потребителю, не требуя покраски или покрытия.
Литые металлические детали редко выглядят готовыми прямо из формы. На них видны следы течения, остатки ворот и матовая отделка. Достижение желаемой эстетики или устойчивости к коррозии требует вторичной обработки поверхности. Вы должны учитывать время и стоимость порошкового покрытия, анодирования, гальваники или мокрой окраски. Вибрационное удаление заусенцев и дробеструйная очистка являются стандартными предварительными этапами перед нанесением косметической отделки металлической отливки.
Критерии эффективности | Литье металла (алюминий/цинк) | Литье пластмасс под давлением |
|---|---|---|
Предел прочности | Высокий (отличная несущая способность) | От низкого до среднего (требуются структурные ребра) |
Теплопроводность | Отлично (идеально подходит для радиаторов) | Плохой (Действует как теплоизолятор) |
Электрические свойства | Проводящая / естественная защита от электромагнитных помех | Изоляционный / Требуется покрытие для защиты от электромагнитных помех |
Поверхностная отделка | Требуется вторичное лечение | Чистые цвета и текстуры |
Удельный вес (вес) | Тяжелее (2,7–6,6) | Зажигалка (1,0 – 1,5) |
Сопротивление ползучести | Отличный | Плохо (деформируется при постоянной нагрузке) |
Изготовление пресс-форм требует первоначальных капитальных затрат. Для литья штампов требуется закаленная инструментальная сталь премиум-класса, обычно H13. Сталь должна выдерживать сильный термический удар, экстремальное давление впрыска и коррозионную природу расплавленного алюминия. Обработка этих твердых металлов требует времени. Производители инструментов в значительной степени полагаются на электроэрозионную обработку (EDM) для выжигания полостей сложной формы в закаленных стальных блоках. Это специализированное оборудование и рабочая сила значительно увеличивают первоначальные затраты.
Производство форм для литья под давлением часто обходится дешевле. Для небольших объемов или создания прототипов вы можете вырезать формы из алюминия или более мягкой стали P20. Эти более мягкие металлы обрабатываются намного быстрее, чем H13. Даже высокопроизводительные пластиковые формы из закаленной стали обычно обходятся дешевле в производстве, чем металлические литейные формы той же сложности. Более низкие рабочие температуры снижают термическую усталость инструмента, что позволяет использовать менее массивные основания пресс-форм и упростить конструкцию каналов охлаждения.
Понимание структуры анализа безубыточности имеет решающее значение для планирования проекта. Необработанные металлические сплавы обычно стоят дороже по весу, чем сырьевые пластиковые гранулы. Машины для литья металла также имеют более высокую почасовую ставку из-за огромного потребления энергии, сложной робототехники и интенсивных графиков технического обслуживания.
При объеме 10 000 единиц более низкая стоимость оснастки для литья под давлением обычно побеждает экономический аргумент. При выпуске 100 000 единиц быстрое время цикла литья начинает амортизировать дорогой инструмент, сокращая разрыв. При выпуске 1 000 000 единиц решение полностью зависит от стоимости сырья, эффективности времени цикла и количества полостей в инструменте. Вы должны рассчитать точную кривую амортизации затрат на деталь для вашей конкретной геометрии, принимая во внимание процент брака и выход материала.
Плавление металлических сплавов требует огромной энергии. Для предприятий требуются мощные газовые или электрические печи, сложные системы вентиляции и строгие протоколы безопасности. Плавление пластика потребляет значительно меньше энергии. Завод по производству литья пластмасс становится чище, тише и менее ресурсоемким.
Вы также должны учитывать скрытые расходы в цеху. Металлические детали почти всегда требуют вторичных операций. Вы платите за обработку на станке с ЧПУ, чтобы обеспечить жесткие допуски на сопрягаемых поверхностях. Вы платите за ручное или автоматическое удаление заусенцев для удаления острых кромок и заусенцев. Вы платите за отделку поверхности. Пластмассы часто достигают готовности к сетчатой форме. Пластиковая деталь может выпасть из формы на конвейерную ленту и попасть прямо в транспортировочную коробку, что полностью исключает вторичные затраты на рабочую силу.
Литейные штампы страдают от сильной термической усталости. Постоянный цикл впрыскивания расплавленного металла при температуре 650°C и немедленного распыления смазочно-охлаждающей жидкости на водной основе вызывает термопроверку. На поверхности штампа образуются крошечные микротрещины, которые переносят на отлитую деталь рельефный, похожий на прожилки рисунок. Также происходит пайка, при которой расплавленный алюминий химически связывается со стальной матрицей, что приводит к сбоям при извлечении детали. Регулярное техническое обслуживание, полировка и нанесение специальных покрытий являются обязательными для поддержания работы инструмента.
Пресс-формы подвергаются абразивному износу, а не тепловому удару. Это особенно актуально при использовании стеклонаполненных или армированных углеродом смол. Стеклянные волокна действуют как наждачная бумага на стальную полость, размывая зоны литников и придавая матовость текстурированным поверхностям. Инженеры смягчают эту проблему, используя специальные закаленные инструментальные стали (например, S7 или D2) и нанося износостойкие покрытия (например, нитрид титана) на участки с высоким трением.
Захват газа вызывает пористость литых металлов. Турбулентный поток жидкого металла задерживает воздух внутри полости, прежде чем он сможет выйти через вентиляционные отверстия. Это ослабляет внутреннюю структуру и вызывает образование пузырей, если деталь впоследствии покрывается порошковой краской и подвергается сушке. Производители смягчают эту проблему, используя вакуумные процессы для откачки воздуха перед впрыском, а также добавляя переливные колодцы за пределами геометрии детали для улавливания пористого металла.
Литье под давлением борется с вмятинами, деформациями и линиями сварки. Если пластиковая стена слишком толстая, центр медленно остывает и втягивает поверхность внутрь, создавая видимую раковину. Неравномерное охлаждение детали приводит к деформации всего компонента за пределами допуска. Линии сварного шва образуются там, где встречаются два фронта пластического течения, образуя слабое место. Проектирование для технологичности (DFM) требует одинаковой толщины стенок и стратегического расположения литников для предотвращения дефектов, характерных для пластика.
Тип дефекта | Процесс | Первопричина | Смягчение мер в цехах |
|---|---|---|---|
Газовая пористость | Кастинг | Захваченный воздух при турбулентном впрыске | Внедрить вакуумный помощник; оптимизировать вентиляцию |
Раковины | Молдинг | Толстостенные секции охлаждаются слишком медленно | Вырежьте толстые участки; поддерживать однородные стены |
Пайка | Кастинг | Химическое соединение алюминия с инструментальной сталью | Улучшите покрытие распылением матрицы; отрегулировать линии охлаждения |
Деформация | Молдинг | Неравномерное охлаждение или высокое внутреннее напряжение | Отрегулируйте давление уплотнения/удержания; оптимизировать водные каналы |
Вспышка | Оба | Давление впрыска превышает силу зажима | Чистые линии разъема; увеличить тоннаж машины |
Металлические сплавы обладают высокой перерабатываемостью. Вы можете повторно расплавлять алюминиевые и цинковые направляющие, переливы и бракованные детали без ухудшения их механических свойств. Это поддерживает сильную экономику замкнутого цикла и сокращает количество отходов на свалках. Большинство литейных предприятий ежедневно используют высокий процент переработанного сплава.
Пластмассы создают экологические проблемы. Реактопласты нельзя переплавлять; они горят и разлагаются. Смешанные пластмассы и стеклонаполненные смолы сталкиваются с серьезными ограничениями на переработку. Хотя переизмельченный термопластичный материал (измельченные бегуны и лом) можно смешивать с первичным материалом, полимерные цепи слегка разрушаются при каждом термоцикле. Инженеры обычно ограничивают использование перешлифовки на уровне 15–20 %, чтобы сохранить структурную целостность готовой отлитой детали.
На основании исторических данных о производительности в некоторых отраслях предпочтение отдается одному процессу другому. Блоки автомобильных двигателей, корпуса трансмиссий и корпуса аэрокосмической отрасли изготавливаются из металлического литья, обеспечивающего долговечность, удержание жидкости и термостойкость. И наоборот, корпуса бытовой электроники, компоненты медицинского оборудования и упаковка пищевых продуктов используют литье под давлением для обеспечения малого веса, биосовместимости и электробезопасности.
Выберите процесс литья металла, если ваш компонент работает в тяжелых условиях эксплуатации. Используйте этот контрольный список критериев, чтобы подтвердить свое решение:
Деталь выдерживает высокие механические нагрузки, удары или длительную нагрузку.
Сборка работает в условиях экстремальных температур, при которых пластик плавится или расползается.
Внутренняя электроника требует естественного экранирования от электромагнитных и радиочастотных помех без вторичных покрытий.
Объем производства достаточно высок, чтобы оправдать использование дорогостоящего инструмента из закаленной стали.
Конструкция требует быстрого отвода тепла от критически важных внутренних компонентов.
Выбирайте процесс формования пластика, если проектом движут снижение веса, эстетическая универсальность и экономическая эффективность. Используйте этот контрольный список критериев:
Изделие имеет строгие ограничения по весу при транспортировке и обращении с пользователем.
Компонент должен обеспечивать электрическую изоляцию для безопасности пользователя.
Конструкция имеет сложную внутреннюю геометрию, подвижные петли или защелки, которые невозможно обработать металлом.
Маркетинговой команде требуется эстетическая гибкость, включая нестандартные цвета, глянцевую отделку или прозрачность.
Бюджет проекта ограничивает первоначальные капитальные затраты на оснастку.
Выбор между литьевым металлом и литьевым пластиком редко является прямой конкуренцией. Это требует строгого соответствия свойств материала, сложности процесса и экономики устройства физическим требованиям среды конечного использования. Отдайте предпочтение литью под давлением для изготовления легких, недорогих, изоляционных и эстетически разнообразных деталей. Отдавайте предпочтение металлическому литью для получения жестких, теплопроводящих и долговечных компонентов, которые должны выдерживать суровые условия.
Чтобы эффективно двигаться вперед, выполните следующие действенные шаги:
Доработайте свои 3D-модели CAD, обеспечив одинаковую толщину стенок для пластмасс или соответствующие углы уклона и радиусы для металлов.
Запустите программное обеспечение для моделирования течения в пресс-форме или литья, чтобы определить потенциальные газовые захваты, линии сварки или вмятины перед резкой стали.
Четко определите критические допуски на 2D-чертеже, отделив детали, требующие вторичной обработки на станке с ЧПУ, от тех, которые могут оставаться отлитыми или отлитыми.
Подготовьте подробный запрос цен (RFQ) с подробным описанием годового объема, конкретных марок материалов и требований к качеству поверхности для представления партнерам-производителям.
Ответ: Инструменты для литья металлов, как правило, дороже из-за закаленной стали H13, необходимой для выдерживания термического удара. Кроме того, стоимость необработанного металла и высокое энергопотребление предприятия превышают стоимость необработанного пластика. Это делает литье под давлением в целом более дешевым для массового производства легких компонентов, при условии, что пластмассы соответствуют вашим механическим требованиям.
Ответ: Да, при литье под давлением металла (MIM) используется металлический порошок, смешанный с полимерным связующим. Идеально подходит для небольших, очень сложных стальных деталей. Хотя инструменты MIM могут быть дешевле, чем штампы для литья, многоэтапный процесс удаления связующих и спекания требует более высоких затрат на обработку каждой детали, чем традиционное литье.
Ответ: Оба процесса обеспечивают высокую точность, но усадка пластмасс более вариабельна в зависимости от текучести и толщины. Пластмассам часто можно придать чистую форму для окончательной сборки. Литые металлы дают усадку предсказуемо, но агрессивно, часто требуя вторичной обработки на станках с ЧПУ для достижения сверхжестких допусков.
Ответ: Алюминиевые штампы для литья обычно выдерживают от 100 000 до 150 000 ударов, прежде чем термическая усталость приведет к серьезному термическому испытанию. Цинковые штампы служат намного дольше из-за более низких температур плавления. Пресс-формы для литья пластмасс под давлением из высококачественной стали при правильном профилактическом обслуживании могут легко превысить 1 миллион выстрелов.
Ответ: Равномерная толщина стенок имеет решающее значение для обоих. В пластике толстые стенки вызывают вмятины и деформацию из-за неравномерного охлаждения. В металлах толстые сечения приводят к усадочной пористости и задержке газа. Поддержание однородных тонких стенок обеспечивает сокращение времени цикла и получение структурно прочных деталей при использовании обоих методов.


