
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-19 Происхождение:Работает


Крупносерийное производство сложных металлических компонентов требует методов производства, которые бы сочетали точность размеров, структурную целостность и эффективность устройства. Выбор неправильного производственного процесса, сплава или стратегии оснастки приводит к неприемлемой пористости, преждевременному износу инструмента и ухудшению механических свойств. Эти неудачи в конечном итоге срывают сроки производства и раздувают бюджеты. Понимание точной механики цикла производства алюминия под высоким давлением литье под давлением позволяет группам инженеров и закупщиков оптимизировать проектирование для технологичности (DFM). Это также позволяет вам точно прогнозировать окупаемость инвестиций в инструмент и выбирать способных партнеров-производителей. В этом руководстве пошагово описан процесс работы в холодильной камере, оценены важные варианты материалов и представлена основа для обеспечения масштабируемого и бездефектного производства. Мы изучаем поведение конкретных сплавов, конструкцию литников, управление температурным режимом и строгий контроль процесса на этапе впрыска, чтобы помочь вам создавать более качественные детали.
Необходимость в холодной камере: высокая температура плавления алюминия и его коррозионная активность в расплавленном состоянии требуют применения процесса литье под давлением в холодной камере для предотвращения деградации насосной системы.
Специфика сплава влияет на производительность: выбор материала определяет жизнеспособность применения; стандартные коммерческие потребности полагаются на ADC12, тогда как специализированные среды требуют LM6 или A356.
Компромисс между инструментами и удельной стоимостью: высокие первоначальные капитальные затраты на штампы из закаленной стали компенсируются коротким временем цикла, повторяемостью от партии к партии и низкими затратами на деталь при объемах, обычно превышающих 10 000 единиц.
Устранение дефектов является структурным: контроль пористости и усадки требует точного проектирования литников, управления температурным режимом матрицы и строгого контроля процесса на этапе впрыска.
Производственный цикл начинается с подготовки сырья. Операторы загружают алюминиевые слитки или чистый лом в центральную огнеупорную печь. Металл поглощает тепло до тех пор, пока полностью не расплавится, при этом температура обычно колеблется от 1100 до 1300 °F. Точная целевая температура зависит от состава конкретного сплава и требуемой текучести формы. Плавка вне машины первичной разливки является строгим требованием к алюминию из-за его агрессивного химического поведения при сжижении.
После расплавления металл подвергается строгим процедурам дегазации и флюсования. Роторное дегазационное оборудование вводит в расплав пузырьки инертного газа, обычно аргона или азота. Эти пузырьки захватывают растворенный водород и выносят его на поверхность. Затем операторы снимают образовавшийся осадок сверху. Если его не остановить, газообразный водород вызывает серьезную внутреннюю пористость. Чистый, очищенный расплав обеспечивает оптимальные механические свойства конечного компонента. Предприятия часто переносят этот чистый металл в печи меньшего размера, расположенные непосредственно рядом с каждым литейным прессом.
Процесс литья основан на прецизионно обработанной стальной форме, обычно вырезанной из инструментальной стали премиум-класса H13. Эта форма состоит из двух отдельных половин: матрица с фиксированной крышкой остается неподвижной, а подвижная матрица выталкивателя открывается и закрывается во время каждого цикла. Перед впрыском металла автоматизированные роботизированные системы очищают обе половинки сжатым воздухом. Затем распыляемые смазочные материалы и антиадгезивы покрывают поверхности внутренних полостей.
Эти специализированные жидкости на водной основе выполняют двойную роль. Они предотвращают припаивание расплавленного алюминия непосредственно к голой стали и активно регулируют температуру поверхности матрицы. Вода испаряется при контакте, отводя тепло от стали. После смазки машина начинает фазу зажима. Пресс использует огромную гидравлическую систему для плотного соединения половин матрицы. Усилие зажима варьируется от 400 до более 3000 тонн в зависимости от проектируемой площади детали. Эта сила должна полностью противодействовать экстремальному внутреннему давлению, возникающему во время впрыска металла, чтобы предотвратить вспыхивание.
Для обработки алюминия используются исключительно машины с холодной камерой. Расплавленный алюминий быстро растворяет погружные стальные механизмы впрыска, используемые в процессах с горячей камерой. Во избежание выхода оборудования из строя автоматический ковш перекачивает расплавленный металл из раздаточной печи. Он наливает точный объем жидкого алюминия в отдельную камеру наполнения, известную как дробовая гильза.
Последовательность многоступенчатого впрыска затем выполняется за доли секунды:
Медленный подход: плунжер из бериллиевой меди медленно продвигается мимо сливного отверстия. Эта медленная первая фаза подталкивает металл к затвору, не создавая турбулентности и сводя к минимуму захват воздуха внутри гильзы.
Высокоскоростная заливка: как только металл достигает ворот, машина переходит на второй этап. Инжекция под высоким давлением и высокой скоростью вдавливает металл в сложные полости. Скорость плунжера значительно возрастает, заполняя всю форму за считанные миллисекунды, прежде чем алюминий начнет замерзать.
Усиление: машина применяет финальный пик давления, чтобы плотно упаковать металл в каждую деталь формы.
Как только полость заполняется полностью, начинается фаза удержания давления. Профессионалы отрасли называют это интенсификацией. Машина подает дополнительный металл в полость под экстремальным давлением, часто превышающим 10 000 фунтов на квадратный дюйм. Эта вторичная подача компенсирует объемную усадку и термическое сжатие. Алюминий естественным образом сжимается при охлаждении из жидкого состояния в твердое.
Матрица содержит внутренние каналы охлаждения. По этим каналам циркулирует очищенная вода или термомасло для ускорения затвердевания и поддержания стабильной рабочей температуры. Как только деталь полностью затвердевает, пресс открывает форму. Механизм выбрасывателя срабатывает немедленно. Синхронизированный набор выталкивающих штифтов выталкивает горячую часть из подвижной половины матрицы. Углы уклона, заложенные в геометрию детали, предотвращают деформацию и защищают поверхность штампа от задиров во время процесса принудительного удаления.
Выброшенная отливка содержит значительный избыток материала. Печенье, полозья, ворота, переливы и обшивка остаются прикрепленными к основному компоненту. Операторы используют специальные гидравлические штампы в механических прессах, чтобы срезать лишний металл одним чистым движением. Обрабатывающие центры с ЧПУ справляются с более сложным удалением заусенцев или нарезанием резьбы в отверстиях. Предприятия перерабатывают этот чистый лом обратно в плавильную печь, чтобы свести к минимуму отходы материала.
В зависимости от окончательных характеристик детали подвергаются различным операциям вторичной обработки поверхности. Дробеструйная очистка удаляет мелкие заусенцы и создает однородную матовую текстуру. Вибрационное удаление заусенцев сглаживает острые края с помощью керамического материала в барабанной чаше. Порошковое покрытие обеспечивает долговечную косметическую отделку потребительских товаров. Эти вторичные операции гарантируют, что деталь соответствует всем строгим функциональным и эстетическим требованиям.
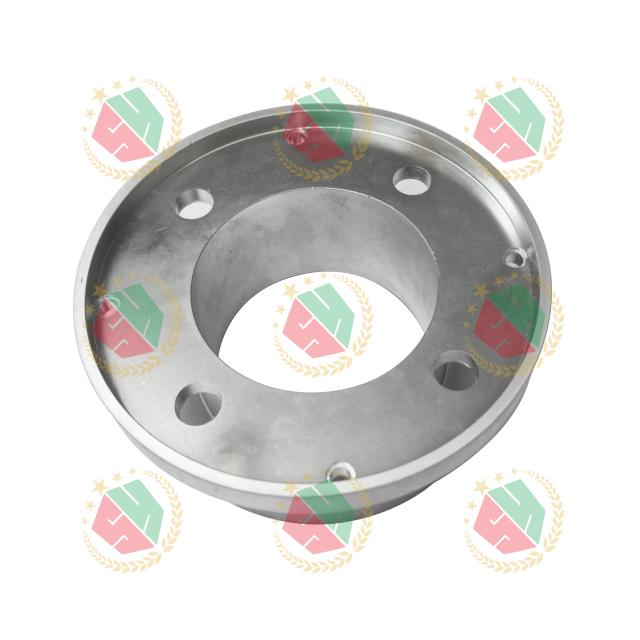
Выбор материала определяет конечный успех вашего производственного цикла. ADC12 служит бесспорным отраслевым стандартом для литья общего назначения. Он действует как прямой эквивалент широко используемого сплава А380. Этот материал обеспечивает превосходную литейность и превосходную стабильность размеров. Он легко растекается в сложные тонкостенные формы, не замерзая преждевременно.
Производители часто используют алюминиевые детали ADC12 литье под давлением для автомобильных кронштейнов, электронных корпусов и электроинструментов. Обеспечивает оптимальный баланс механических свойств и эффективности производства. Сплав сильно противостоит горячему растрескиванию на этапе охлаждения. Он также сохраняет впечатляющую структурную прочность при повышенных рабочих температурах, что делает его универсальным для стандартного коммерческого применения.
Особые условия эксплуатации требуют превосходной коррозионной стойкости. LM6 отвечает этому строгому требованию благодаря исключительно высокому содержанию кремния, которое обычно составляет от 10% до 13%. Этот уникальный химический состав обеспечивает максимальную текучесть на этапе высокоскоростного впрыска. Он легко заполняет сложные, высокодетализированные отливки без преждевременного застывания.
Поскольку в нем отсутствует медь, алюминиевые детали LM6 литье под давлением прекрасно себя чувствуют в суровых и неумолимых условиях. Инженеры обычно выбирают этот сплав для изготовления судового оборудования, корпусов наружного освещения и оборудования для химической обработки. Он выдерживает длительное воздействие влаги и соленых брызг, не разрушаясь. Хотя его немного сложнее обрабатывать, чем стандартный ADC12, из-за высокого содержания кремния, его долговременная долговечность в агрессивных средах остается непревзойденной.
Применения в условиях высоких напряжений требуют использования сплавов, в которых приоритет отдается предельной прочности на разрыв и пластичности. A356 обеспечивает эти важные характеристики наряду с превосходной герметичностью. В отличие от стандартных коммерческих сплавов литье под давлением, А356 исключительно хорошо поддается термообработке Т6. Эта контролируемая термическая обработка значительно улучшает его базовые механические свойства.
Термическая обработка изменяет внутреннюю микроструктуру, чтобы максимизировать предел текучести. Инженеры часто используют этот материал в качестве критически важных компонентов конструкции. Например, фланец из литого под давлением алюминия A356 обычно используется в аэрокосмических узлах или жидкостных системах высокого давления. Сплав поглощает внезапные удары и противостоит усталости металла при постоянной динамической нагрузке, превосходя стандарт ADC12 по структурной целостности.
Успешное производство начинается со строгих протоколов проектирования для обеспечения технологичности. Равномерная толщина стенок абсолютно важна. Это способствует равномерному охлаждению по всей геометрии детали. Непоследовательные стены приводят к серьезному короблению, концентрации внутренних напряжений и дефектам усадки. Все переходы между толстыми и тонкими секциями делайте постепенными, используя большие радиусы. Стандартная толщина стенок обычно варьируется от 1,5 мм до 2,5 мм.
Углы уклона одинаково важны для рентабельности производства. Определите требования к минимальному углу уклона на основе выбранного вами сплава и глубины вытяжки. Обычно для внутренних стен строго необходим уклон от 1° до 2° с каждой стороны, тогда как для наружных стен может потребоваться немного меньше. Такая конусность обеспечивает чистый и повторяемый выброс из полости формы. Это предотвращает глубокие царапины на поверхности детали и обеспечивает идентичное копирование от партии к партии.
Газ и усадочная пористость представляют собой неизбежные проблемы в процессах высокого давления. Захваченный воздух и сжимающийся металл создают микроскопические внутренние пустоты. Вы должны активно управлять этими структурными дефектами и смягчать их с помощью продуманного проектирования инструментов. Вакуумные системы откачивают окружающий воздух из полости всего за миллисекунды перед инъекцией, резко уменьшая пористость газа.
Оптимизированная конструкция литников и вентиляционных отверстий направляет турбулентный поток воздуха из формы. Стратегическое размещение переливных скважин фиксирует самую первую волну закачки металла. Этот первоначальный металлический фронт часто содержит наибольшее количество примесей, окисленного алюминия и захваченного газа. Заталкивая этот испорченный металл в одноразовые сливы, основная полость сохраняет плотный, структурно прочный алюминий. Охлаждающие блоки также могут быть интегрированы в систему вентиляции для мгновенного замораживания металла до того, как он выйдет из матрицы.
Продуманная конструкция сердечника значительно снижает общий расход материала. Сердечники создают внутренние полости и устраняют области с большой массой внутри детали. Толстые секции остывают гораздо медленнее, чем прилегающие участки, и вызывают локальные дефекты усадки. Вырезав эти проблемные участки, вы поддерживаете однородную толщину стенок и ускоряете общее время цикла.
Однако необходимо внимательно оценить необходимость подрезов. Подрезы предотвращают выброс детали прямо из половин формы. Они требуют дорогостоящих скользящих стержней, гидравлических тяг или операций вторичной обработки. По возможности устраняйте подрезы на этапе проектирования. Это снижает сложность оснастки, снижает первоначальные капитальные затраты и минимизирует время цикла.
Высокие первоначальные капитальные затраты определяют этот специфический метод производства. Прецизионные штампы из закаленной инструментальной стали H13 требуют значительных первоначальных инвестиций. Вы должны рассчитать точную точку безубыточности по сравнению с альтернативными методами производства. Процесс становится высокоэкономичным при объемах производства, превышающих 10 000 единиц. Быстрое время цикла и чрезвычайно низкая стоимость детали быстро компенсируют первоначальные затраты на оснастку.
При расчете рентабельности инвестиций учитывайте ожидаемый срок службы штампов. Стандартные формы обычно рассчитаны на 50 000–100 000 выстрелов. Термическая усталость, известная в промышленности как тепловая проверка, в конечном итоге приводит к разрушению поверхности штампа из-за постоянного расширения и сжатия. Правильное профилактическое обслуживание, снятие напряжения и строгий контроль температурного режима продлевают срок службы инструментов и защищают ваши инвестиции.
Сравнение методов производства позволяет определить наилучший путь для удовлетворения конкретных требований вашего проекта. Понимание ограничений каждого процесса предотвращает дорогостоящие изменения на более позднем этапе производства.
Производственный процесс | Качество отделки поверхности | Размерные допуски | Идеальный порог громкости | Обработка сложности |
|---|---|---|---|---|
Высокое давление Литье под давлением | Отлично (гладкий, однородный) | Плотно (±0,002 дюйма/дюйма) | Высокий (>10 000 единиц) | Высокий (возможность формы, близкой к чистой) |
Кастинг песка | Грубая (требуется тяжелая механическая обработка) | Свободный (переменная усадка) | От низкого до среднего | Умеренный (ограниченные тонкие стенки) |
Обработка с ЧПУ | Отлично (точно фрезерованный) | Очень плотно (уровень микронов) | Низкий (прототипирование/мелкая партия) | Высокий (но огромные материальные отходы) |
Инвестиционный кастинг | Очень хороший | От умеренного до плотного | Середина | Очень высокий (сложные внутренние пустоты) |
Литье в песчаные формы позволяет значительно снизить затраты на оснастку, но требует обширной вторичной обработки для достижения жестких допусков. Обработка на станках с ЧПУ обеспечивает исключительную точность, но страдает от большого количества отходов материала и медленного времени цикла. Впрыск под высоким давлением обеспечивает эффективность формы, близкую к чистой, для изделий сложной геометрии в массовом масштабе.
Строгий контроль качества гарантирует долгосрочную целостность деталей. Критические компоненты конструкции требуют комплексного неразрушающего контроля (НК). Рентгеновский контроль обнаруживает внутренние газовые карманы и скрытую усадочную пористость, снижающую механическую прочность. Цветная дефектоскопия выявляет микроскопические поверхностные трещины, совершенно невидимые невооруженным глазом.
Проверка размеров одинаково важна для совместимости сборки. Используйте координатно-измерительную машину (КИМ) для подтверждения всех критических допусков. КИМ использует сенсорный датчик для сопоставления физической детали с исходной моделью САПР. Это гарантирует, что отлитое изделие останется идентичным первоначальным характеристикам. Последовательные, документированные протоколы проверок предотвращают попадание дефектных деталей на линию окончательной сборки.
Выбор правильного производственного партнера снижает серьезные производственные риски. Сначала оцените грузоподъемность машины. У поставщика должны быть прессы, соответствующие размеру вашей детали и необходимой силе зажима. Недостаточный тоннаж приводит к чрезмерному заусенцу и неточностям размеров по линии разъема.
Проверьте все соответствующие сертификаты ISO. ISO 9001 демонстрирует базовые методы управления качеством. IATF 16949 строго обязателен для автомобильной промышленности. Оцените свои возможности по техническому обслуживанию инструментов и протоколы ремонта штампов. Избегайте поставщиков, у которых нет автоматизированного контроля процессов. Необходимы автоматизированные разливочные ковши, роботизированные распылители и устройства контроля температуры головки. Ручные процессы приводят к нестабильному качеству партий и серьезным температурным колебаниям.
На раннем этапе проектирования привлеките партнера-производителя для проведения комплексного анализа DFM и моделирования течения пресс-формы.
Выбирайте сплав строго с учетом требований к воздействию окружающей среды и механических нагрузок, чтобы предотвратить преждевременный выход детали из строя.
Проведите аудит потенциальных поставщиков на предмет автоматизированного управления процессами и достаточного тоннажа оборудования для обеспечения стабильной повторяемости от партии к партии.
Запросите подробное предложение на оснастку, в котором указан срок службы матрицы, графики технического обслуживания и конкретная используемая марка стали H13.
Установите четкие критерии проверки, включая требования к рентгеновскому излучению и ШМ, прежде чем подписать первую проверку изделия.
Ответ: Расплавленный алюминий агрессивно воздействует и растворяет погружные стальные насосные механизмы, используемые в машинах с горячей камерой. Эта химическая реакция быстро разрушает оборудование. Чтобы предотвратить это, для алюминия требуется отдельная огнеупорная плавильная печь. Затем расплавленный металл переливается в инжекционный рукав с холодной камерой для каждого цикла.
О: Минимальная толщина стенки зависит от конкретного сплава и общего размера детали. Обычно толщина варьируется от 1,5 до 2,5 мм. Это обеспечивает правильную текучесть металла и полностью заполняет полость до того, как алюминий затвердеет. Более тонкие стены могут привести к неполному заполнению и холодному закрытию.
Ответ: Стандартные сплавы высокого давления, такие как ADC12, содержат значительное количество кремния. Кремний плохо анодируется, в процессе он темнеет или покрывается пятнами. Если требуется косметическое анодирование, необходимо указать сплавы с низким содержанием кремния. Альтернативно, для достижения лучших косметических результатов используйте отделку поверхности, например, порошковое покрытие или покраску.
Ответ: Пористость возникает из двух основных источников. Газовая пористость возникает, когда высокоскоростная инжекция захватывает воздух или испаренные смазочные газы внутри металла. Усадочная пористость возникает, когда толстые части детали охлаждаются неравномерно, в результате чего металл сжимается и оставляет микроскопические внутренние пустоты.
Ответ: Стандартная отраслевая норма для стальной формы H13 составляет от 50 000 до 100 000 выстрелов. Срок службы инструмента во многом зависит от тщательного ухода за матрицей, рабочих температур и конкретного отливаемого алюминиевого сплава. Термическая усталость в конечном итоге приводит к нагреву поверхности матрицы.
Ответ: ADC12 обеспечивает превосходную литейность, что делает его стандартным выбором для сложных, крупносерийных деталей со сложными деталями. A356 обеспечивает более высокую прочность, отличную пластичность и поддается термообработке (T6). A356 предназначен для критических компонентов конструкций, требующих герметичности и усталостной прочности.


