
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-26 Происхождение:Работает


Обнаружение критического недостатка конструкции после покупки стальной формы — дорогостоящий кошмар для любой команды инженеров. Представьте себе, что вы подписываете контракт на изготовление формы из инструментальной стали стоимостью 50 000 долларов. Вы ждете изготовления восемь недель. Затем вы обнаруживаете, что самая первая отлитая деталь не вписывается в основную сборку из-за непредвиденной точки трения.
Современное программное обеспечение САПР невероятно мощное. Тем не менее, он не может идеально имитировать реальное физическое напряжение, трение при сборке или тактильную эргономику. Переход непосредственно от цифрового экрана к жесткому оборудованию сопряжен с огромным финансовым риском. Производство прототипов решает эту проблему еще до начала оснастки. Он действует как важный мост между цифровым дизайном и массовым производством.
Из этого подробного руководства вы узнаете, как именно проверять конструкции отлитых деталей посредством физического прототипирования. Такой строгий подход гарантирует, что переход к массовому производству останется плавным и экономически эффективным.
Снижение рисков. Физическая проверка предотвращает дорогостоящие ошибки во время окончательной обработки за счет выявления критических конструктивных недостатков на ранних стадиях инженерного цикла.
Моделирование материалов: передовые субтрактивные методы могут точно воспроизвести механические свойства, вес и термическое сопротивление окончательно отлитых металлов.
Комплексное тестирование: реальные испытательные стенды позволяют инженерным командам тщательно проверять точность размеров, соответствие сборки и реальные функциональные характеристики.
Проверка поставщика. Выбор подходящего партнера по прототипированию так же важен, как и сам дизайн, чтобы обеспечить плавный переход к массовому производству.
Экономическая эффективность: вложение небольшой части бюджета в высококачественный прототип позволяет сэкономить экспоненциальные затраты на будущие модификации пресс-форм и задержки производства.
В секторе промышленного производства переход непосредственно от цифрового проектирования к жесткой оснастке является стратегией высокого риска. Недавний отраслевой анализ подчеркивает растущий сдвиг в сторону гибкой разработки оборудования. Давление на глобальные цепочки поставок растет. Следовательно, производители все чаще интегрируют циклы быстрого прототипирования, чтобы сократить время выхода на рынок. Проверка проектов посредством физических итераций превратилась из необязательной роскоши в обязательную стратегию управления рисками.
Формы Литье под давлением обычно изготавливаются из закаленной инструментальной стали. Эти инструменты специально разработаны, чтобы выдерживать экстремальную термическую и механическую усталость. Если отлитая деталь выходит из строя после создания формы, модифицировать эту оснастку будет исключительно сложно. Технический персонал должен полагаться на электроэрозионную обработку, сварку или полное восстановление инструмента. Этот процесс не только стоит десятки тысяч долларов, но также может задержать запуск продукта на несколько месяцев. Создание физической тестовой части действует как страховой полис. Он проверяет геометрию перед тем, как сталь будет вырезана для окончательной формы.
Быстрое прототипирование превращает проект из теоретической 3D-модели в материальный объект. Инженеры могут манипулировать, тестировать и нагружать этот физический блок. Он переводит цифровые предположения в физическую реальность. Передача реальной детали в руки инженера-механика открывает производственные проблемы, которые алгоритмы программного обеспечения могут легко не заметить.
Современные программы САПР и анализа методом конечных элементов являются незаменимыми инструментами. Однако они имеют определенные ограничения. Цифровое моделирование часто предполагает идеальную изотропию материала и равномерную термическую динамику. В действительности физические детали во время сборки испытывают непредсказуемое трение. Они страдают от неожиданной термической деформации и сложной гидродинамики, которую программное обеспечение не может точно воспроизвести. Физическая модель немедленно выявляет эти скрытые переменные.
Помимо инженерной проверки, физические прототипы выполняют важную бизнес-функцию. Наличие осязаемой, проверенной модели ускоряет окончательное одобрение заинтересованных сторон. Он предоставляет руководителям и инвесторам физическое подтверждение концепции. Это материальное доказательство обеспечивает необходимое финансирование и доверие для разрешения дорогостоящего массового производства инструментов.
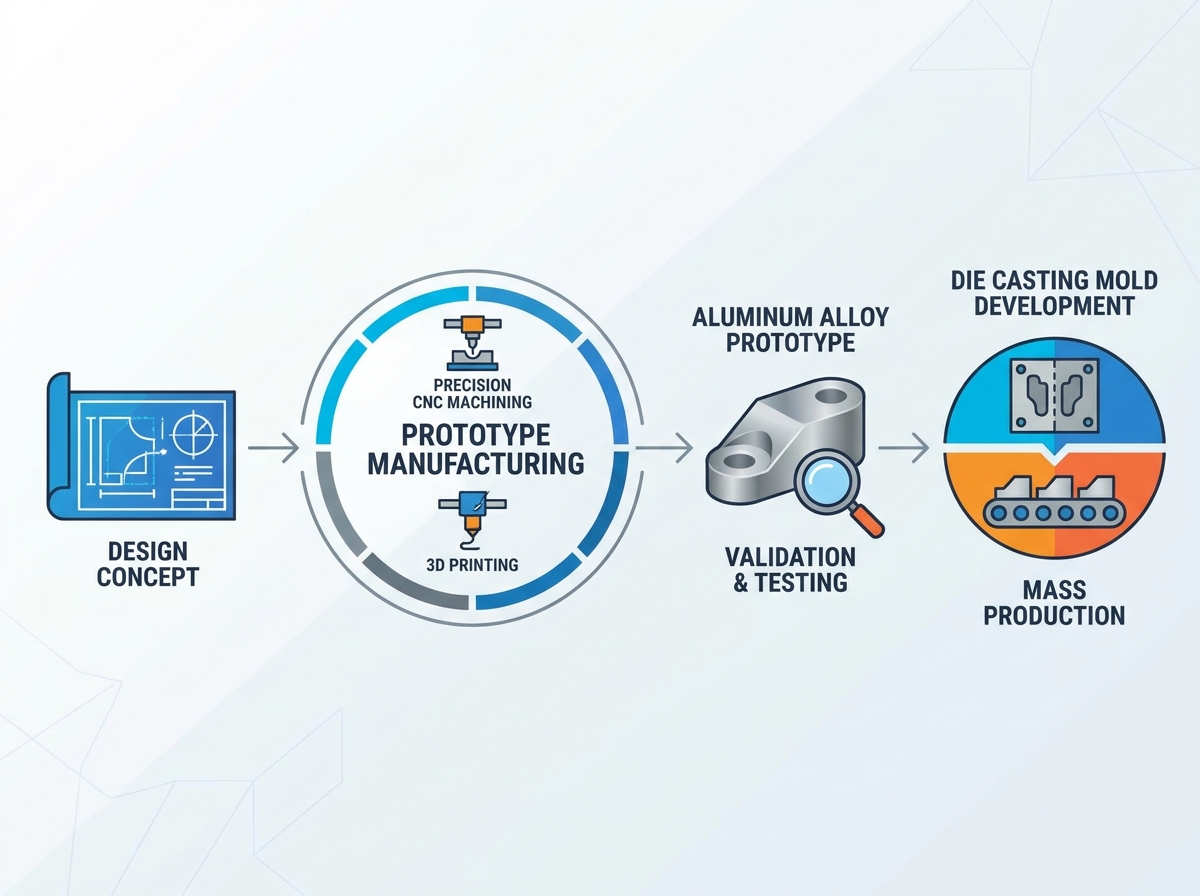
Выбор правильной технологии прототипирования полностью зависит от конкретных требований к валидации вашего проекта. Команды разработчиков должны оценить, нуждаются ли они в быстром визуальном подтверждении, строгих механических испытаниях или небольших функциональных полевых испытаниях.
3D-печать часто используется для быстрой визуальной проверки на ранней стадии. Стереолитография обеспечивает превосходное качество поверхности для эстетических оценок. Селективное лазерное спекание позволяет получить прочные пластиковые компоненты. Прямое лазерное спекание металла позволяет печатать металлические конструкции. Однако металлургическое зерно металла, напечатанного на 3D-принтере, существенно отличается от литого металла. Это структурное различие несколько ограничивает его применимость для строгих механических испытаний.
Для проверки металлических литых компонентов обработка на станках с ЧПУ остается золотым стандартом в отрасли. Вытачивая прототип непосредственно из цельной металлической заготовки, инженеры получают почти точную копию конечной отлитой детали. Вес, прочность и структурная целостность практически совпадают. Кроме того, этот субтрактивный метод позволяет проводить интенсивное функциональное тестирование в условиях реальной нагрузки. Это гарантирует, что после массового производства конструкция будет работать точно так, как задумано.
Когда процесс проверки требует тестирования партии от пятидесяти до ста деталей, быстрая оснастка очень эффективна. Это предполагает создание мягких форм из силикона, используемого для литья уретана, или более мягких металлов, таких как сталь P20 и алюминий. Эти мягкие формы быстро разрушаются и не подходят для крупносерийного производства. Тем не менее, они предоставляют достаточное количество прототипов для проведения обширных полевых испытаний и испытаний на сборочной линии.
Чтобы точно предсказать, как литая металлическая деталь будет вести себя в полевых условиях, испытательный образец должен обладать эквивалентной механической точностью. Субтрактивное производство обеспечивает наиболее надежный путь к достижению этого паритета. Чем ближе прототип соответствует конечному производственному материалу, тем надежнее становятся данные испытаний.
Самый эффективный способ проверить отлитую металлическую деталь — использовать твердый металл. Механическая обработка позволяет инженерам использовать именно тот сплав, который будет заливаться во время окончательного производства. В качестве альтернативы они могут использовать вполне сопоставимый эквивалент. Следовательно, показатели предела текучести, прочности на разрыв и теплопроводности остаются в высокой степени согласованными между прототипом и конечным продуктом.
Литые детали по своей природе подвержены усадке и деформации при охлаждении. Эта физическая реальность затрудняет соблюдение чрезвычайно жестких допусков без вторичных операций. Использование прецизионных деталей с ЧПУ позволяет инженерам проверять самые строгие допуски своих конструкций. Оценивая обработанную модель, команды определяют, являются ли эти жесткие допуски функционально необходимыми. Если это не так, допуски для процесса литья можно ослабить. Ослабление некритических допусков значительно снижает затраты на массовое производство и минимизирует количество дефектов.
Выбор материала определяет долгосрочную производительность. Например, создание деталей из алюминиевого сплава, обработанных на станках с ЧПУ, с использованием определенных марок, таких как 5019-H112, позволяет инженерам точно моделировать физическое напряжение. Высокоточный кронштейн зажима для труб неправильной формы, изготовленный из этого сплава, точно покажет, как деталь справляется с вибрацией и крутящим моментом. В частности, тестирование этих материалов подтверждает, что выбранный сплав обладает соответствующей коррозионной стойкостью, соотношением веса и прочности и свойствами рассеивания тепла, необходимыми для конечного применения.
После изготовления физической модели необходимо начать структурированный процесс проверки. Инженеры проводят серию тестов по форме, пригодности и функциям. Такой строгий подход обеспечивает всестороннюю проверку конструкции перед переходом к этапу оснастки.
При проверке формы основное внимание уделяется внешнему виду и возможности изготовления детали. Инженеры оценивают, соответствует ли эстетика общему видению продукта. Что еще более важно для литья, они анализируют геометрию для проектирования и технологичности. Они должны убедиться, что толщина стенок одинакова, чтобы предотвратить образование пор при охлаждении. Они также гарантируют, что соответствующие углы уклона будут интегрированы, даже если прототип был изготовлен из заготовки.
Механические компоненты редко работают изолированно. Проверка посадки обеспечивает беспрепятственное сопряжение прототипа со всеми соседними компонентами сборки. Представьте себе старшего инженера, тщательно проверяющего резьбу, защелки, выравнивающие штифты и места крепления болтов в цеху. На этом этапе выявляются проблемы с набором допусков. Это гарантирует отсутствие физических помех при сборке всего изделия.
Проверка функции — самый строгий этап. Он подвергает прототип реальным суровым условиям, с которыми ему придется столкнуться в полевых условиях. Сюда входят испытания на ударопрочность при падении. Инженеры проводят термоциклирование в климатических камерах, чтобы проверить наличие деформации при расширении. Они проводят испытания давлением жидкости для герметичных корпусов насосов и испытания на длительную несущую способность для выявления слабых мест конструкции.
Фаза проверки | Оцениваемые ключевые показатели | Общие методы тестирования | Критерии приемки |
|---|---|---|---|
Форма | Эстетика, углы уклона, толщина стенок | Визуальный осмотр, измерение штангенциркулем | Соответствует спецификациям САПР; визуально без дефектов; однородные стены. |
Соответствовать | Сопряжение, накопление допусков, крепление | Физическая сборка, измерение резьбы | Собирается плавно, без принудительного трения; нулевая составляющая помех. |
Функция | Предел прочности, термическое сопротивление, уплотнение | Нагрузочные испытания, термокамеры, испытания под давлением | Выдерживает пиковые эксплуатационные нагрузки без деформации, растрескивания или утечек. |
Переход от грубой идеи к полностью проверенному прототипу требует дисциплинированного и поэтапного подхода. Соблюдение структурированного жизненного цикла на этапе проектирования гарантирует, что ни один критический этап проверки не будет пропущен.
Процесс начинается с определения эксплуатационного назначения детали и составления исходной 3D-модели. Проектные группы устанавливают базовую геометрию. Они определяют необходимые свойства материала и оценивают предполагаемый объем производства.
Прежде чем создавать прототип, файл САПР подвергается тщательному анализу технологичности, специально предназначенному для литья. Инженеры проверяют необходимые углы уклона, обычно от одного до двух градусов. Они устраняют острые внутренние углы, чтобы уменьшить концентрацию напряжений. Они также обеспечивают равномерную толщину стенок, предотвращая появление раковин и пустот для охлаждения.
На основе контрольного списка проверки команда выбирает подходящий метод производства. Если цель чисто эстетическая, 3D-печати может быть достаточно. Напротив, если для рабочего колеса насоса или кронштейна для тяжелых условий эксплуатации требуются строгие функциональные испытания, выбирается субтрактивная обработка, чтобы обеспечить необходимую механическую целостность.
Данные САПР отправляются на производственный цех. Программное обеспечение для автоматизированного производства генерирует точные траектории движения инструмента, и прототип изготавливается физически. На этом этапе поддерживается строгий контроль качества, чтобы гарантировать, что физическая единица соответствует цифровой модели с точностью до микрона.
Завершенный прототип подвергается контрольному списку формы, соответствия и функции. Инженеры документируют каждый успех и неудачу. Они собирают эмпирические данные о том, как деталь ведет себя в условиях реальных сборочных и эксплуатационных нагрузок.
Данные, собранные во время физических испытаний, используются для доработки исходной конструкции. Если стена разрушилась под большой нагрузкой, в CAD-модели она утолщается. Если сопрягаемый компонент оказался слишком тугим, допуски корректируются. Этот итеративный цикл продолжается до тех пор, пока прототип не будет работать безупречно.
Как только усовершенствованная конструкция пройдет все параметры физических испытаний, заинтересованные стороны предоставляют окончательное одобрение. Проверенная модель САПР заблокирована. Проект официально разрешен к переходу к серийному производству оснастки.
Выбор подходящего партнера по быстрому прототипированию является критически важным решением в области управления рисками. Распространение запатентованных разработок требует абсолютного доверия. Правильное выполнение прототипа требует узкоспециализированных инженерных знаний.
Защита интеллектуальной собственности должна быть установлена немедленно. Прежде чем передавать какие-либо файлы САПР, необходимо подписать всеобъемлющее соглашение о неразглашении информации. Убедитесь, что производитель использует безопасные протоколы передачи данных и ограничил доступ к объектам для предотвращения разрушительных утечек при проектировании.
Качество производителя зависит от качества его оборудования в цеху. Инженеры должны проверить, используются ли на предприятии современные пятиосные станки с ЧПУ. Они необходимы для фрезерования изделий сложной геометрии без необходимости использования нескольких установов. Кроме того, наличие координатно-измерительных машин не подлежит обсуждению. Это оборудование обеспечивает проверку прототипа на предмет точных микрометрических допусков.
Крайне важно выбрать партнера, который глубоко разбирается как в создании прототипа, так и в процессах окончательного литья. Производитель, обладающий навыками только механической обработки, может создать идеальный прототип, который принципиально невозможно отлить. Знающий партнер обеспечит активную обратную связь. Они проконсультируют инженеров, если конкретная обработанная деталь вызовет подрезы или проблемы с текучестью в литой форме.
Фаза физической проверки является очень итеративной и чувствительной ко времени. Оцените прозрачность коммуникаций производителя. Надежные партнеры обеспечивают четкие сроки выполнения заказов, оперативную обратную связь и регулярные обновления продукции. Задержки в доставке прототипов напрямую приводят к задержке запуска продукта. Надежность расписания является главным приоритетом.
Путь от цифровой концепции до физической, проверенной тестовой части — это строгий процесс. Однако это только начало жизненного цикла производства. После того как команда инженеров тщательно протестировала физическую модель и подтвердила, что она соответствует всем требованиям, проект достигает самого критического момента. На этом этапе акцент смещается от создания единичных единиц к крупномасштабному масштабированию.
Прежде чем нарезать сталь для производственной формы, необходимо завершить разработку комплексного пакета инженерных данных. Этот пакет служит единственным источником достоверной информации для партнера-производителя. Обычно он включает в себя окончательные 3D-модели CAD и подробные 2D-чертежи с указанием критически важных размеров. В нем также изложены конкретные требования к геометрическим размерам и допускам.
Кроме того, передача должна включать подробный отчет о этапе изготовления прототипа. Если во время физических испытаний были снижены определенные допуски, эти изменения должны быть четко задокументированы. Если определенная толщина стенок была изменена для улучшения структурной целостности, инженеры должны это учитывать. Четкая документация не позволяет инженерам-инструментальщикам возвращаться к неоптимизированным версиям проекта.
После получения пакета инженерных данных проект переходит к наиболее капиталоемкой фазе: литье под давлением разработка пресс-формы . Именно здесь первоначальные инвестиции в производство прототипов приносят наибольшие дивиденды. Поскольку геометрия детали уже физически проверена, специалисты по инструментам могут полностью сосредоточиться на оптимизации формы для процесса литья. Им не нужно беспокоиться о фундаментальных недостатках конструкции.
Разработка пресс-форм — очень сложная инженерная дисциплина. Эксперты используют специализированное программное обеспечение для моделирования, чтобы проанализировать, как расплавленный металл попадет в полость. Им приходится проектировать сложные системы затворов для контроля скорости потока. Они проектируют вентиляционные системы, позволяющие выходить захваченному воздуху. Они также создают сложные каналы охлаждения, обеспечивающие равномерное затвердевание расплавленного металла. Неравномерное охлаждение может привести к внутренней пористости или короблению. Поскольку этот процесс настолько сложен и дорог, наличие безупречно проверенного проекта абсолютно необходимо.
Даже при наличии продвинутого моделирования потоков и идеально проверенного прототипа первые детали, которые выходят из только что изготовленной формы, редко готовы к немедленному массовому производству. Это подводит нас к этапу образца Инструмента 1. Образцы Инструмента 1 — это самые первые физические детали, изготовленные с использованием окончательного инструмента массового производства.
Основная цель этого образца — проверить точность и производительность самой пресс-формы. После получения образцов группа контроля качества проводит тщательную первую проверку изделия. Это предполагает использование координатно-измерительных машин для проверки размеров. Они также используют неразрушающий контроль, такой как рентгеновский контроль, для проверки внутренних пустот. Если обнаружены дефекты, инженеры-технологи будут итеративно корректировать форму, пока она не будет производить детали, которые идеально соответствуют утвержденным стандартам прототипа.
Хотя физическая проверка значительно снижает риск, переход к массовому производству все еще может столкнуться с препятствиями. Одной из самых распространенных ошибок является чрезмерная толерантность. При обработке прототипа относительно легко добиться чрезвычайно жестких допусков. Однако соблюдение тех же допусков в процессе крупносерийного литья значительно сложнее и дороже. Инженеры должны просмотреть данные испытаний прототипа, чтобы определить, какие допуски действительно важны.
Другая частая проблема — неспособность учесть углы уклона на этапе проектирования прототипа. Субтрактивная обработка не требует углов уклона для снятия детали с инструмента. Следовательно, дизайнеры иногда забывают их добавить. Если прототип проверен без углов уклона, модель САПР придется изменить перед разработкой пресс-формы. Это позднее изменение делает недействительными предыдущие физические испытания.
Пропуск производства прототипа — это серьезный финансовый риск, который современные разработчики оборудования просто не могут себе позволить. Проверка проектов с помощью физических моделей обеспечивает высокое качество продукции и ускоряет утверждение заинтересованными сторонами. В конечном итоге это защитит ваш общий производственный бюджет от катастрофической переделки инструментов.
Станьте партнером надежного эксперта-производителя уже сегодня. Сотрудничая с профессионалами, которые безупречно выполняют все задачи, от начальной точной обработки до окончательной разработки пресс-формы, вы гарантируете безупречный переход. Превратите свой проект из цифровой концепции в осязаемую, серийно производимую реальность. Изучите комплексные производственные решения QSY Casting, чтобы найти именно ту техническую поддержку, которая необходима вашему продукту.
Финансовое неравенство между созданием одного прототипа и разработкой пресс-формы для массового производства является существенным. Стоимость изготовления прототипа обычно варьируется от нескольких сотен до нескольких тысяч долларов. Это во многом зависит от геометрической сложности детали и выбранного материала. Напротив, производство формы литье под давлением из закаленной стали требует инвестиций от десятков тысяч до сотен тысяч долларов. Инвестирование небольшого количества капитала в деталь для физических испытаний служит высокоэффективной страховкой. Это предотвращает катастрофические финансовые потери, связанные с переделкой пресс-форм.
Хотя эти два производственных процесса принципиально различаются, прототип, обработанный с высокой точностью, обеспечивает исключительно точное представление конечного отлитого компонента. Механическая обработка включает в себя удаление материала из твердой заготовки, тогда как заливка расплавленного металла осуществляется в полость. Из-за этого структура зерен будет немного отличаться. Однако, если проектные группы используют аналогичный алюминиевый сплав для обработанного прототипа, это обеспечит очень точное представление о механической прочности, общем весе и посадке конечной детали.
Сроки изготовления прототипов значительно ускоряются по сравнению с оснасткой для массового производства. В зависимости от сложности геометрии функциональный прототип обычно может быть доставлен всего за три-десять рабочих дней. Усовершенствованные многоосные обрабатывающие центры позволяют производителям быстро превращать цифровые файлы САПР в осязаемые металлические детали. Такое быстрое время обработки позволяет инженерным командам быстро тестировать проекты, внедрять цифровые версии и заказывать последующие итерации, не задерживая график запуска продукта.
Углы уклона — это небольшие конусы, добавленные к вертикальным стенкам детали. Они позволяют аккуратно извлечь деталь из стальной формы. Если ваш прототип изготовлен с использованием субтрактивного процесса, такого как механическая обработка, углы уклона не являются механически необходимыми для этого конкретного испытательного образца. Однако вы должны спроектировать прототип модели САПР с учетом окончательного процесса отливки. Если вы проверяете прототип, в котором отсутствуют углы уклона, вы проверяете геометрию, которая фактически не может быть произведена серийно. Заблаговременное включение углов уклона обеспечивает абсолютную согласованность между прототипом и конечным продуктом.
Вполне возможно, что образец инструмента будет иметь дефекты, даже если первоначальный прототип работал безупречно. Это происходит потому, что прототип подтверждает конструкцию продукта, а образец оснастки — конструкцию пресс-формы и процесс литья. Распространенные неисправности включают внутреннюю пористость, следы поверхностной текучести или деформацию из-за неравномерного термического охлаждения. Если образец не прошел проверку, инженеры-инструментальщики внесут целевые изменения в стальную форму. Они могут расширить литниковую систему или модифицировать внутренние каналы охлаждения до тех пор, пока литые детали не будут постоянно соответствовать стандартам качества.
При выборе материала для обработанного прототипа цель состоит в том, чтобы максимально точно соответствовать механическим свойствам конечного отливочного сплава. Для алюминия литье под давлением инженеры часто используют заготовки из высококачественного алюминия. Хотя эти деформируемые сплавы имеют немного другую структуру зерен, чем литые сплавы, их прочность на разрыв, теплопроводность и общий вес очень похожи. Такое соотношение материалов позволяет проводить высокоточные термические и структурные испытания до начала массового производства.
Поверхность обработанного прототипа обычно более гладкая и однородная, чем у необработанной детали, отлитой под давлением. Механическая обработка оставляет слабые следы от инструмента, тогда как литье оставляет слегка текстурированную поверхность, обусловленную полостью стальной формы и потоком расплавленного металла. Инженеры должны учитывать эту разницу во время эстетической проверки. Если для конечного продукта требуется определенная текстура, к прототипу можно применить вторичную обработку поверхности, такую как дробеструйная обработка, чтобы точно имитировать внешний вид окончательной отливки.
Обработанные прототипы не могут напрямую имитировать пористость отливки, поскольку они вырезаны из цельных, бездефектных заготовок. Однако прототипирование помогает выявить геометрические особенности, которые могут вызвать пористость. Физически испытывая прототип, инженеры могут обнаружить необычно толстые поперечные сечения или изолированные тяжелые массы. Эти конкретные области известны неравномерным охлаждением и усадочными пустотами во время самого процесса литья. Выявление этих толстых областей на физической модели позволяет инженерам вырезать из них сердцевину или корректировать толщину стенок до того, как будет разработана окончательная форма.


