
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-12 Происхождение:Работает


Вы ищете более прочные и легкие металлические детали, способные выдерживать экстремальные условия эксплуатации? Поскольку такие отрасли, как аэрокосмическая и автомобильная промышленность, расширяют границы энергоэффективности, спрос на компоненты с высокой степенью интеграции резко возрос. Литье под давлением отвечает этому требованию, производя компоненты с почти нулевой пористостью и исключительной плотностью.
Но как объективно проверить эту структурную целостность? Инженерам и менеджерам по закупкам требуются убедительные эмпирические доказательства, прежде чем одобрить массовое производство для приложений, критически важных для безопасности. В этом подробном руководстве мы углубимся в методологии механической оценки. Вы узнаете, как производители обеспечивают высочайшее качество компонентов с помощью строгих протоколов проверки.
Литье под давлением демонстрирует превосходные характеристики благодаря экстремальному давлению, приложенному во время затвердевания металла, эффективному дроблению газа и усадочной пористости.
Комплексная оценка опирается на двойную методологию. Разрушающий контроль устанавливает базовые данные о материале, а неразрушающий контроль обеспечивает постоянную стабильность производства.
Термически обрабатываемые сплавы требуют специальной оценки, чтобы подтвердить, что процесс термической обработки успешно изменил микроструктуру, не вызывая образования пузырей на поверхности.
Для критически важных приложений требуются специальные протоколы испытаний, чтобы гарантировать устойчивость к динамическим нагрузкам, суровым термоциклическим воздействиям и ухудшению условий окружающей среды в течение всего срока службы компонента.
Если посмотреть на текущие тенденции в области инженерии, переход к облегчению транспортных средств и электрическим силовым агрегатам с высоким крутящим моментом фундаментально изменил требования к материалам. Производители автомобильной и аэрокосмической промышленности быстро отходят от производства тяжелой стали. Их заменяют современными алюминиевыми конструкциями. Однако эти новые конструкции работают в условиях огромных динамических нагрузок.
Стандартные методы литья часто оставляют микроскопические внутренние пустоты, которые совершенно неприемлемы для применений, где важна безопасность. Этот общеотраслевой сдвиг требует процессов, гарантирующих нулевую пористость. Следовательно, строгие протоколы проверки превратились из простых проверок партий в комплексные, многоуровневые системы обеспечения качества. Тестирование больше не является просто заключительным этапом проверки. Это абсолютная основа процесса валидации производства.
Чтобы точно оценить качество компонентов, инженеры-проектировщики должны сначала понять фундаментальную гидродинамику и механику затвердевания, которые отличают этот процесс от традиционных методов производства. Литье под давлением представляет собой гибридную технологию производства. Он эффективно устраняет разрыв между традиционным литьем в жидком состоянии и ковкой в твердом состоянии. Применяя интенсивное гидравлическое давление к расплавленному металлу во время его охлаждения внутри закрытой матрицы, производители создают компоненты, которые демонстрируют исключительную структурную целостность.
Превосходные характеристики этих компонентов возникают глубоко на микроструктурном уровне. При традиционном гравитационном литье или литье под низким давлением расплавленный металл естественным образом сжимается по мере охлаждения. Эта объемная усадка в сочетании с захваченными атмосферными газами и испарившейся смазкой неизбежно приводит к образованию микроскопических пустот. Эти внутренние полости действуют как локализованные концентраторы напряжений. Они существенно ослабляют конечную деталь и инициируют преждевременный усталостный выход из строя.
Поддерживая высокое давление на протяжении всей фазы затвердевания, этот процесс смягчает этот присущий недостаток. Это постоянное давление, подобное ковке, заставляет полутвердый металл проникать в каждую микроскопическую щель полости штампа. Это не только компенсирует усадку, но и предотвращает осаждение растворенных газов из раствора. Быстрая передача тепла между металлом, находящимся под высоким давлением, и стальной матрицей измельчает зернистую структуру. В результате получается уплотненная мелкозернистая матрица материала.
Когда инженеры-металлурги оценивают механические свойства литья под давлением , они сосредотачивают внимание на нескольких конкретных улучшениях, полученных непосредственно от этой уплотненной микроструктуры. Предельная прочность на растяжение представляет собой абсолютное максимальное напряжение, которое материал может выдержать при растяжении, прежде чем произойдет катастрофическое разрушение. Эти детали стабильно демонстрируют повышенные значения прочности на растяжение за счет устранения внутренних пустот.
Предел текучести отмечает точную точку, в которой материал переходит от упругого поведения к постоянной пластической деформации. Изысканная, плотно упакованная зернистая структура требует значительно большей силы для деформации. Кроме того, почти нулевая пористость позволяет этим деталям достигать уровней удлинения, которые практически конкурируют с показателями кованых заготовок. Наконец, отсутствие внутренних концентраторов напряжений резко повышает усталостную долговечность компонентов, подвергающихся постоянной вибрации.
Теоретическая сила крайне недостаточна для современных инженерных приложений. Строгие испытания механических свойств отливок предоставляют точные эмпирические данные, необходимые для подтверждения того, что каждая производственная партия соответствует строгим отраслевым спецификациям и факторам безопасности.
Поскольку легкие детали подвергаются более высокой плотности крутящего момента и экстремальным динамическим нагрузкам, терпимость к внутренним дефектам исчезла. Регулирующие органы теперь требуют проведения исчерпывающей эмпирической проверки, чтобы гарантировать, что эти легкие альтернативы не ставят под угрозу безопасность пассажиров.
В отраслях с высокими ставками выход из строя компонентов просто невозможен. Детали, используемые в системах автомобильной подвески, поворотных кулаках или тяжелом оборудовании, подвергаются непредсказуемым стрессовым воздействиям окружающей среды и огромным физическим потрясениям. Если какой-либо компонент конструкции выходит из строя на высоких скоростях, последствия катастрофичны.
Тестирование устраняет критический разрыв между цифровым моделированием САПР и суровыми реальными приложениями. Намеренно подвергая образцы экстремальным разрушительным нагрузкам в контролируемых лабораторных условиях, инженеры окончательно доказывают, что компоненты обладают необходимым запасом прочности для защиты конечных пользователей в полевых условиях.
Одним из наиболее существенных преимуществ устранения внутренней пористости является то, что полученные детали можно безопасно подвергать термической обработке. Традиционные литье под давлением высокого давления содержат захваченный воздух. Под воздействием высокотемпературной термообработки на раствор эти захваченные газы быстро расширяются, вызывая вздутие поверхности детали и разрушение внутренней матрицы. Детали, отлитые под давлением, могут легко подвергаться сложной термической обработке, например отпуску Т6.
С практической точки зрения механические испытания — единственный надежный способ убедиться в том, что этот термический цикл прошел успешно. Это подтверждает, правильно ли печь растворила легирующие элементы в твердый раствор и впоследствии выделила их для достижения заданной твердости. Без этой эмпирической петли обратной связи производители не могут гарантировать, что микроструктурная трансформация произошла так, как предполагалось.
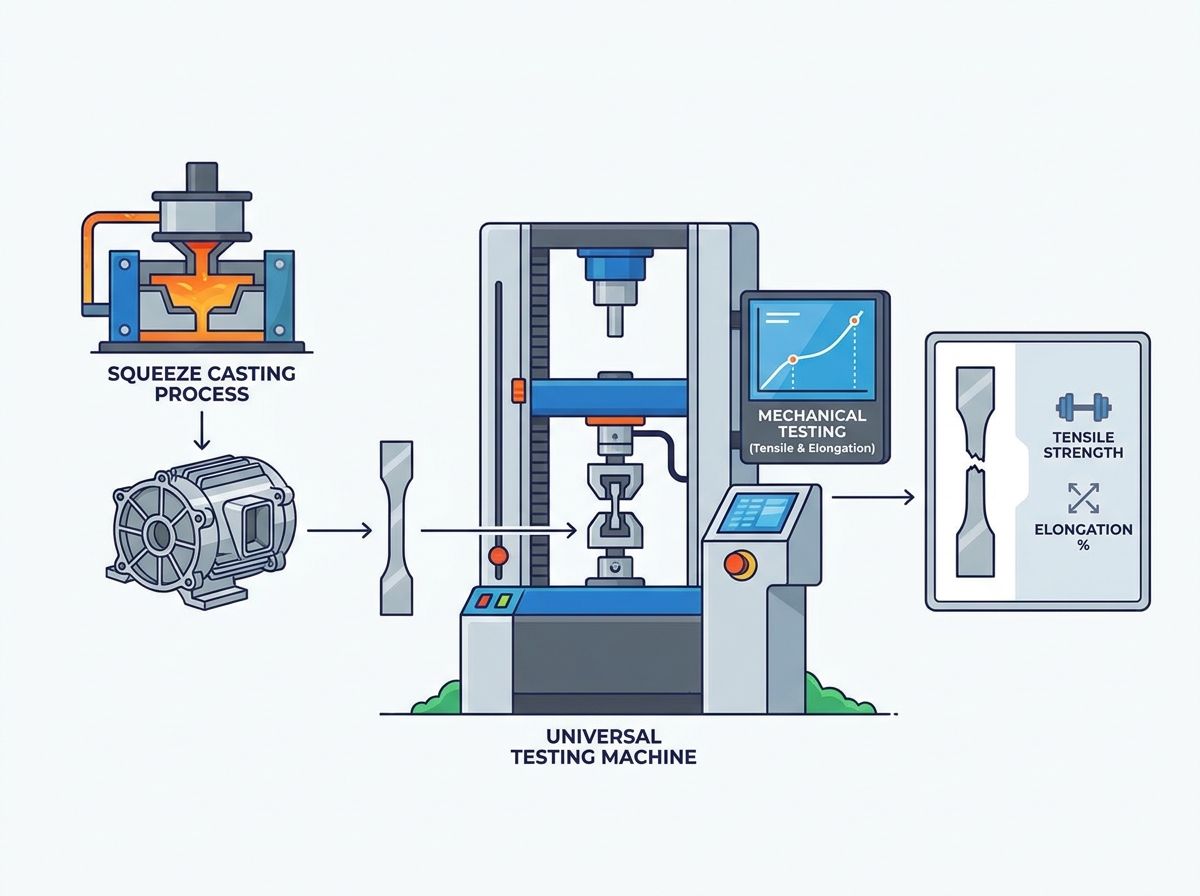
Разрушающий контроль включает физическое разрушение, деформацию или намеренное изменение частей образца или специально отлитых испытательных стержней. Хотя это и портит образец, оно предоставляет фундаментальные количественные данные, используемые для определения характеристик материалов и сертификации производственных партий.
Испытание на растяжение остается краеугольным камнем механической оценки. Во время этой процедуры точно обработанный образец, напоминающий по форме собачью кость, надежно зажимается в гидравлических захватах универсальной испытательной машины. Машина применяет к образцу контролируемую, постепенно увеличивающуюся силу тяги, пока он не сломается.
Высокочувствительные тензодатчики и экстензометры регистрируют приложенную силу и соответствующее физическое растяжение материала. Это создает подробную кривую растяжения-деформации. Из этих графических данных инженеры извлекают три критических показателя. Они измеряют предел текучести там, где начинается необратимая деформация. Они фиксируют предельную прочность на разрыв при пиковой нагрузке. Наконец, они рассчитывают удлинение при разрыве, чтобы определить процентное увеличение длины перед разрывом.
При испытании на твердость измеряют удельную устойчивость материала к локализованной пластической деформации. Обычно это вызывается механическим индентором. Для цветных металлов, таких как алюминий, отраслевыми стандартами являются шкалы Бринелля и Роквелла.
В стандартном тесте Бринелля шарик из закаленного карбида вольфрама вдавливается в обработанную поверхность отливки под постоянной большой нагрузкой. Затем измеряется диаметр образовавшегося микроскопического кратера. Меньший отступ напрямую связан с более твердым материалом. Поскольку значения твердости часто линейно зависят от прочности на разрыв, это испытание служит быстрым и высоконадежным методом проверки стабильности партии в заводских условиях.
Компоненты, предназначенные для работы в средах с высокой вибрацией, требуют специальной динамической оценки. Испытание на удар по Шарпи включает в себя падение утяжеленного маятника с известной высоты для удара по образцу с надрезом. Это позволяет измерить точное количество энергии, поглощенной во время быстрого хрупкого разрушения.
На практике при испытаниях на усталость к образцу применяется циклическое нагружение в течение миллионов итераций. Чередуя растяжение и сжатие, инженеры создают кривую зависимости напряжения от количества циклов. Эти данные абсолютно необходимы для таких деталей, как опоры двигателя или рычаги подвески, которые должны выдерживать постоянные вибрационные нагрузки на протяжении десятилетий использования.
Хотя разрушительное тестирование дает точные исходные данные, уничтожение каждого продукта экономически нецелесообразно. Неразрушающий контроль позволяет группам контроля качества заглянуть внутрь реальных производственных деталей, не причиняя при этом никаких физических повреждений. Это позволяет осуществлять полноценную массовую проверку.
Радиографический контроль использует проникающие рентгеновские лучи для получения детального внутреннего изображения отливки на цифровом детекторе. Поскольку физические дефекты, такие как газовая пористость, усадочные пустоты или оксидные включения, значительно менее плотны, чем окружающий твердый алюминий, они поглощают меньше радиации. Эти скрытые дефекты проявляются в виде более темных и отчетливых пятен на полученной рентгенограмме.
Передовые литейные предприятия теперь используют промышленную компьютерную томографию. Вращая деталь и захватывая тысячи рентгеновских срезов, программное обеспечение составляет полную трехмерную модель внутренней структуры. Это позволяет метрологам точно измерить объем и расположение любой микроскопической аномалии.
Ультразвуковой контроль использует высокочастотные звуковые волны, передаваемые глубоко в отливку через специальный преобразователь. Когда эти звуковые волны проходят через плотный металл, они отражаются обратно на поверхность всякий раз, когда сталкиваются с физической границей. Этой границей может быть противоположная стенка детали или внутренний дефект, например микротрещина.
Анализируя точное время, необходимое для возвращения эха, технические специалисты могут точно определить глубину и размер подземных неоднородностей. Этот метод исключительно чувствителен. Он особенно полезен для проверки толстостенных участков, где стандартное проникновение рентгеновских лучей может быть недостаточно четким.
Капиллярный контроль — это высокоэффективный химический метод, используемый для обнаружения дефектов поверхности. Эти дефекты, такие как микроскопические холодные затворы или поверхностная пористость, совершенно невидимы невооруженным глазом.
Процесс начинается с тщательной очистки детали перед нанесением флуоресцентной пенетранта. Капиллярное действие агрессивно втягивает эту жидкость в любые дефекты поверхности. По истечении заданного времени выдержки излишки поверхностного пенетранта смываются и наносится меловой проявитель. Проявитель действует как химический промокатель. Он вытягивает захваченный флуоресцентный пенетрант обратно на поверхность, создавая хорошо видимую светящуюся индикацию дефекта в ультрафиолетовом свете.
Достигаемые конечные механические свойства во многом определяются конкретным химическим составом выбранного сплава. Понимание химии материалов является фундаментальным аспектом жизненного цикла тестирования и оценки. Правильный выбор материала определяет базовые характеристики еще до того, как будет приложено какое-либо давление.
Хотя таким способом можно обрабатывать различные цветные металлы, на рынке доминируют алюминиевые сплавы благодаря исключительному соотношению прочности к весу и теплопроводности.
A356: Лучший выбор для структурных компонентов. Богатый кремнием и магнием, он обеспечивает превосходные литейные качества и невероятно высокую чувствительность к термической обработке Т6.
A380: Рабочий сплав, предлагающий сбалансированное сочетание механических свойств и теплопроводности, хотя обычно он обладает более низкой пластичностью, чем A356.
6061: Традиционно это сплав для экструзии, но передовые литейные заводы иногда адаптируют его для литья под давлением для достижения определенных высокопрочных характеристик, хотя это требует тщательного контроля параметров процесса.
Различные детали, отлитые из алюминиевых сплавов, по-разному реагируют как на давление литья, так и на последующую термическую обработку. Чтобы проиллюстрировать это, рассмотрим A356. При испытаниях в литом состоянии его предел текучести является лишь умеренным. Однако после успешного прохождения цикла Т6 испытания на растяжение выявят резкое экспоненциальное увеличение как текучести, так и предельной прочности на разрыв, наряду с контролируемой стабилизацией удлинения. Инженеры должны установить очень конкретные базовые условия испытаний, адаптированные к точному химическому спектру выбранного материала.
Чтобы полностью понять практические последствия тщательной оценки, очень полезно изучить конкретный, пользующийся большим спросом промышленный компонент. Корпус двигателя электромобиля служит идеальным примером необходимости комплексной проверки. Как инженеры, мы знаем, что теоретические характеристики ничего не значат, если деталь треснет под действием реального крутящего момента.
Алюминиевый корпус двигателя работает в суровых, динамичных условиях. Во-первых, он должен выдерживать суровые температурные циклы. Поскольку внутренний статор генерирует огромное количество тепла во время пикового ускорения, корпус поглощает и рассеивает эту энергию. Когда автомобиль останавливается, он быстро остывает. Это непрерывное расширение и сжатие может вызвать термическую усталость, если микроструктура содержит чрезмерную пористость.
Корпус подвергается постоянной высокочастотной вибрационной нагрузке от вращающегося ротора. Стабильность размеров имеет первостепенное значение. Любая деформация под нагрузкой приведет к изменению точного воздушного зазора между ротором и статором. Это резко снижает электромагнитную эффективность или вызывает катастрофические механические помехи. Например, типовой корпус двигателя А356-Т6, производимый на нашем предприятии, имеет предел прочности на разрыв более 290 МПа и предел текучести более 210 МПа. Удлинение постоянно остается выше 8 процентов. Эти параметры ежедневно проверяются на заводе.
Из-за этих многогранных эксплуатационных требований протоколы испытаний корпусов двигателей сочетают в себе как разрушающие, так и неразрушающие методы в строгой последовательности.
Размерная метрология: В координатно-измерительных машинах используются датчики с рубиновыми наконечниками для определения геометрической точности точек крепления корпуса и отверстий подшипников. Это обеспечивает идеальное соблюдение микрометрических допусков.
Испытание на утечку при затухании давления: сложные внутренние рубашки охлаждения герметизированы и находятся под давлением сухого воздуха. Высокочувствительные датчики контролируют полость на предмет любого микроскопического падения давления с течением времени. Утечка указывает на взаимосвязанную пористость, которая может привести к короткому замыканию высоковольтной электроники охлаждающей жидкостью.
Механическая проверка: Партии образцов уничтожаются для проверки термообработки Т6 посредством испытаний на растяжение и твердость. Одновременно весь производственный цикл проходит цифровой рентгеновский контроль, гарантирующий абсолютное отсутствие внутренних пустот в ответственных тонкостенных участках.
Менеджерам по инженерным закупкам, выбирающим между производственными процессами, объективные сравнения, основанные на данных, обеспечивают необходимую ясность. Результаты эмпирических испытаний последовательно демонстрируют структурное превосходство метода сжатия над традиционным методом высокого давления литье под давлением.
Метрика производительности | Традиционный высокого давления Литье под давлением | Сжимать кастинг |
|---|---|---|
Внутренняя пористость | От 1% до 3% (Видимые пустоты) | Менее 0,1% (около нуля) |
Предельная прочность на растяжение | Умеренный, непоследовательный | Высокий, сравнимый с кованой заготовкой |
Удлинение при разрыве | Низкий, демонстрирует хрупкое поведение | Отличный, очень пластичный |
Возможность термообработки | Склонен к образованию пузырей на поверхности | Полностью поддерживает закалку T6. |
Эта разница в плотности микроструктуры напрямую влияет на реальные механические характеристики. При сравнительных испытаниях на растяжение компонент, отлитый под давлением, последовательно демонстрирует значительно более высокий предел прочности на разрыв. Часто это удваивает или утраивает удлинение сопоставимой традиционной детали. При испытаниях на усталость традиционная деталь выходит из строя экспоненциально быстрее, поскольку ее внутренние поры действуют как готовые места зарождения микроскопических трещин.
Теоретические преимущества уплотненного литья могут быть реализованы только в том случае, если производитель обладает техническими знаниями и аналитической инфраструктурой для управления процессом. Покупатели должны провести тщательную комплексную проверку при выборе партнера-литейщика.
Надежный партнер по литью должен иметь собственную комплексную металлургическую лабораторию. Полагаясь исключительно на стороннее тестирование, вы приводите к неприемлемым задержкам в контуре обратной связи, необходимом для жесткого контроля процесса. Команды по закупкам должны убедиться, что предприятие оснащено оптико-эмиссионными спектрометрами для проверки химического состава сплава перед заливкой. Им также нужны универсальные испытательные машины для ежедневной проверки на растяжение и современные цифровые рентгеновские сканеры для контроля в режиме реального времени.
Объективное подтверждение качества требует строгой стандартизированной документации. Авторитетные производители работают в соответствии с международно признанными системами управления качеством, такими как ISO 9001 или IATF 16949, специфичным для автомобильной промышленности. Они предоставляют подробные отчеты об испытаниях материалов для каждой отдельной производственной партии. Отчет об испытаниях материала обеспечивает отслеживаемую и прозрачную запись с подробным описанием точного химического состава, параметров термообработки и проверенных механических свойств. Это обеспечивает полную подотчетность в вашей цепочке поставок.
Литье под давлением представляет собой вершину производства цветных металлов, позволяющее создавать невероятно прочные, легкие и надежные металлические детали. Применяя сильное давление во время затвердевания, этот процесс практически устраняет внутренние дефекты, которые мешают традиционным методам литья.
Теоретического превосходства недостаточно. Строгое многоуровневое тестирование остается абсолютно необходимым. От разрушающих оценок на растяжение до расширенного неразрушающего рентгеновского контроля, комплексные испытания — единственный способ подтвердить окончательные механические свойства. Эти эмпирические данные гарантируют, что каждый компонент соответствует строгим стандартам безопасности и предотвращает дорогостоящие и опасные сбои в полевых условиях.
Чтобы гарантировать успех вашего следующего инженерного проекта, всегда сотрудничайте с сертифицированным производителем, имеющим надежные возможности внутреннего тестирования. В QSY Casting мы профессионально удовлетворяем конкретные требования к материалам и поставляем проверенные высокопроизводительные компоненты, которым можно доверять. Ознакомьтесь с нашими специализированными решениями, которые помогут улучшить ваше следующее структурное применение.
Наиболее важными свойствами, оцениваемыми во время испытаний, являются предел прочности при растяжении, предел текучести, удлинение и твердость. Литье под давлением значительно улучшает эти показатели за счет приложения огромного давления на этапе затвердевания. Это устраняет внутреннюю усадку и газовую пористость, создавая очень плотную, мелкозернистую микроструктуру, которая сильно сопротивляется механической деформации.
Да, и это главное преимущество процесса. В отличие от традиционных деталей, отлитых под высоким давлением литье под давлением, детали, отлитые под давлением, практически не имеют пористости, связанной с захваченным газом. Это означает, что они могут безопасно подвергаться высокотемпературной термической обработке, такой как термообработка раствором Т6 и искусственное старение, без риска образования пузырей на поверхности или искажения размеров. Эта термическая обработка еще больше повышает их механическую прочность и твердость.
Алюминиевый корпус двигателя подвергается узкоспециализированному сочетанию неразрушающего и разрушающего контроля на выборочных партиях. Неразрушающие методы включают рентгеновский контроль внутренней целостности и испытание на герметичность при спаде давления для проверки герметичности. К разрушающим методам относятся испытания на растяжение, усталость и твердость. Кроме того, координатно-измерительные машины используются для проверки строгих допусков на размеры, обеспечивая устойчивость корпуса к тепловым и вибрационным нагрузкам и одновременно защищая внутреннюю электронику.
Разрушающий контроль предоставляет точные эмпирические исходные данные о физических пределах материала путем преднамеренного разрушения образца. Однако его нельзя выполнить на деталях, предназначенных для продажи. Методы неразрушающего контроля, такие как рентгеновский, ультразвуковой контроль или дефектоскопия, необходимы, поскольку они позволяют производителям проверять каждую производственную деталь на наличие внутренних или поверхностных дефектов, не повреждая компоненты. Это гарантирует, что покупателю будет доставлена только безупречная продукция.
Стандартизированное тестирование обеспечивает глобальную согласованность и безопасность. Большинство профессиональных литейных предприятий придерживаются стандарта ASTM B557 при проведении испытаний на растяжение изделий из кованого и литого алюминия. Для аэрокосмической или автомобильной промышленности конкретные стандарты ISO и протоколы управления качеством IATF 16949 определяют точные частоты отбора проб, требования к калибровке и стандарты документации для испытательного оборудования.
Микроскопические внутренние пустоты действуют как сильные концентраторы напряжений. Когда компонент подвергается циклической нагрузке, эти крошечные поры становятся точными местами зарождения микроскопических трещин. Со временем эти трещины распространяются по матрице материала, что приводит к преждевременному и часто катастрофическому усталостному разрушению. Устранение этих пустот посредством затвердевания под высоким давлением экспоненциально продлевает срок службы детали.


