
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-07-13 Происхождение:Работает


Выбор материала в производстве определяет срок службы инструмента, продолжительность цикла и конечную экономичность. Выбор неправильного сплава для нестандартного компонента приводит к преждевременному механическому разрушению, чрезмерной пористости, завышенным затратам на вторичную обработку или ускоренному износу матрицы. Инженеры должны сбалансировать свойства материала с технологичностью. Мы предоставляем основу технической оценки для наиболее распространенных цветных металлов, используемых в этом процессе. Вы узнаете о механических компромиссах, пригодности применения и стоимости каждого семейства сплавов. Эта оценка поможет вам подобрать конкретные марки металлов в соответствии с вашими точными инженерными требованиями. Понимая, как различные металлы ведут себя под воздействием температурных напряжений и давления впрыска, вы можете оптимизировать как производительность детали, так и долговечность инструмента. Выбор правильной марки металла предотвращает катастрофические сбои на производстве и обеспечивает бесперебойную работу производственных линий.
Алюминий доминирует в крупносерийном производстве: обеспечивает оптимальный баланс соотношения прочности и веса, стабильности размеров и устойчивости к высоким рабочим температурам.
Цинк увеличивает срок службы и точность инструмента: обладает высокой пластичностью и более низкими температурами плавления, что позволяет сократить время цикла, отливку чистой формы и значительно увеличить срок службы штампов. Это также очень выгодно для мелкосерийного производства.
Магний обеспечивает сверхлегкие характеристики: идеально подходит для применений, где важен вес, обеспечивает отличную обрабатываемость, но требует специального обращения из-за сложности обработки.
Выбор материала определяет общую экономику проекта: стоимость сырья за фунт должна оцениваться с учетом эффективности времени цикла, частоты замены инструментов и требуемой обработки поверхности.
Все материалы литье под давлением изначально представляют собой слитки необработанного металла. Литейные предприятия получают слитки с сертифицированными протоколами испытаний материалов. Операторы плавят эти слитки в центральных печах разбивки, а затем переносят жидкий металл в раздаточные печи на каждой машине. Контроль микроэлементов определяет успех всего цикла. Содержание железа в алюминии должно оставаться в пределах от 0,8% до 1,1%. Если железо упадет слишком низко, расплавленный алюминий агрессивно воздействует на стальной штамп H13, вызывая пайку. Если содержание железа превышает 1,2%, оно соединяется с марганцем и хромом, образуя твердые частицы ила. Эти интерметаллиды разрушают твердосплавные режущие инструменты во время вторичной обработки на станках с ЧПУ.
Подготовка расплава требует строгой дисциплины. Операторы должны флюсовать расплав, чтобы отделить оксиды от чистого металла. Это позволяет им снимать окалину с поверхности. Ротационная дегазация обязательна для высокопроизводительных деталей. Операторы опускают вращающийся графитовый вал в расплав, впрыскивая аргон. Пузырьки аргона собирают растворенный водород и выносят его на поверхность. Пропуск этого шага гарантирует сильную газовую пористость при окончательной отливке. Чистый металл лучше растекается и полностью заполняет сложные полости формы.
Прежде чем выбирать сплав, инженеры должны определить базовые механические потребности. Вы оцениваете предел текучести, предел прочности на разрыв, твердость и ударопрочность в зависимости от рабочей среды. Компонент, подвергающийся постоянной вибрации, требует высокой усталостной прочности для предотвращения микротрещин. Статический структурный кронштейн отдает приоритет пределу текучести, чтобы предотвратить необратимую деформацию при тяжелых статических нагрузках.
Требования к теплопроводности и электропроводности обуславливают выбор конкретного материала. Электронным корпусам необходима высокая теплопроводность для отвода тепла от внутренних плат. Специализированные разъемы требуют определенного уровня электропроводности для передачи сигналов без чрезмерного сопротивления. Вы можете подобрать термические свойства сплава в соответствии с требованиями к охлаждению, особенно в телекоммуникационной инфраструктуре с высокой плотностью размещения или в моторных отсеках автомобилей.
Воздействие окружающей среды определяет совместимость обработки поверхности. Оцените, требуется ли для детали присущая ей коррозионная стойкость или вам придется применить вторичную обработку поверхности, такую как анодирование, гальваническое покрытие или порошковое покрытие. Голый алюминий естественным образом образует защитный оксидный слой, но суровые морские условия требуют хроматных конверсионных покрытий или тяжелых порошковых покрытий для предотвращения быстрого разрушения.
Технологичность во многом зависит от текучести расплавленного сплава. Сложная геометрия, тонкие стенки и малые углы уклона требуют высокотекучих металлов. Цинк легко образует сложные формы, требующие минимальных углов уклона. Алюминий требует более высокого давления впрыска, больших литников и более широких углов уклона, чтобы заполнить аналогичные детали без преждевременного замерзания в полости формы.
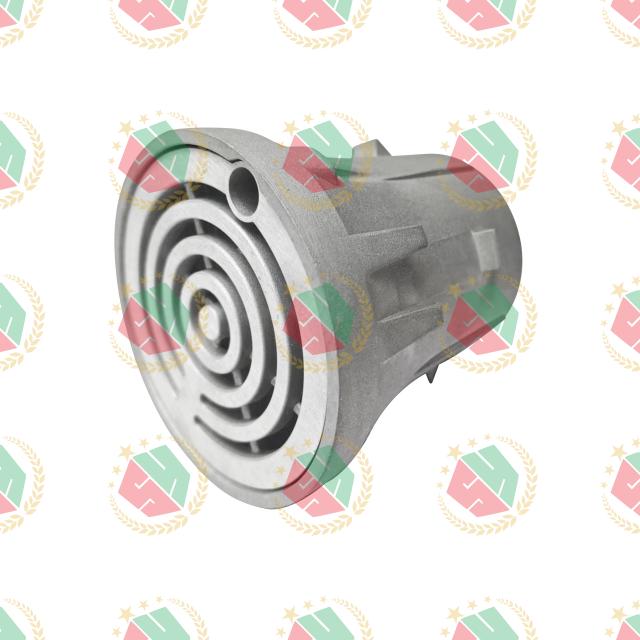
Алюминий остается доминирующим материалом в секторе тяжелой промышленности. A380 служит базовым стандартным сплавом. Он предлагает наилучшее сочетание легкости литья, механической прочности и термических свойств. В большинстве компонентов общего назначения используется A380, поскольку он сочетает в себе производительность с предсказуемым поведением при производстве в литейном цеху.
A360 обеспечивает превосходную коррозионную стойкость и жаропрочность. Он содержит меньше меди, чем A380. Из-за этого измененного химического состава его немного сложнее отливать, что требует более жесткого контроля температуры. Инженеры выбирают A360 для суровых условий эксплуатации, где детали постоянно подвергаются воздействию влаги, соляных брызг или химического воздействия.
A390 отличается исключительной износостойкостью и твердостью. Содержание заэвтектического кремния делает его идеальным для автомобильных блоков двигателей, корпусов компрессоров и корпусов трансмиссий. Однако эта абразивная природа значительно ускоряет износ инструмента. При работе с A390 литейным предприятиям необходимо чаще проводить техническое обслуживание пресс-форм и заменять вставки литников.
Компоненты инфраструктуры требуют исключительной устойчивости к коррозии и влаге. Системы водоснабжения и канализации часто используют A360 или A380, чтобы выдержать десятилетия злоупотреблений. Для коммерческих объектов инженеры часто используют трап из литого под давлением алюминия , чтобы гарантировать долговечность в условиях постоянного воздействия воды и интенсивного пешеходного движения.
Несущие нагрузки требуют строгой структурной целостности. Разработка алюминиевой крышки сливного отверстия в полу литье под давлением , прочных шарнирных кронштейнов или корпусов промышленных двигателей означает, что ударопрочность не подлежит обсуждению. Высокий предел текучести предотвращает деформацию этих деталей при больших физических нагрузках или резких механических воздействиях.
Системы электрического и термического управления используют природные свойства металла. При разработке алюминиевого разъема литье под давлением используется стабильность размеров алюминия при термических нагрузках. Он эффективно рассеивает тепло, сохраняя при этом точное расположение контактов, предотвращая короткое замыкание или сбои соединения в приложениях с высоким напряжением.
Высокая температура плавления алюминия создает определенные производственные проблемы. Он плавится при температуре примерно 1200°F (650°C). Такая сильная жара вызывает сильную термическую усталость форм из стали H13. Постоянный цикл нагрева и охлаждения приводит к термопроверке — сети мелких трещин на поверхности матрицы. Это сокращает общий срок службы штампа и увеличивает долгосрочные затраты на амортизацию инструмента. Литейные предприятия должны планировать замену штампов или капитальный ремонт каждые 100 000–150 000 выстрелов.
Обрабатываемость представляет собой еще один компромисс. Хотя в целом алюминиевые сплавы с высоким содержанием кремния хороши, они требуют специальных режущих инструментов. Пластины из поликристаллического алмаза (PCD) часто необходимы для вторичных операций, таких как нарезание резьбы, фрезерование или торцовка. Это увеличивает затраты на обработку каждой детали и требует более надежных станков с ЧПУ для обеспечения жестких допусков.
Цинковые сплавы доминируют там, где точность, тонкие стенки и долговечность инструмента имеют первостепенное значение. Серия Zamak представляет собой основную часть мирового производства цинка. Zamak 3 является отраслевым стандартом. Он предлагает превосходный баланс физических свойств и долговременной стабильности размеров. Производители используют его для всего: от автомобильных дверных ручек до сложных корпусов редукторов и телекоммуникационных корпусов.
Сплавы ЗА, в том числе ЗА-8, ЗА-12 и ЗА-27, содержат более высокое содержание алюминия. Они обеспечивают более высокую прочность и сопротивление ползучести по сравнению со стандартными сплавами Zamak. Инженеры выбирают сплавы ZA для конструкций с более высокими нагрузками, где стандартный цинк может со временем деформироваться под постоянной механической нагрузкой.
Цинк превосходно подходит для отливки сетчатой формы. Его исключительная текучесть позволяет отливать сложные детали и чрезвычайно тонкие стенки толщиной до 0,015 дюйма. Вы можете создавать сложную внутреннюю геометрию без вторичной механической обработки. Это исключает целые этапы производственного процесса, сокращая трудозатраты и машинное время в заводских цехах.
Цинк очень эффективен для мелкосерийного производства и прототипирования. Его низкая температура плавления, около 750°F (400°C), позволяет литейщикам использовать более мягкие и менее дорогие инструментальные материалы, такие как сталь P20. Это делает короткие тиражи очень экономичными. Вы можете выпускать продукцию быстрее, не прибегая к использованию дорогостоящих форм из полностью закаленной стали H13.
Долговечность инструментов является величайшим экономическим преимуществом цинка. Более низкие температуры плавления значительно уменьшают тепловой удар на матрице. Ухоженная цинковая форма, работающая на машине с горячей камерой, часто продлевает срок службы инструмента до более чем миллиона выстрелов. Это распределяет первоначальные инвестиции в инструмент на огромное количество деталей.
Цинк имеет значительную плотность. Он намного тяжелее алюминия или магния. Это делает его совершенно непригодным для чувствительных к весу аэрокосмических компонентов, корпусов дронов или портативных электронных устройств. Если снижение веса является вашей основной инженерной целью, цинк — неправильный выбор.
Термическая нестабильность ограничивает область применения цинка. Его механические свойства быстро ухудшаются при повышенных температурах. Вы не можете использовать стандартные цинковые сплавы в средах, температура которых превышает 200°F (93°C). Материал теряет прочность на растяжение и становится очень восприимчивым к деформации ползучести при длительных нагрузках, что в конечном итоге приводит к выходу детали из строя.
Магний обеспечивает оптимальное решение для снижения веса структурных компонентов. AZ91D — наиболее распространенный магниевый сплав. Он обеспечивает превосходные литейные качества, высокое соотношение прочности к весу и хорошую коррозионную стойкость. Он служит базовым материалом для большинства легких конструкционных компонентов бытовой электроники и автомобильных интерьеров.
AM60B обеспечивает повышенную пластичность. Он обладает отличными энергопоглощающими свойствами. Инженеры-автомобилестроители полагаются на AM60B при создании компонентов безопасности, таких как каркасы рулевого колеса и каркасы сидений. Эти детали должны сгибаться и поглощать энергию удара во время столкновения, а не разбиваться на опасные фрагменты.
Снижение веса способствует внедрению магния во многих отраслях. Он на 33% легче алюминия и на 75% легче цинка. Эта экстремальная экономия веса необходима для инициатив по облегчению веса автомобилей, направленных на повышение эффективности использования топлива. Портативная бытовая электроника, такая как ноутбуки, планшеты и корпуса камер, также в значительной степени зависит от магниевых рамок, позволяющих снизить утомляемость пользователя при сохранении жесткости.
Магний обеспечивает собственную защиту от электромагнитных и радиочастотных помех. Эти свойства электромагнитного экранирования делают его значительно превосходящим пластик для корпусов электронных устройств. Он защищает чувствительные внутренние платы от внешних помех, не требуя вторичного металлического покрытия, проводящей краски или медной фольги.
Обработка расплавленного магния сопряжена с серьезными рисками. Металл обладает высокой реакционной способностью и легко воспламеняется в расплавленном состоянии. Требуются строгие протоколы безопасности для предотвращения окисления и возгорания металлов класса D в литейном цехе. Литейные предприятия должны использовать специальные флюсы или защитные защитные газы, такие как гексафторид серы или диоксид серы, над расплавом, чтобы не допустить проникновения кислорода.
Эти сложности обработки приводят к увеличению производственных затрат. Как правило, более высокие затраты на сырье сочетаются со специальными требованиями к обработке. Машины с горячей камерой, используемые для обработки магния, требуют надежных защитных кожухов и специализированных систем дозирования. Это увеличивает конечную цену за единицу по сравнению со стандартными деталями из алюминия или цинка.
Латунь и медные сплавы занимают узкоспециализированные промышленные ниши. Инженеры используют их, когда требуется чрезвычайная твердость, превосходная износостойкость или максимальная электропроводность. Общие области применения включают распределительные устройства для тяжелых условий эксплуатации, специализированную сантехническую арматуру и промышленные электрические контакты, которые должны выдерживать высокую силу тока без перегрева.
Белая бронза время от времени используется на нишевых рынках. Обеспечивает исключительную устойчивость к коррозии. Морское оборудование, судовая арматура и специальные декоративные изделия иногда используют этот сплав, когда стандартные материалы выходят из строя при постоянном воздействии соленой воды и суровых погодных условиях.
В сплавах олова и олова эстетика важнее механической прочности. Пьютер — мягкий, очень пластичный сплав с очень низкой температурой плавления. Литейные предприятия используют его почти исключительно для изготовления декоративных изделий, ювелирных изделий, наград и коллекционных статуэток. Он идеально подходит для моделей с низким уровнем нагрузки, где сложная детализация и обработка поверхности имеют большее значение, чем структурные характеристики.
Литье меди и латуни приводит к сильному износу инструмента. Их исключительно высокие температуры плавления, часто превышающие 1700°F (925°C), вызывают быструю термическую усталость формы. Штампы из стали H13 очень быстро подвергаются суровым термическим испытаниям. Экстремальный перепад температур быстро разрушает поверхность формы, что приводит к неточностям размеров и плохому качеству поверхности деталей.
Это существенно влияет на экономическую жизнеспособность. Срок службы инструмента чрезвычайно короток, часто он выходит из строя менее чем за 10 000 выстрелов. Поэтому эти материалы строго предназначены для применений, в которых ни один другой сплав не может соответствовать критериям эффективности. Вы должны учитывать частую замену пресс-форм и тяжелое техническое обслуживание в общей экономике проекта.
Вы должны сбалансировать соотношение прочности и веса со стоимостью единицы продукции. Магний имеет премиальную цену. Однако более легкие детали обеспечивают экономию на доставке и эксплуатации. Вы должны рассчитать, компенсирует ли экономия топлива за весь срок службы более легкой автомобильной детали первоначальную стоимость отливки. Что касается потребительских товаров, более легкий продукт часто непосредственно улучшает пользовательский опыт, оправдывая более высокие материальные затраты.
Требования к отделке поверхности диктуют выбор материала. Цинк обеспечивает превосходную готовность к высококачественной гальванике. Для достижения безупречного зеркального блеска декоративной фурнитуры требуется минимальная подготовка поверхности. Алюминий лучше подходит для порошкового покрытия и анодирования, поскольку его естественный оксидный слой хорошо сочетается с этими покрытиями, обеспечивая прочный и устойчивый к атмосферным воздействиям внешний вид.
Материал | Плотность (фунт/дюйм³) | Точка плавления | Типичный срок службы инструмента (выстрелы) | Лучшая прикладная направленность |
|---|---|---|---|---|
Алюминий (А380) | 0.098 | Высокий (~ 1200°F) | 100 000 - 150 000 | Прочность, устойчивость к высоким температурам |
Цинк (Замак 3) | 0.240 | Низкий (~750°F) | 1 000 000+ | Прецизионность, тонкие стенки, гальваника |
Магний (AZ91D) | 0.066 | Средний (~ 1100°F) | 200 000 - 300 000 | Сверхлегкий экран с защитой от электромагнитных помех |
Латунь/Медь | 0.300+ | Очень высокий (~ 1700°F) | < 10 000 | Чрезвычайная твердость, электропроводность |
Продолжительность цикла напрямую влияет на прибыльность. Быстрое охлаждение цинка позволяет значительно сократить время цикла. Металл быстро затвердевает в форме. Это увеличивает почасовую производительность и снижает затраты на машино-часы по сравнению с алюминием, который требует более длительных периодов охлаждения перед выбрасыванием. Более быстрые циклы означают, что вы можете производить больше деталей за смену, оптимизируя использование производственных помещений.
Амортизация инструмента меняется в зависимости от объема. При больших объемах печати предпочтение отдается цинку из-за минимальной замены матрицы. Алюминий требует ухода за штампами. Вы должны запланировать замену пресс-формы каждые 100 000–150 000 выстрелов. Для крупносерийных проектов по производству алюминия часто требуется несколько дублирующих форм, чтобы обеспечить бесперебойную работу производства, пока один инструмент проходит техническое обслуживание.
Глобальное производство требует строгого соблюдения директив RoHS и REACH. Вы должны убедиться, что выбранные сплавы соответствуют международным экологическим стандартам. Обработка поверхности, особенно шестивалентное хромирование цинка или алюминия, подлежит жесткому регулированию. Всегда указывайте соответствующее требованиям трехвалентное хромирование или альтернативные покрытия, чтобы обеспечить возможность продажи вашей продукции на рынках Европы и Северной Америки.
Возможность вторичной переработки поддерживает инициативы в области экономики замкнутого цикла. Алюминий и цинк легко перерабатываются. Использование вторичных переработанных сплавов сокращает использование сырья без ущерба для механических свойств. Литейные предприятия регулярно переплавляют желоба, печенье и литниковые системы самостоятельно, чтобы минимизировать отходы материала и повысить общую эффективность работы.
Газозахватывание и усадочная пористость угрожают качеству деталей. Эти дефекты нарушают структурную целостность и герметичность литых деталей. Пористая отливка будет течь под давлением жидкости, не удовлетворяя гидравлическим или пневматическим требованиям. Внутренние пустоты также создают концентраторы напряжений, которые приводят к растрескиванию под механической нагрузкой.
Для смягчения последствий требуются передовые инженерные разработки. Литейные предприятия используют вакуумные системы для удаления воздуха из формы перед впрыском. Оптимизация конструкции литников и направляющих с помощью анализа текучести пресс-формы и диаграмм PQ2 обеспечивает плавность течения металла. Выбор высокотекучих сплавов и использование локализованных сжимающих штифтов также сводит к минимуму усадочные пустоты на этапе охлаждения.
Сопряжение разнородных металлов ускоряет гальваническую коррозию. Сборка алюминиевого корпуса со стальными крепежами во влажной среде создает эффект батареи. Более анодный металл быстро разлагается. Это со временем разрушает сборку, что приводит к разрушению конструкции в полевых условиях.
Смягчение последствий включает изоляцию металлов. Укажите соответствующие диэлектрические покрытия, чтобы разорвать электрическое соединение между деталями. Используйте оцинкованные крепления, чтобы обеспечить защитный барьер. В качестве альтернативы выберите сплавы с более близкими анодными индексами, чтобы минимизировать потенциал реакции во всей сборке.
Инженеры часто сталкиваются с несоответствиями в прототипах. Прототипы обработки на станках с ЧПУ алюминиевых заготовок, таких как 6061, неточно отражают механические свойства конечного литого сплава, такого как A380. В материале заготовки отсутствуют пористость и линии течения, присущие литью. Испытание детали из заготовки дает ложную уверенность в прочности и усталостной стойкости конструкции.
Для смягчения последствий необходимы прототипы, точные с точки зрения процесса. Используйте гравитационное литье или инструменты для быстрой обработки на основе цинка, чтобы имитировать окончательный процесс. Специализированные песчаные формы, напечатанные на 3D-принтере, позволяют отливать реальный производственный сплав. Это подтверждает, что тестирование прототипа точно имитирует конечные производственные характеристики в условиях реального стресса.
Переход от выбора материалов к активному производству требует строгой проверки. Выполните следующие практические шаги, чтобы окончательно определиться с выбором сплава и защитить свои производственные инвестиции:
Проверьте свою тепловую и механическую рабочую среду, чтобы немедленно исключить неподходящие семейства сплавов.
Рассчитайте амортизацию оснастки в течение ожидаемого жизненного цикла продукта, принимая во внимание затраты на замену штампов для тугоплавких металлов.
Запустите моделирование течения пресс-формы на своих 3D-моделях САПР, чтобы убедиться, что выбранный вами материал может успешно заполнить тонкие стенки и сложную геометрию.
Укажите точные марки сплавов и допустимые пределы содержания микроэлементов в своих производственных чертежах, чтобы предотвратить несанкционированную замену литейного производства.
Заказывайте точные прототипы, залитые в реальный производственный сплав перед резкой производственных форм из закаленной стали.
Ответ: Алюминий — наиболее распространенный материал, особенно сплав А380. Он предлагает превосходный баланс стабильности размеров, термической стойкости и механической прочности. Это делает его идеальным для широкого спектра автомобильных, промышленных и потребительских применений.
Ответ: Цинк имеет низкую температуру плавления, что значительно снижает термическую усталость стальных форм. Это позволяет инструментам выдерживать более миллиона выстрелов. Кроме того, цинк быстро остывает, что позволяет сократить время цикла и повысить производительность в час.
А: Да. Магниевые сплавы, такие как AZ91D и AM60B, обладают отличным соотношением прочности к весу. Они широко используются в автомобильных рулевых колонках, каркасах сидений и компонентах конструкций аэрокосмической отрасли, где снижение веса имеет решающее значение.
Ответ: Пористость создает микроскопические пустоты внутри металлической структуры. Это снижает общую прочность детали на разрыв и ударопрочность. Это также ухудшает герметичность, вызывая утечки жидкости или газа в гидравлических и пневматических компонентах.
Ответ: Да, цветные металлы, такие как алюминий, цинк и магний, легко подлежат вторичной переработке. Литейные заводы часто переплавляют детали, направляющие и литниковые системы. Этот вторичный металл сохраняет превосходные механические свойства и снижает затраты на сырье.


