
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-05 Происхождение:Работает


Пытаетесь совместить сложную геометрическую сложность литье под давлением с чистой механической прочностью кованой заготовки? Эта распространенная инженерная головная боль беспокоит как дизайнеров продуктов, так и менеджеров по закупкам. Литье под давлением решает именно эту производственную задачу. Эта передовая технология, которую часто называют ковкой жидкого металла, оказывает мощное и устойчивое давление на этапе затвердевания. В результате получается очень тонкая внутренняя структура, которая эффективно устраняет внутреннюю пористость и усадочные пустоты.
Для инженерных команд, работающих в нижней части воронки принятия решений, важнейший вопрос выходит за рамки простого понимания процесса. Вы должны определить, оправдывают ли ваши конкретные компоненты переход. В этом подробном руководстве рассматриваются основные применения затвердевания под высоким давлением. От критически важных узлов автомобильной подвески до сложных промышленных клапанов — узнайте, какие именно детали извлекают наибольшую выгоду из этой передовой технологии производства.
Нулевая пористость и высокая прочность: в результате этого процесса производятся исключительно плотные термообрабатываемые компоненты, которые практически конкурируют с коваными деталями как по механической целостности, так и по усталостной прочности.
Доминирование электромобилей и автомобилестроения. Быстрый переход на электромобили делает структурные узлы шасси и легкие детали подвески главными кандидатами для этой методологии.
Экономичность для сложной геометрии: он предлагает высокоэкономичную альтернативу традиционной ковке для деталей, требующих сложных внутренних элементов и минимальной вторичной обработки на станке с ЧПУ.
Универсальная совместимость материалов. Хотя цинк и магний хорошо совместимы, алюминиевые сплавы демонстрируют наиболее значительный прирост металлургических характеристик, особенно A356-T6.
Недавний отраслевой анализ выявил решающий поворот в глобальных производственных стратегиях. Поскольку строгие стандарты выбросов и целевые показатели запаса хода электромобилей доминируют в инженерной сфере, спрос на легкие компоненты с высокой степенью целостности растет. Тенденции рынка показывают, что передовая ковка из жидкого металла быстро отвоевывает долю рынка у традиционной штамповки стали и литья из чугуна. Инженеры больше не готовы идти на компромисс между снижением веса и ударопрочностью. Объединяя многокомпонентные сварные конструкции в единые высокопрочные алюминиевые узлы, производители достигают беспрецедентного снижения массы при сохранении жесткости конструкции. Эта макротенденция вытесняет затвердевание под высоким давлением из нишевого аэрокосмического процесса в массовое производство.
Прежде чем анализировать конкретные варианты использования в отрасли, мы должны установить, почему определенные инженерные приложения требуют этого конкретного производственного маршрута. Ковка жидкого металла устраняет исторический разрыв между традиционной заливкой песка и механической ковкой. Понимание этих основополагающих преимуществ металлургии помогает менеджерам по закупкам определять проекты, которые оправдывают первоначальные инвестиции в инструменты.
Традиционный метод высокого давления Литье под давлением впрыскивает расплавленный металл в стальную полость с экстремальными скоростями, часто превышающими 40 метров в секунду. Этот турбулентный поток неизбежно захватывает воздух и создает микроусадочные пустоты по мере охлаждения металла. Сжатый кастинг фундаментально меняет эту динамику. Он вводит расплавленный материал с гораздо меньшей скоростью для поддержания ламинарного потока. Впоследствии на протяжении всей фазы замораживания применяется мощное гидравлическое давление, часто превышающее 100 МПа. Эта неустанная сила проталкивает расплавленный металл в каждую микроскопическую щель матрицы. Он активно питает усадку и полностью предотвращает образование газовых карманов. Полученная микроструктура полностью плотная. Такая плотность является абсолютной необходимостью для деталей, подвергающихся высоким динамическим нагрузкам.
Одним из неприятных ограничений стандартных литых деталей является их неспособность подвергаться высокотемпературному дисперсионному твердению. Термическая обработка стандартной детали Т6 приводит к быстрому расширению захваченных внутренних газовых карманов. Поверхность агрессивно вздувается, разрушая структурную целостность. Поскольку алюминиевое литье под давлением полностью устраняет эти внутренние воздушные карманы, компоненты безопасно подвергаются полной термической обработке Т6. Эта обработка изменяет структуру зерен, резко повышая предел прочности и предел текучести до уровней, значительно близких к уровням кованых аналогов.
Ковка позволяет получить невероятно прочные детали, но с ней трудно справиться со сложной внутренней геометрией или тонкостенными секциями. Кованые заготовки часто требуют обширной вторичной обработки на станке с ЧПУ для достижения окончательных допусков на размеры. Затвердевание под высоким давлением позволяет получить почти готовую форму. Интенсивное давление обеспечивает превосходное воспроизведение сложных деталей штампа. Это обеспечивает превосходное качество поверхности прямо из формы, сводя к минимуму отходы сырья и сокращая дорогостоящие циклы обработки.
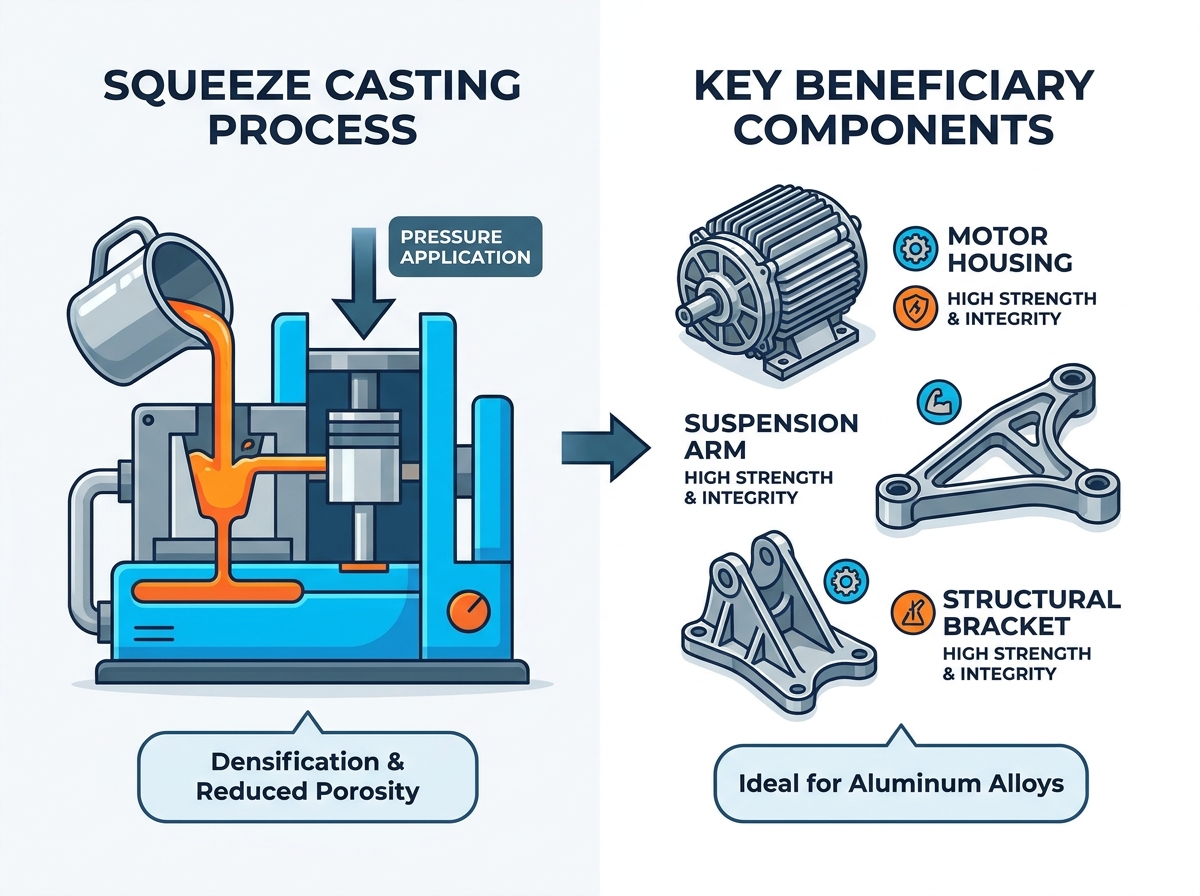
Автомобильный сектор переживает масштабную трансформацию. Производители оригинального оборудования изо всех сил стараются соответствовать мировым стандартам эффективности использования топлива. Следовательно, ковка жидкого металла естественным образом стала основным методом производства компонентов, критически важных для безопасности.
Компоненты подвески выдерживают огромные динамические нагрузки, постоянную вибрацию дороги и миллионы циклов высокой усталости. Структурный провал здесь является катастрофическим. Исторически инженеры полагались на тяжелые стальные поковки, чтобы гарантировать усталостную прочность. Сегодня передовые методы литья обеспечивают необходимую механическую прочность, позволяя при этом создавать сложную геометрию с оптимизированным весом, которую традиционная ковка не может легко воспроизвести.
Структурные архитектуры шасси быстро развиваются. Чтобы улучшить динамику управления и снизить массу, автомобильные инженеры все чаще полагаются на узлы из легких сплавов. Они заменяют тяжелые чугунные или составные штампованные стальные сварные конструкции. Подушки двигателя и узлы шасси требуют необычайной жесткости, чтобы поглотить огромную энергию удара при столкновении. Плотная, однородная дендритная зернистая структура, обеспечиваемая этим процессом, обеспечивает высоко предсказуемые характеристики деформации.
Гидравлические тормозные системы работают в экстремальных условиях. Давление жидкости часто превышает 2000 фунтов на квадратный дюйм во время резкого торможения. Компоненты, содержащие эту жидкость, должны оставаться абсолютно герметичными. Даже микроскопическая пористость тормозного суппорта приводит к незаметному вытеканию жидкости и окончательному отказу тормозов. Огромное давление, оказываемое во время затвердевания, обеспечивает полную отсутствие пустот и герметичность внутренней структуры.
Быстрый переход на электрические силовые агрегаты ставит совершенно новые инженерные задачи. Плотность мощности и тепловая динамика теперь являются главными приоритетами. Корпус, в котором заключен электротяговый двигатель, должен одновременно выполнять несколько важных функций, что делает его идеальным кандидатом для затвердевания под высоким давлением.
Двигатели электромобилей выделяют интенсивное локальное тепло во время быстрого ускорения. Эффективное рассеивание этой тепловой энергии имеет решающее значение для поддержания эффективности двигателя и защиты редкоземельных магнитов. Плотный металл без пустот обеспечивает значительно более высокую теплопроводность по сравнению с пористыми альтернативами. За счет устранения изолирующих микропустот корпус действует как высокоэффективный радиатор, быстро отводя тепловую энергию от сердечника двигателя.
Чтобы справиться с сильным нагревом, инженеры проектируют сложные спиральные водяные рубашки непосредственно в алюминиевом корпусе двигателя . Жидкий теплоноситель прокачивается через эти тонкостенные каналы под постоянным давлением. Незначительная усадочная пористость позволяет охлаждающей жидкости просачиваться в электрические компоненты, вызывая катастрофические короткие замыкания. Затвердевание под высоким давлением гарантирует, что тонкие стенки, отделяющие водяную рубашку от внутренней полости двигателя, остаются полностью герметичными.
Электродвигатели работают на значительно более высоких оборотах, чем двигатели внутреннего сгорания. Они генерируют высокочастотный электромагнитный вой и вибрации. Без громкой выхлопной системы, маскирующей эти звуки, высокочастотные шумы становятся весьма заметными. Превосходная плотность материала и жесткость конструкции этих корпусов фундаментально изменяют резонансную частоту. Эта структурная жесткость естественным образом гасит электромагнитные вибрации, значительно улучшая акустический профиль автомобиля.
В аэрокосмической и оборонной отраслях отказ компонентов просто невозможен. Материалы проходят самые строгие стандарты тестирования и сертификации в мире. Ковка жидкого металла обеспечивает безупречную целостность материала в таких экстремальных условиях, предлагая при этом существенные преимущества в стоимости по сравнению с традиционной обработкой заготовок.
Аэрокосмические инженеры постоянно борются за соотношение количества покупок к полетам. Обработка конструкционных кронштейнов и несущих узлов на станке с ЧПУ из цельной заготовки обеспечивает превосходную прочность, но приводит к большим отходам материала. Этот передовой метод позволяет инженерам производить сложные отливки из алюминиевых сплавов с высоким соотношением прочности к весу и формой, близкой к чистой. Это радикально сокращает отходы материала, сохраняя при этом механические свойства, необходимые для критически важного для полета оборудования.
Для оборонных приложений требуются компоненты, способные выдерживать экстремальные колебания окружающей среды, огромные перегрузки и взрывное внутреннее давление. Корпуса боеприпасов и шасси системы наведения должны демонстрировать высоко предсказуемое механическое поведение. В результате этого процесса образуется тонкая, однородная дендритная зернистая структура по всему поперечному сечению. Эта последовательная микроструктура обеспечивает надежную работу в условиях баллистических нагрузок.
Помимо транспорта, отрасли тяжелого машиностроения и промышленного оборудования требуются компоненты, выдерживающие работу в суровых и высокоабразивных средах. Любой опытный инженер по насосам подтвердит, что внутренние дефекты — абсолютный враг гидродинамики.
Представьте себе промышленный экскаватор, работающий при минусовой температуре. Его гидравлические системы выдерживают давление жидкости, превышающее 5000 фунтов на квадратный дюйм. В этих суровых условиях целостность корпуса гидрораспределителя не подлежит обсуждению. Традиционные методы часто оставляют после себя микроскопические усадочные пустоты. Под высоким давлением гидравлическая жидкость проникает в эти микропоры, что приводит к внешнему просачиванию. Литье под давлением гарантирует плотное, герметичное уплотнение по всему сечению, устраняя необходимость дорогостоящей вторичной вакуумной пропитки.
Вращающиеся компоненты сталкиваются с огромными центробежными силами и динамическими нагрузками. Если литое рабочее колесо содержит внутренние пустоты, распределение массы становится неравномерным. Это приводит к дисбалансу вращения. Со временем этот дисбаланс вызывает сильную вибрацию, преждевременный износ подшипников и, в конечном итоге, катастрофический отказ на высоких оборотах. Поскольку эти детали изготовлены без внутренних пустот, они демонстрируют превосходную однородность массы и идеальный баланс вращения. Кроме того, плотная микроструктура обеспечивает превосходную износостойкость против кавитации и абразивных жидкостей.
Выбор правильного процесса требует тщательного баланса механических требований и производственных затрат. Хотя ковка жидкого металла обеспечивает превосходные металлургические свойства, она не всегда является наиболее экономичным выбором для каждого отдельного компонента.
Этот усовершенствованный процесс является окончательным выбором, когда механическая целостность не может быть нарушена. Инженерам следует использовать этот метод для толстостенных деталей, где стандартный литье под давлением неизбежно приведет к серьезной усадочной пористости по центральной линии. Это также является обязательным для деталей, требующих агрессивной термообработки Т6 для достижения максимальной прочности на разрыв.
Высокое давление Литье под давлением остается наиболее экономичным решением для сверхбольших объемов производства, где чрезвычайная механическая прочность имеет второстепенное значение. Если вы проектируете тонкостенные косметические детали или ненесущие крышки, более быстрое время цикла и меньшие затраты на оснастку делают этот вариант гораздо более выгодным с экономической точки зрения.
Характеристика процесса | Сжимать кастинг | Высокое давление Литье под давлением |
|---|---|---|
Динамика течения металла | Медленное ламинарное заполнение предотвращает захват воздуха | Высокоскоростное турбулентное заполнение уловителей воздуха |
Внутренняя пористость | Практически ноль | От умеренного до высокого |
T6 Термическая обработка | Отличный | Бедный |
Механическая прочность | Очень высоко | Умеренный |
Идеальная геометрия | Толстостенные, сложные конструктивные элементы | Тонкостенные, косметические или легкие корпуса. |
Перевод компонента из традиционной песчаной формы в среду затвердевания под высоким давлением требует особого инженерного подхода. Разработчики продуктов должны адаптировать свои CAD-модели так, чтобы они соответствовали уникальной физике процесса.
Основное правило – обеспечить плавное течение металла. Приложенное гидравлическое давление должно достичь всех участков отливки, прежде чем металл замерзнет. Инженерам следует проектировать детали с постепенными переходами и большими радиусами. Поскольку расплавленный металл плотно захватывает полость стальной матрицы при охлаждении под огромной силой, на всех вертикальных поверхностях требуются большие углы наклона, чтобы предотвратить истирание во время выталкивания.
Выбор сплава существенно влияет на конечные характеристики. A356 повсеместно считается золотым стандартом для высокопрочных применений в этом процессе. Он содержит около 7 процентов кремния, что обеспечивает превосходную текучесть на этапе медленного наполнения. При правильной обработке деталь A356-T6 достигает исключительного предела текучести и усталостной прочности. И наоборот, такие сплавы, как A380, представляют собой весьма экономичную альтернативу промышленным компонентам, которым требуется хорошая прочность без термической обработки.
Хотя литье под давлением требует более высоких первоначальных вложений в инструмент, чем обычная заливка песком, долгосрочная отдача неоспорима. Он обеспечивает беспрецедентную ценность для компонентов, требующих абсолютной структурной целостности, герметичности и сложной геометрии. Эффективно преодолевая разрыв между гибкостью конструкции и мощью механической ковки, эта методология решает некоторые из наиболее сложных задач проектирования конструкций современной эпохи.
Независимо от того, разрабатываете ли вы легкие конструктивные узлы для аэрокосмической отрасли или разрабатываете герметичную систему жидкостного охлаждения для силовых агрегатов электромобилей, ковка жидкого металла обеспечивает надежность, необходимую вашему проекту. Вы разрабатываете компонент, требующий прочности поковки и сложной сложности отливки? Ознакомьтесь с нашими комплексными производственными решениями в QSY Casting. Свяжитесь с нашей командой инженеров для получения технической консультации сегодня, и позвольте нам помочь вам выбрать идеальный сплав и процесс для вашего следующего высокопроизводительного проекта.
Основное различие заключается в гидродинамике расплавленного металла и давлении, оказываемом во время затвердевания. HPDC впрыскивает расплавленный металл в матрицу с чрезвычайно высокими скоростями, создавая турбулентный поток, который неизбежно захватывает воздушные карманы. Напротив, при литье под давлением металл разливается медленно, чтобы поддерживать ламинарный поток. Как только матрица закрыта, к ней прикладывается мощное гидравлическое давление, которое поддерживается на протяжении всего процесса охлаждения, разрушая любые усадочные пустоты.
Да, абсолютно. Это одно из величайших механических преимуществ процесса. Поскольку медленное заполнение и затвердевание под высоким давлением устраняют захваченные внутренние газы, компоненты безопасно подвергаются агрессивной термической обработке Т6. Попытка подвергнуть термообработке традиционную деталь из HPDC приводит к быстрому расширению захваченных воздушных карманов под воздействием высокой температуры, что приводит к образованию пузырей на поверхности и нарушению структуры.
Как правило, это гораздо более экономичное решение для сложной геометрии. Хотя первоначальные затраты на оснастку для штампов из сверхпрочной стали аналогичны затратам на ковочные штампы, производственный процесс позволяет создавать сложные внутренние элементы и формы, близкие к чистым, которых просто невозможно достичь ковкой. Это радикально снижает потребность в обширной и трудоемкой вторичной обработке на станках с ЧПУ.
Алюминиевые сплавы являются наиболее распространенными из-за их превосходного соотношения прочности и веса. A356 является наиболее распространенным сплавом, поскольку содержание кремния обеспечивает большую текучесть и исключительно хорошо поддается термообработке T6. A380 и A390 также часто используются для промышленных компонентов, требующих высокой износостойкости.
Усталостное разрушение обычно возникает из-за микроскопических внутренних дефектов или поверхностной пористости, где концентрируется напряжение. Применяя постоянное высокое давление во время фазы замораживания, этот метод устраняет эти микропустоты и создает высоко измельченную, однородную зернистую структуру. Эта плотная микроструктура значительно задерживает возникновение и распространение трещин, что приводит к усталостной долговечности, близкой к кованой заготовке.
Благодаря огромному давлению расплавленный металл идеально повторяет сложные детали стальной матрицы. Это позволяет производителям достигать почти чистых допусков на форму, часто в пределах от ±0,1 мм до ±0,2 мм в зависимости от размера и геометрии детали. Следовательно, инженеры могут проектировать детали с минимальными припусками на обработку, экономя как материалы, так и затраты на вторичную обработку.


